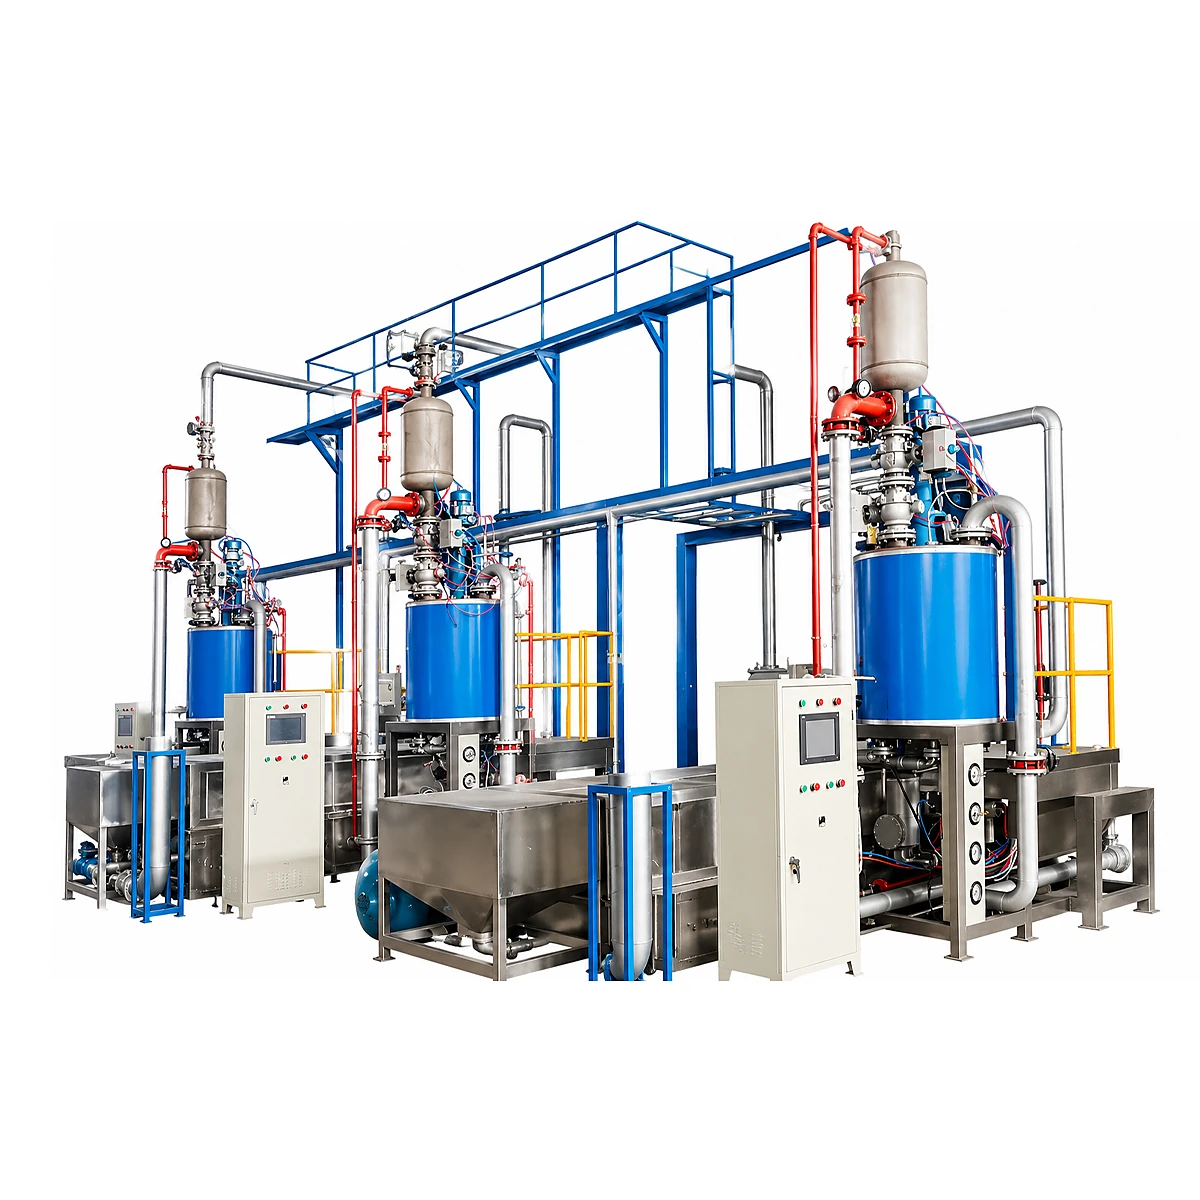
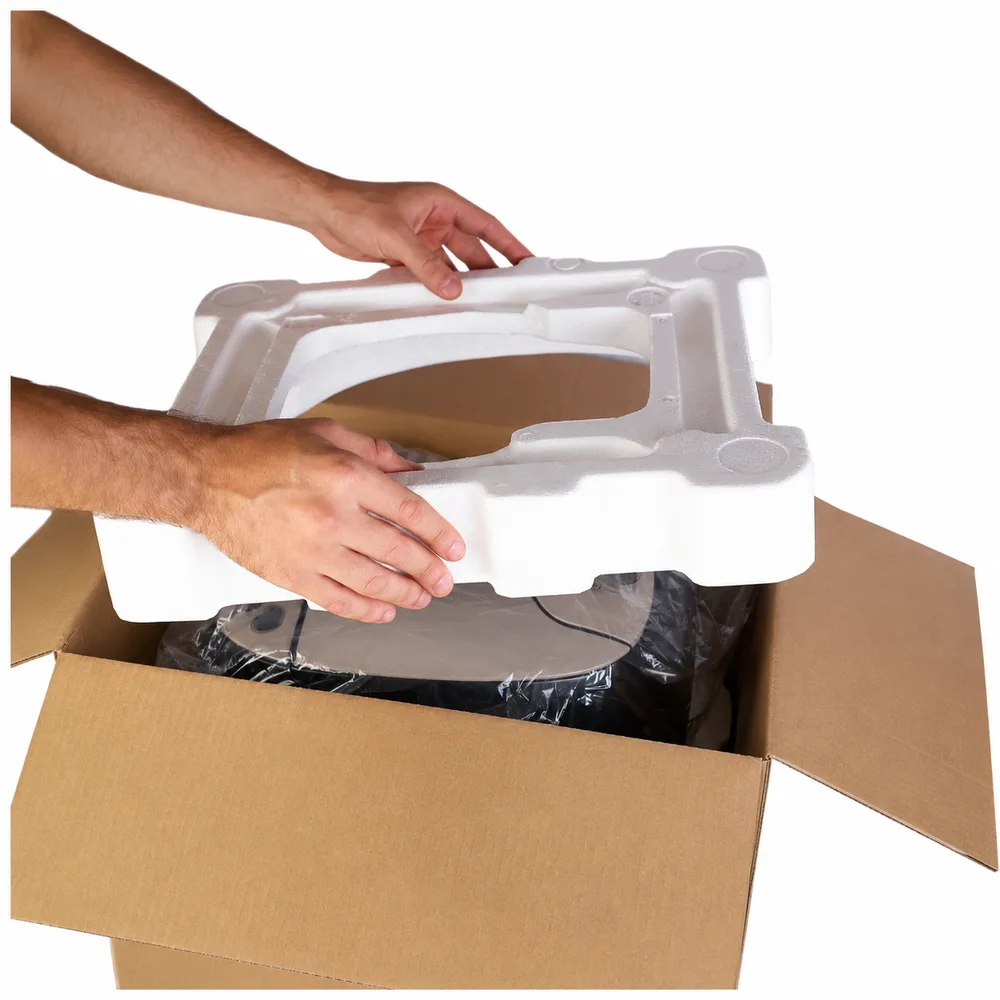
"Máquina de embalagem de espuma protetora" não é uma única máquina. Sob essa expressão são cotadas quatro famílias de equipamentos sem relação entre si: máquinas de espuma moldada, dispensadores de espuma in loco (foam-in-place), equipamentos de conversão de espuma e linhas de extrusão de manta de espuma. Elas não compartilham ferramental, nem utilidades, nem estrutura de custo, então uma cotação de cada uma não é uma comparação. Três dados decidem para qual família você está realmente comprando, e todos os três vêm do seu produto, não de nenhum catálogo de máquinas: o que você está protegendo, quantas unidades e quantos SKUs você envia por ano, e se a embalagem retorna para você. Este guia percorre as quatro famílias e depois se aprofunda naquela em que a palavra "protetora" mais muda a especificação da máquina — a espuma moldada — porque é aí que os compradores mais frequentemente encomendam uma máquina de linha comercial e depois descobrem que ela não atinge a densidade exigida pelo teste de queda do cliente.
1. "Protetora" É uma Palavra de Desempenho, Não de Material
O erro mais caro nesse termo de busca não é escolher o material errado. É supor que uma máquina que fabrica embalagem de espuma automaticamente fabrica embalagem de espuma protetora.
Tome a espuma moldada como exemplo, porque os dois produtos saem de máquinas que parecem idênticas em um showroom. Uma caixa de peixe e um berço de proteção para eletrônicos são ambos poliestireno expandido moldado a vapor. Mas a caixa de peixe é moldada a 14–25 kg/m³ com paredes finas, e um berço de amortecimento para um eletrodoméstico ou equipamento médico é moldado a 30–50 kg/m³ com paredes de 10–50 mm. Essa diferença de densidade é o que produz a resistência à compressão — cerca de 100 kPa a 30 kg/m³ e cerca de 200 kPa a 50 kg/m³ — e é a resistência à compressão que sobrevive ao teste de queda.
Fundir essa quantidade de massa de pérola através dessa espessura de parede é um ciclo de trabalho diferente, e isso aparece na especificação da máquina:
| Especificação | Espuma moldada comercial (caixa, bandeja) | Espuma moldada protetora (berço de amortecimento) |
|---|---|---|
| Densidade de moldagem | 14–25 kg/m³ | 30–50 kg/m³ |
| Resistência à compressão entregue | Não é o fator de projeto | ~100 kPa a 30 kg/m³, ~200 kPa a 50 kg/m³ |
| Seção de parede | Fina | 10–50 mm |
| Classificação da câmara de vapor | 0,4–0,6 MPa padrão | 0,7–0,9 MPa reforçada |
| Capacidade de fechamento | Padrão | Reforçada para seções espessas |
| Resfriamento após a moldagem | Ciclo padrão | Estendido de 5–10 minutos antes do empilhamento |
| Maturação da pérola antes da moldagem | Mais curta | 24–48 h em 6–8 silos, com código de lote |
| Controle de qualidade em processo | Visual e dimensional | Teste de compressão em linha acima de 100 kPa a 10% de deformação |
Uma máquina construída para a coluna da esquerda vai produzir fisicamente uma peça da coluna da direita. Só que vai produzi-la de forma inconsistente, e essa inconsistência aparece no dia em que o seu cliente rodar o teste de recebimento. Leia a classificação da câmara de vapor em qualquer cotação antes de olhar o preço.
2. Os Três Dados Que Decidem a Rota
Antes de comparar máquinas, defina esses três pontos. São os únicos dados que mudam a resposta, e nenhum deles é um parâmetro de máquina.
Dado um: o que você está protegendo. Não apenas o peso — o peso somado ao grau de fragilidade. Uma máquina de lavar de 40 kg que tolera um pouso firme e um instrumento óptico de 4 kg que não tolera são problemas opostos. O item frágil precisa de um amortecedor que ceda em ritmo controlado; o item pesado precisa de um que não "fundeie". É isso que define sua meta de densidade, e a meta de densidade é o que inclui ou exclui famílias inteiras de máquinas.
Dado dois: volume anual e número de SKUs, nessa ordem. A espuma moldada exige um molde por peça. Um molde atendendo alto volume se amortiza bem; vinte moldes atendendo vinte SKUs de baixo volume geralmente não. Essa única proporção é o que separa compradores que deveriam moldar de compradores que deveriam dispensar ou cortar.
Dado três: se a embalagem retorna. A maioria dos compradores nunca faz essa pergunta, e é o dado que mais muda a máquina. Se a embalagem é de uso único — é enviada e descartada ou reciclada no destino — você está otimizando o custo por peça. Se a embalagem circula em um ciclo fechado entre sua fábrica e uma linha de montagem, você está otimizando o custo por viagem, e um material que sobrevive a um único impacto é o material errado. A seção 5 desenvolve esse ponto.
| Sua situação | Rota que geralmente se encaixa |
|---|---|
| Poucos SKUs, alto volume anual, embalagem de uso único | Espuma moldada — EPS |
| Poucos SKUs, embalagem retornável em ciclo fechado | Espuma moldada — EPP |
| Muitos SKUs, baixo volume cada, mudanças de design frequentes | Dispensação foam-in-place, ou conversão |
| Protótipo ou lote curto, geometria ainda mudando | Conversão — sem ferramental a comprometer |
| Proteção de superfície, preenchimento de vazios, itens leves | Manta ou embrulho de espuma |
| Você já compra berços moldados e quer fabricá-los internamente | Espuma moldada — este é o caso comum por trás dessa busca |
3. As Quatro Famílias de Máquinas
Cada uma delas é legitimamente chamada de máquina de embalagem de espuma protetora pelas empresas que a vendem. Elas não são concorrentes no sentido comum — a maioria dos compradores é candidata real a apenas uma delas.
| Espuma moldada | Foam-in-place | Conversão | Manta / embrulho | |
|---|---|---|---|---|
| Material de entrada | Pérolas de EPS ou EPP | Química líquida de dois componentes | Manta, bloco ou pão de espuma | Grânulos de resina |
| Peça de saída | Berço acabado, moldado no formato | Amortecedor de espuma formado dentro da caixa | Berço cortado de espuma em estoque | Rolo ou bobina em estoque |
| Ferramental | Um molde por peça | Nenhum | Programa de corte, sem ferramental rígido | Uma matriz por perfil |
| A economia melhora com | Volume por SKU | Variedade de SKU | Lotes curtos e mudanças de design | Produção contínua |
| Mais fraca em | Muitos SKUs de baixo volume | Custo por peça em volume | Custo por peça em volume | Proteção com forma e carga estrutural |
| Nós fabricamos? | Sim — negócio principal | Não | Em parte — para bloco de EPS, não para estoque de PE/PU | Não |
Duas observações sobre os limites honestos dessa última linha, porque elas evitam uma consulta perdida.
Foam-in-place dispensa dois componentes líquidos que reagem e se expandem dentro da caixa de transporte, ao redor do produto. Não há molde nem pérola. É uma resposta genuinamente boa para uma fábrica que envia muitas formas diferentes em pequenas quantidades, e é um sistema de dispensação química, não uma máquina de moldagem a vapor. Nós não as fabricamos, e se esse é o seu perfil você deve falar com um fornecedor de foam-in-place, não com a gente.
Conversão significa cortar um berço de espuma que você já tem, sem ferramental a comprometer — a rota mais rápida quando a geometria ainda está mudando. Nossa atuação aqui é especificamente em EPS: fabricamos os moldadores de bloco que produzem o bloco e as linhas de corte, incluindo corte de contorno CNC, que o moldam. A conversão de estoque de polietileno ou poliuretano é um conjunto de equipamentos diferente que não fornecemos. A rota de bloco mais corte para embalagem é abordada em nosso guia de moldagem de bloco de EPS para embalagem, e o equipamento de corte em si no guia completo da máquina de corte.
4. Rota Um em Detalhe: Para o Que uma Máquina de Espuma Protetora Moldada Precisa Estar Classificada
Se as seções 2 e 3 colocam você em espuma moldada, esta é a especificação para confrontar uma cotação. Uma linha protetora é uma corrente — pré-expansora, silos de maturação, moldadora, moldes, utilidades — e a densidade fixada no primeiro estágio é a que o teste de queda mede no último.
A máquina de referência da nossa linha para trabalho de amortecimento é a moldadora de formas SM-1200:
| Parâmetro | SM-1200 |
|---|---|
| Prato de molde (Comp. x Larg.) | 1.200 x 1.000 mm |
| Tamanho máximo de produto | Até 1.150 x 950 x 350 mm, conforme o molde |
| Faixa de densidade | 15–50 kg/m³ |
| Pressão de fornecimento de vapor (reservatório) | 0,4–0,8 MPa, com alívio de segurança |
| Pressão da câmara de moldagem | 0,08–0,12 MPa, controle PLC em malha fechada nos bicos do molde |
| Força de fechamento | 25 toneladas hidráulicas |
| Consumo de vapor | 8–15 kg por ciclo, conforme a massa do produto |
| Resfriamento | Vácuo mais aspersão de água, tanque de vácuo integrado |
| Variação de peso sob controle em malha fechada | Dentro de ±5 g |
| Troca de molde, troca rápida de inserto | Cerca de 45 minutos, mesmo formato |
| Troca de molde, prato e tubulação completos | 4–6 horas, formato diferente |
| Potência instalada | 25 kW, 380V / 50Hz |
| Certificações | CE, ISO 9001 |
Três linhas dessa tabela decidem especificamente o trabalho protetor.
A faixa de densidade é a especificação que qualifica. Uma máquina limitada abaixo de 30 kg/m³ não consegue alcançar a faixa de resistência à compressão que a amortização exige, por melhor que seja em outros aspectos. Confirme por escrito o topo da faixa, não o meio.
A variação de peso é um indicador de repetibilidade. A resistência à compressão acompanha a densidade, e a densidade acompanha quanta massa de pérola termina na cavidade. Uma linha que mantém o peso da peça dentro de ±5 g está mantendo a densidade; uma linha operada no "olho" do operador produz peças que passam na segunda-feira e falham na sexta. É por isso que a regulação de pressão em malha fechada importa mais em peças protetoras do que em caixas.
O tempo de ciclo é cotado sob uma condição declarada, então leia a condição. Duas cifras publicadas se aplicam aqui e não são intercambiáveis: a configuração da nossa linha de amortecimento roda um ciclo de 60–100 segundos a 30–50 kg/m³, enquanto a especificação da SM-1200 indica 120–150 segundos para peças complexas de seção espessa na mesma faixa de densidade. A variável é a espessura de seção e a geometria, não marketing. Pergunte a qualquer fornecedor a qual condição seu número se refere, e nunca aceite a cifra de máquina vazia — a SM-1200 roda em 30–45 segundos sem produto dentro, e esse número é uma referência de tempo de máquina que nunca deve ser usada no planejamento de capacidade.
Ao redor da moldadora, as partes da linha que uma cotação de "linha completa" mais costuma enxugar são: uma pré-expansora capaz de atingir o topo da faixa de densidade, silos de maturação com separação suficiente para manter as receitas de diferentes compradores apartadas, e capacidade de resfriamento para paredes espessas. A configuração completa de 20 máquinas, com produção de 3.000 a 15.000 berços por dia dependendo de quantas moldadoras forem instaladas, está detalhada na página da linha de produção de embalagem de EPS. O dimensionamento de silos é tratado separadamente em nosso guia de armazenamento em silo, e a seleção geral de máquina no guia de compra da máquina de moldagem de formas.
5. EPS ou EPP: Decidido por Se a Embalagem Retorna
Dentro da espuma moldada há mais uma bifurcação, e o dado três da seção 2 a resolve.
O EPS é rígido e protege esmagando. As paredes celulares se rompem, absorvem a energia e permanecem esmagadas. Para uma embalagem de uso único isso é exatamente certo e é a forma mais barata de entregar a proteção. Para uma embalagem que roda duas vezes está errado, porque o amortecedor que protegeu na primeira viagem já foi consumido.
O EPP é resiliente. Suas paredes celulares de polipropileno flexionam em vez de se romper, então a peça recupera sua forma e protege novamente. Nossa comparação de materiais publicada situa a recuperação do EPP acima de 95% e a vida útil em 50–100+ ciclos, com o ponto de equilíbrio de custo por uso contra o EPS chegando geralmente em torno de 15–20 viagens — peças de EPP custam várias vezes mais para produzir, então abaixo desse ponto de equilíbrio o EPS vence na economia e acima dele o EPP vence com folga. A comparação completa propriedade por propriedade está em EPS vs EPP: diferenças e aplicações, e a seleção de densidade no guia de densidade da espuma EPP.
A consequência em maquinário é real, e é a parte que os compradores descobrem tarde: o EPP não é uma pérola que se carrega em uma linha de EPS. Ele precisa de um estágio de espumação secundária, e esse estágio opera a uma pressão de vapor superior a qualquer coisa em uma linha de EPS.
| Rota EPS | Rota EPP | |
|---|---|---|
| Comportamento de proteção | Esmaga uma vez | Recupera, multi-impacto |
| Modelo de embalagem que se encaixa | Uso único | Retornável em ciclo fechado |
| Equipamento de expansão | Pré-expansora SPJY-1400 | Máquina de espumação secundária SPEPP-2F |
| Pressão de vapor nesse estágio | 0,18–0,25 MPa | 0,5–0,8 MPa |
| Faixa de densidade nesse estágio | 8–45 kg/m³ conforme o lote | 15–90 kg/m³ |
| Ciclo de batelada nesse estágio | Minutos, conforme o modelo | 6–10 minutos por batelada |
| Uso final protetor típico | Eletrodoméstico, eletrônica, médico, berços de cadeia fria | Calços de componentes automotivos, caixas de trânsito reutilizáveis, dispositivos médicos e eletrônica de alto valor |
Leia a linha de pressão de vapor duas vezes se estiver orçando uma linha que futuramente possa incorporar EPP. Adicionar EPP a uma planta de EPS não é uma troca de pérola; é uma máquina.
6. A Evidência de Qualificação Que Seu Cliente Vai Exigir
Embalagem protetora é uma das poucas categorias de embalagem em que o comprador testa o produto na chegada. Contas de eletrônica, eletrodomésticos, automotivo e médico rodam uma amostra contra um protocolo de teste de queda — ISTA 3A e ASTM D5276 são as designações mais comuns — e uma única amostra reprovada pode rejeitar um lote inteiro, com o custo recaindo sobre o fornecedor da embalagem, não sobre a marca.
Isso faz da capacidade de teste parte da decisão de máquina, não uma reflexão posterior. O que uma linha protetora precisa produzir junto com as peças:
- Evidência de compressão por lote, não por ano. Um testador de compressão em linha verificando acima de 100 kPa a 10% de deformação durante a produção é a implementação prática. O método subjacente para plásticos celulares rígidos é ASTM D1621, o padrão que o laboratório do seu cliente vai citar quando discordar do seu número.
- Conformidade do material. Para poliestireno expandido, a especificação de referência é ASTM C578. Se sua rota é espuma de polietileno flexível — seção 3, rota quatro —, a família aplicável é ASTM D3575, e as duas não são intercambiáveis em um documento de especificação.
- Rastreabilidade de lote, da pérola à peça. Lote de pérola codificado em um silo, silo vinculado a uma batelada, batelada vinculada a um envio. Quando uma peça falha no cliente, essa é a diferença entre colocar em quarentena um palete ou colocar em quarentena a produção de um trimestre.
- Controle por receita, não pela memória do operador. Uma fábrica atendendo várias contas industriais opera densidade, ciclo e tempo de vapor diferentes para cada uma. Uma biblioteca de receitas em PLC as mantém; papel não. Receitas em papel são fonte comum de lotes sucateados.
- Dimensões medidas após o resfriamento, não no molde. Paredes de 10–50 mm continuam se movendo por horas após a desmoldagem. Peças que medem corretamente na máquina podem falhar no controle de recebimento do comprador dois dias depois, e é por isso que o resfriamento estendido de 5–10 minutos antes do empilhamento é uma especificação, não uma cortesia.
O diagnóstico de defeitos — fusão, contração, superfície — é abordado separadamente em nosso guia de controle de qualidade e defeitos de EPS.
7. Utilidades: O Item de Linha Mais Frequentemente Enxugado de uma Cotação
A moldagem de alta densidade usa mais vapor por ciclo do que a moldagem comercial, pela razão direta de que há mais massa de pérola a fundir. Em uma linha de amortecimento de três moldadoras, a demanda fica em torno de 560–870 kg/h de vapor considerando a perda de tubulação, o que aponta para uma caldeira de 1–1,5 T/h; o ar comprimido fica em torno de 2,8–4,8 m³/min, impulsionado principalmente pelo fechamento pesado.
Disso decorrem duas coisas. Primeiro, confirme por escrito se a caldeira, a tubulação de vapor e o compressor de ar estão dentro ou fora do preço de uma linha cotada — essa é a exclusão silenciosa mais comum em um número "turnkey", e não é pequena. Segundo, o vapor é onde se concentra o custo operacional de uma fábrica de espuma ao longo da vida da máquina, o que torna a eficiência da caldeira e o isolamento da tubulação uma decisão operacional, não um detalhe de comissionamento. Os recursos sobre sistemas de vapor do Departamento de Energia dos EUA são uma referência externa razoável do que uma planta bem especificada deveria estar perdendo, e trabalhamos os números especificamente para espuma em nossa análise de custo energético de vapor.
8. O Que Colocar na Sua Consulta
Boa parte da confusão nesse termo desaparece se a primeira mensagem responder a estes sete pontos. Sem eles, um fornecedor está adivinhando qual das quatro famílias você quis dizer.
| Declare isto | Por que muda a cotação |
|---|---|
| O que você está protegendo, com peso e uma nota sobre fragilidade | Define a meta de densidade, que inclui ou exclui famílias inteiras de máquinas |
| Volume anual e número de SKUs | A proporção que decide entre moldagem, dispensação ou conversão |
| Se a embalagem é de uso único ou retorna a você | Decide entre EPS e EPP, e portanto qual máquina de expansão pertence ao escopo |
| O protocolo de teste de queda que o seu cliente aplica, se você souber | Determina se o teste de compressão e um laboratório de testes pertencem à linha |
| Se você tem vapor, ou nenhum | Caldeira e tubulação de vapor são os itens mais frequentemente excluídos em silêncio do preço de uma linha |
| Tensão e frequência | 380V / 50Hz é o padrão; outras configurações são uma mudança de fabricação, não de envio |
| Mercado de destino e marcação de conformidade exigida | Define o pacote de segurança e documentação que acompanha a máquina |
Uma verificação que vale a pena fazer com quem responder: pergunte qual modelo ou série seus certificados citam. A marcação de conformidade e a certificação ISO 9001 são emitidas com um escopo definido, e um certificado que cobre uma série de máquina não cobre outra. Leia o PDF e compare o modelo com o seu pedido — e aplique essa verificação a nós com a mesma facilidade que aplicaria a qualquer outro. Uma verificação mais ampla de fornecedores de maquinário comprado na China está em nosso guia de compra em 8 perguntas.
9. Onde a ChinaEps Se Posiciona
A Eps Industry Engineering Co., Ltd fabrica equipamentos de processamento de EPS e EPP em unidades em Jiangyin, Wenzhou e Dongguan somando mais de 10.000 m², com equipamentos exportados para mais de 60 países. Como este artigo trata de diferenciar quatro famílias de máquinas, aqui está o nosso próprio escopo nos mesmos termos:
- A espuma moldada é a nossa fabricação principal. Pré-expansoras, espumação secundária de EPP, silos de maturação, moldadoras de formas, moldadoras de bloco, linhas de corte incluindo corte de contorno CNC, movimentação de materiais, equipamentos de reciclagem e ferramental de moldes.
- A conversão cobrimos apenas no lado do EPS — as moldadoras de bloco e as linhas de corte que produzem e dão forma ao bloco de EPS. A conversão de estoque de polietileno ou poliuretano é um conjunto de equipamentos diferente e não o fornecemos.
- Dispensação foam-in-place e extrusão de manta de espuma nós não fabricamos de forma alguma. Se a seção 2 colocou você em um desses casos, uma cotação nossa seria uma perda de tempo para você.
- O que diremos na fase de consulta: se você envia vinte SKUs de baixo volume cuja geometria muda a cada temporada, moldagem provavelmente não é a resposta certa para você, e vamos dizer isso em vez de cotar vinte moldes. A contagem de moldes é onde essa decisão mais frequentemente sai errada, e sai errada a favor do fornecedor, motivo exato pelo qual vale a pena perguntar diretamente.
Sobre segurança: proteções de máquina e intertravamentos não são extras opcionais em equipamentos a vapor e pertencem aos seus critérios de aceitação, seja qual for o fornecedor da máquina. Os padrões de proteção de máquinas da OSHA são uma referência comum viável mesmo fora dos Estados Unidos, porque descrevem o risco, não a burocracia de uma única jurisdição.
Perguntas Frequentes
O que é uma máquina de embalagem de espuma protetora?
A expressão abrange quatro famílias de equipamentos sem relação: máquinas de espuma moldada que moldam a vapor pérolas de EPS ou EPP em berços conformados, sistemas foam-in-place que dispensam dois componentes líquidos dentro da caixa ao redor do produto, equipamentos de conversão que cortam berços de espuma em estoque, e linhas de extrusão de manta ou embrulho. Elas não compartilham ferramental nem utilidades. Estabeleça a qual família se refere antes de comparar quaisquer cotações, porque uma cotação de cada uma não é uma comparação.
Em que uma máquina de espuma protetora difere de uma máquina de embalagem de espuma comum?
Na espuma moldada, a diferença está na faixa de densidade e em tudo que a sustenta. Caixas comerciais são moldadas a 14–25 kg/m³; berços de amortecimento são moldados a 30–50 kg/m³ com paredes de 10–50 mm, o que exige uma câmara de vapor reforçada a 0,7–0,9 MPa contra um padrão de 0,4–0,6 MPa, fechamento reforçado, resfriamento estendido de 5–10 minutos e verificação de compressão em linha. Uma máquina comercial vai fabricar a peça; não vai fabricá-la de forma repetível.
Qual densidade a embalagem de espuma protetora precisa?
Berços de amortecimento normalmente são moldados a 30–50 kg/m³, o que entrega cerca de 100 kPa de compressão a 30 kg/m³ e cerca de 200 kPa a 50 kg/m³. O ponto correto dentro dessa faixa vem do peso e da fragilidade do seu produto, não de um catálogo. Seja qual for a sua escolha, confirme por escrito o topo da faixa de densidade declarada pelo fornecedor — uma máquina limitada abaixo de 30 kg/m³ não consegue alcançar a faixa de amortecimento de forma alguma.
Devo escolher EPS ou EPP para embalagem protetora?
Pergunte se a embalagem retorna. O EPS protege esmagando e permanece esmagado, o que é correto e mais barato para embalagem de uso único. O EPP recupera sua forma e protege repetidamente, com recuperação publicada acima de 95% e vida útil de 50–100+ ciclos, então ele se encaixa em sistemas retornáveis de ciclo fechado; o ponto de equilíbrio de custo por uso geralmente chega em torno de 15–20 viagens. Observe que o EPP é uma decisão de máquina, não uma simples troca de pérola — exige um estágio de espumação secundária operando a 0,5–0,8 MPa contra 0,18–0,25 MPa em uma pré-expansora de EPS.
Quando a moldagem é a resposta errada?
Quando o seu número de SKUs é alto e o volume por SKU é baixo, ou quando a geometria ainda está mudando. A espuma moldada exige um molde por peça, então a economia depende do volume por SKU, não do volume total. Uma fábrica que envia muitas formas diferentes em pequenas quantidades geralmente é melhor atendida por dispensação foam-in-place ou por conversão, nenhuma das quais compromete ferramental.
Preciso de um laboratório de teste de queda para fornecer embalagem protetora?
Não necessariamente no primeiro dia, mas você precisa de evidência de que suas peças mantêm a especificação. O mínimo prático é a verificação de compressão em linha acima de 100 kPa a 10% de deformação mais a rastreabilidade de lote da pérola até o envio; o método por trás do número de compressão é o ASTM D1621. Um laboratório de teste de queda no local faz sentido quando você já atende contas que testam cada lote, porque isso move a falha de depois que o contêiner embarca para antes de ele ser carregado.
Que tempo de ciclo devo esperar de uma máquina de moldagem de espuma protetora?
Leia a condição associada ao número. A configuração da nossa linha de amortecimento roda em 60–100 segundos a 30–50 kg/m³, enquanto a especificação da SM-1200 indica 120–150 segundos para peças complexas de seção espessa na mesma faixa de densidade — espessura de seção e geometria são a variável. Nunca planeje capacidade com base em uma cifra de máquina vazia; a SM-1200 roda em 30–45 segundos sem produto dentro, e isso é apenas uma referência de tempo de máquina.
A caldeira está incluída ao comprar uma linha de embalagem de espuma protetora?
Frequentemente não, e essa é a exclusão silenciosa mais comum. Uma linha de amortecimento de três moldadoras precisa de aproximadamente 560–870 kg/h de vapor considerando a perda de tubulação, o que aponta para uma caldeira de 1–1,5 T/h, mais cerca de 2,8–4,8 m³/min de ar comprimido. Pergunte explicitamente se a caldeira, a tubulação de vapor e o compressor estão dentro ou fora do preço cotado, e obtenha a resposta no contrato, não em um e-mail.
Uma mesma máquina pode fabricar tanto caixas de peixe quanto berços protetores?
Dentro de certos limites, sim — a SM-1200 cobre 15–50 kg/m³, o que abrange ambos os casos, e a troca de molde é de cerca de 45 minutos para uma troca rápida de inserto no mesmo formato ou de 4–6 horas quando o prato e a tubulação de vapor precisam ser reconfigurados. A restrição não é a faixa da máquina, mas o tempo de troca frente ao seu cronograma de produção. Uma fábrica que alterna diariamente entre uma caixa de 16 kg/m³ e um berço de 45 kg/m³ deveria modelar essa troca honestamente antes de supor que uma única máquina cobre ambos.
Qual é o erro de aprovisionamento mais comum nesse termo de busca?
Comparar cotações de duas famílias de máquinas diferentes como se fossem ofertas concorrentes para a mesma coisa. Um sistema foam-in-place e uma linha de moldagem respondem a perguntas diferentes, e a mais barata no papel não é por isso a que melhor se encaixa. Defina primeiro os três dados — o que você protege, volume contra número de SKU, e se a embalagem retorna — e então solicite cotações apenas da família para a qual esses dados apontam.