
Une comparaison complète en 12 propriétés suit : l'EPS domine en isolation à 1,20 $/kg, l'EPP offre une résilience à l'impact supérieure de 300 % à 3,50 $/kg, et l'ETPU restitue 55 % d'énergie en plus à 12 $/kg — avec une matrice de décision par application ci-dessous.
Choisir le bon matériau en mousse est l'une des décisions les plus lourdes de conséquences qu'un fabricant, un concepteur de produit ou un ingénieur d'emballage aura à prendre. Les trois mousses polymères expansées dominantes — l'EPS (polystyrène expansé), l'EPP (polypropylène expansé) et l'ETPU (polyuréthane thermoplastique expansé) — occupent chacune une niche distincte de performance et de coût. Selon Grand View Research, le marché mondial de l'EPS était valorisé en milliards de dollars en 2024 et continue de croître à un TCAC de 4,8 %, tandis que l'EPP progresse à un TCAC de 7,1 %, porté par la demande d'allègement automobile. Choisir le mauvais matériau peut signifier une surqualité (et un surpaiement) ou, pire, une sous-performance sur le terrain.
L'EPS est l'option la moins chère, à 1,20–1,80 $/kg, et offre une excellente isolation thermique (0,031–0,038 W/m·K), ce qui en fait le matériau idéal pour la construction et l'emballage. L'EPP coûte 2,50–4,00 $/kg mais offre une résilience à l'impact supérieure et est entièrement recyclable, ce qui en fait le choix privilégié pour l'automobile et l'emballage réutilisable. L'ETPU est l'option premium à 8–15 $/kg, offrant un retour d'énergie et une élasticité inégalés pour les chaussures de sport et l'amorti haute performance.
Ce guide complet compare l'EPS, l'EPP et l'ETPU sur toutes les dimensions qui comptent : chimie, propriétés mécaniques, comportement thermique, coût, applications, et équipement de traitement nécessaire pour produire chacun d'eux. À la fin, vous disposerez d'un cadre de décision clair pour associer le matériau à l'application.
1. Composition chimique et structure cellulaire
Comprendre de quoi chaque mousse est faite — et comment se forme son architecture cellulaire — explique la plupart des différences de performance que vous rencontrerez.
EPS — polystyrène expansé
L'EPS commence sous forme de billes de polystyrène solide imprégnées d'un agent moussant (généralement du pentane). Lors de la pré-expansion, la vapeur chauffe les billes à 80–110 °C, vaporisant le pentane et faisant gonfler les billes jusqu'à 50 fois leur volume initial. Les cellules obtenues sont fermées, à peu près sphériques, et remplies d'air une fois que le pentane a diffusé hors des billes au cours de 24 à 48 heures de maturation. L'EPS est un thermoplastique de type thermodurci : bien que techniquement thermoplastique, la structure de billes fusionnées ne se refond pas facilement en une phase uniforme, ce qui en fait de facto un matériau à usage unique dans la plupart des filières de recyclage.
EPP — polypropylène expansé
L'EPP utilise des billes de copolymère de polypropylène expansées sous vapeur haute pression (généralement 3–6 bar). Les parois cellulaires sont plus épaisses et plus résilientes que celles de l'EPS, car le polypropylène est intrinsèquement plus résistant et plus flexible que le polystyrène. Fait déterminant, l'EPP est un véritable thermoplastique : il peut être refondu, réexpansé et recyclé en circuit fermé, ce qui devient de plus en plus important pour les constructeurs automobiles poursuivant des objectifs de durabilité.
ETPU — polyuréthane thermoplastique expansé
L'ETPU est le plus récent venu dans l'espace des mousses commerciales, popularisé par les semelles Boost d'Adidas mais désormais en expansion rapide vers des applications industrielles. Les granulés de TPU sont expansés à l'aide de CO2 supercritique ou d'azote dans un procédé en autoclave, produisant des billes très élastiques dotées d'un retour d'énergie exceptionnel. La structure cellulaire est plus fine et plus uniforme que celle de l'EPS ou de l'EPP, avec des tailles de cellules généralement comprises entre 50 et 150 μm contre 200 à 500 μm pour l'EPS.
2. Comparaison des propriétés mécaniques
Le tableau suivant résume les propriétés mécaniques clés aux densités de production typiques. Notez que les trois mousses peuvent être produites sur une plage de densités ; les valeurs ci-dessous représentent les grades commerciaux les plus courants.
| Propriété | EPS | EPP | ETPU |
|---|---|---|---|
| Plage de densité typique (kg/m³) | 10 – 35 | 20 – 120 | 150 – 300 |
| Résistance à la compression à 10 % (kPa) | 50 – 200 | 30 – 800 | 100 – 500 |
| Absorption d'énergie (impact unique) | Bonne | Très bonne | Excellente |
| Absorption d'énergie (impacts répétés) | Faible — se fissure | Excellente — récupère >90 % | Excellente — récupère >95 % |
| Résistance à la traction (kPa) | 150 – 400 | 300 – 1 200 | 500 – 2 000 |
| Allongement à la rupture (%) | 2 – 5 | 10 – 40 | 100 – 300 |
| Conductivité thermique (W/m·K) | 0,030 – 0,038 | 0,034 – 0,045 | 0,040 – 0,060 |
| Température de service maximale (°C) | 80 | 130 | 100 |
| Résistance chimique | Faible (solvants) | Bonne | Excellente (huiles, graisses) |
Ce que signifient ces chiffres en pratique
L'EPS l'emporte en isolation thermique et en très faible densité — ce qui en fait le choix par défaut pour les panneaux d'isolation de construction, l'emballage de la chaîne du froid et l'emballage de protection jetable où une protection à impact unique suffit. Sa fragilité, en revanche, signifie qu'il se fissure sous des charges répétées.
L'EPP excelle dans les scénarios multi-impacts. Un noyau de pare-chocs automobile en EPP peut absorber une collision à 8 km/h sur un parking et retrouver sa forme pour le choc suivant. Sa plage de densité plus large permet aussi aux ingénieurs de cibler des objectifs de rigidité précis, des coussins de siège souples aux noyaux structurels rigides.
L'ETPU offre le retour d'énergie le plus élevé de toutes les mousses commerciales, ce qui explique l'adoption massive de ce matériau par l'industrie de la chaussure de sport. Son élasticité proche du caoutchouc, sa résistance chimique et sa tenue à la fatigue le rendent de plus en plus attractif pour les composants industriels d'amortissement des vibrations, les joints et les équipements de protection portables.
3. Propriétés thermiques et performance d'isolation
Pour les applications de construction et de chaîne du froid, la conductivité thermique est souvent le facteur décisif. L'EPS, avec une conductivité thermique aussi basse que 0,030 W/m·K à une densité de 15 kg/m³, reste la mousse isolante la plus rentable par dollar de résistance thermique. L'EPP est environ 15 à 25 % moins efficace thermiquement que l'EPS à épaisseurs équivalentes, ce qui l'exclut généralement de l'isolation principale des murs et toitures, sauf si ses avantages mécaniques sont également nécessaires. L'ETPU est le moins efficace thermiquement des trois et est rarement spécifié à des fins d'isolation.
Cependant, l'EPP présente un avantage thermique important : sa température de service plus élevée (130 °C contre 80 °C pour l'EPS) le rend adapté à l'isolation automobile sous capot, aux gaines de climatisation et aux applications proches de sources de chaleur où l'EPS se ramollirait ou se déformerait.
4. Comparaison des coûts
Le coût doit être évalué à trois niveaux : matière première, traitement et coût total de la pièce. Le tableau ci-dessous fournit des tarifs représentatifs 2025–2026 pour le marché manufacturier chinois.
| Facteur de coût | EPS | EPP | ETPU |
|---|---|---|---|
| Prix des billes brutes (USD/kg) | 1,00 – 1,40 $ | 2,50 – 4,00 $ | 6,00 – 12,00 $ |
| Investissement en équipement de traitement | Faible – moyen | Moyen – élevé | Élevé |
| Coût énergétique par m³ de mousse finie | Faible | Moyen (pression de vapeur plus élevée) | Élevé (procédé autoclave) |
| Coût du moule | Faible (aluminium) | Moyen (acier, tolérances plus serrées) | Élevé (acier de précision) |
| Indice de coût de pièce typique (EPS = 1,0) | 1,0 | 2,5 – 4,0 | 6,0 – 10,0 |
L'écart de coût se resserre significativement lorsqu'on intègre le coût du cycle de vie. Un composant automobile en EPP qui survit 10 ans de service sans remplacement peut coûter moins cher sur sa durée de vie qu'une pièce en EPS nécessitant un remplacement après un seul événement d'impact. De même, des semelles de chaussure en ETPU qui maintiennent leur amorti sur 800 km de course représentent une meilleure valeur que des mousses EVA qui se compriment définitivement après 300 km.
5. Matrice d'applications
La matrice suivante associe chaque matériau à ses domaines d'application les plus forts, notés de non recommandé (–) à acceptable (•) puis idéal (☆).
| Application | EPS | EPP | ETPU |
|---|---|---|---|
| Panneaux d'isolation de bâtiment | ☆ | • | – |
| Chaîne du froid / emballage alimentaire | ☆ | • | – |
| Emballage électronique grand public | ☆ | ☆ | – |
| Noyaux de pare-chocs automobiles | – | ☆ | • |
| Noyaux de sièges automobiles | – | ☆ | • |
| Casques de sport | • | ☆ | ☆ |
| Semelles de chaussures de sport | – | – | ☆ |
| Amortissement industriel des vibrations | – | • | ☆ |
| Emballage de transit réutilisable | – | ☆ | • |
| Moulures et corniches décoratives | ☆ | – | – |
| Géomousse / génie civil | ☆ | – | – |
6. Différences d'équipement de traitement
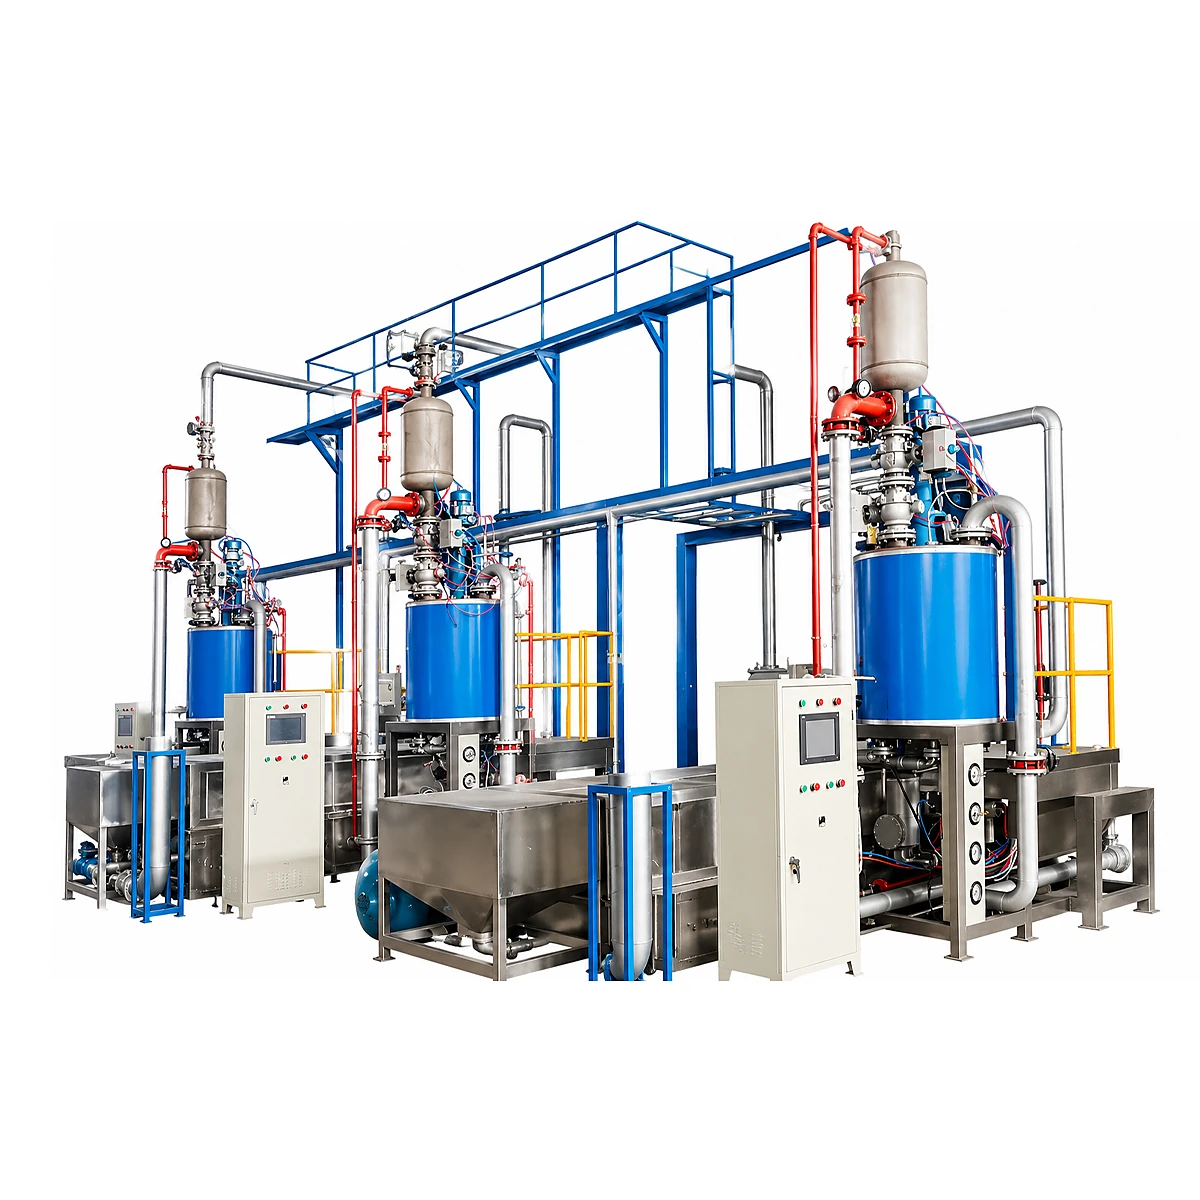
La machinerie nécessaire pour produire chaque matériau diffère considérablement — une considération essentielle pour les propriétaires d'usine évaluant des investissements en ligne de production. ChinaEps fabrique des lignes de production complètes pour le traitement de l'EPS et de l'EPP. Vous pouvez explorer la gamme complète d'équipements sur notre page produits.
Ligne de traitement EPS
- Pré-expanseur : pré-expanseur discontinu ou continu utilisant une vapeur basse pression (0,5–1,0 bar) pour dilater les billes brutes jusqu'à la densité cible.
- Silos de maturation : les billes expansées reposent 12 à 48 heures pour permettre la diffusion du pentane et la stabilisation de la pression interne.
- Machine de moulage de blocs : les billes sont chargées dans un grand moule rectangulaire, fusionnées à la vapeur, puis refroidies sous vide pour former de grands blocs (typiquement 1,0 × 1,2 × 4–6 m).
- Ligne de découpe de blocs : les systèmes de découpe au fil chaud ou CNC débitent les blocs en panneaux, feuilles ou formes sur mesure.
- Mouleuse de formes : pour les pièces de forme personnalisée (inserts d'emballage, casques, éléments décoratifs), les billes sont moulées directement dans un outillage de forme finale.
Ligne de traitement EPP
- Pré-expanseur haute pression : l'EPP nécessite une pression de vapeur nettement plus élevée (3–6 bar) et souvent un procédé à contre-pression dans le moule.
- Cuves de maturation sous pression : contrairement aux silos à l'air libre de l'EPS, les billes d'EPP sont souvent mûries sous pression d'air contrôlée pour améliorer la qualité des billes.
- Mouleuse de formes avec remplissage par fissuration : le moulage de formes de l'EPP utilise une technique spécialisée de remplissage par fissuration où le moule s'entrouvre légèrement pour accueillir les billes, puis se referme pour la fusion à la vapeur. Les machines nécessitent une force de serrage plus élevée et des systèmes de vapeur plus robustes.
- Autoclave (pour certains grades) : certains grades d'EPP à haute densité nécessitent une pré-expansion en autoclave plutôt qu'une expansion à la vapeur en continu.
Ligne de traitement ETPU
- Expansion en autoclave : les granulés de TPU sont chargés dans un autoclave haute pression, saturés de CO2 ou de N2 supercritique à 150–200 bar et 150–180 °C, puis rapidement dépressurisés pour faire mousser les billes.
- Moulage en chambre de vapeur : les billes d'ETPU expansées sont moulées à la vapeur (généralement 1,5–2,5 bar) dans des moules en acier de précision. Comme les billes d'ETPU sont élastiques et compressibles, des systèmes de remplissage spécialisés sont nécessaires pour obtenir une densité uniforme.
- Four de post-cuisson : les pièces en ETPU nécessitent souvent une post-cuisson à 80–100 °C pendant plusieurs heures pour stabiliser la précision dimensionnelle et les propriétés mécaniques.
Pour les fabricants entrant sur le marché de la mousse ou étendant leurs capacités matérielles, ChinaEps propose des solutions de ligne de production complètes avec un accompagnement d'ingénierie intégré, de la planification de l'implantation d'usine jusqu'à la mise en service et la formation des opérateurs.
7. Cadre de décision : choisir le bon matériau
Utilisez ce cadre étape par étape pour affiner votre sélection de matériau :
- Définissez l'exigence de performance principale. S'agit-il d'isolation thermique, de protection à impact unique, de résilience multi-impacts, ou de retour d'énergie élastique ? Cela seul oriente souvent vers un matériau.
- Déterminez la plage de température de fonctionnement. Si la pièce sera exposée à des températures supérieures à 80 °C, l'EPS est éliminé. Au-delà de 130 °C, les trois mousses en billes posent problème et il peut falloir des matériaux alternatifs.
- Évaluez l'exposition chimique. Le contact avec des solvants, carburants ou huiles exclut l'EPS. L'ETPU gère le spectre chimique le plus large.
- Calculez le coût du cycle de vie, pas seulement le coût unitaire. Intégrez la fréquence de remplacement, la valeur de recyclabilité et les demandes de garantie. L'EPP et l'ETPU l'emportent souvent en coût de cycle de vie malgré un coût unitaire plus élevé.
- Évaluez les volumes de production. L'outillage EPS est le moins cher, ce qui le rend idéal pour des formes sur mesure à volume faible à moyen. Les coûts d'outillage EPP et ETPU sont plus élevés mais s'amortissent bien à l'échelle automobile (50 000+ pièces/an).
- Vérifiez les exigences réglementaires et de durabilité. L'EPP est le plus recyclable des trois. L'ETPU gagne en recyclabilité grâce aux filières de recyclage chimique. L'infrastructure de recyclage de l'EPS varie considérablement selon les régions.
Besoin d'aide pour choisir entre l'équipement EPS et EPP ?
ChinaEps fabrique des lignes de production pour la mousse EPS et EPP. Indiquez-nous votre application et volume cibles — nous vous recommanderons le bon matériau et la bonne configuration machine. Obtenez une évaluation matériau et équipement gratuite →
8. Perspectives de durabilité et de recyclabilité
Les réglementations environnementales redéfinissent la sélection des matériaux, en particulier sur les marchés de l'Union européenne et d'Amérique du Nord. Voici où se situe chaque mousse :
- EPS : recyclable mécaniquement là où l'infrastructure de collecte existe. De nombreuses juridictions restreignent l'EPS à usage unique dans l'emballage alimentaire mais continuent d'autoriser l'EPS dans la construction (où il remplit une fonction d'isolation à long terme). Les avancées en recyclage chimique (dépolymérisation vers le monomère de styrène) améliorent les perspectives.
- EPP : le meilleur bilan de recyclage des trois. L'EPP peut être broyé, refondu et remoulé en véritable circuit fermé. Les grands constructeurs automobiles mettent en place des programmes de reprise. L'EPP n'est pas soumis aux mêmes restrictions réglementaires que l'emballage alimentaire en EPS.
- ETPU : l'infrastructure de recyclage est naissante mais en développement. Le recyclage chimique vers les polyols et isocyanates est techniquement réalisable. La durabilité des produits en ETPU (longue durée de service) compense en partie ce défi de recyclage.
9. Approches hybrides et émergentes
Le marché voit également apparaître des solutions hybrides. Certaines conceptions automobiles utilisent un noyau structurel en EPP avec des couches de confort en ETPU dans les applications de sièges. Dans l'emballage, des caisses réutilisables en EPP avec inserts isolants en EPS combinent la durabilité de l'EPP avec la performance thermique de l'EPS. Pour les fabricants disposant du bon équipement, proposer des solutions multi-matériaux ouvre une différenciation de marché significative.
Si vous envisagez un équipement capable de traiter plusieurs types de mousse, contactez notre équipe d'ingénierie pour discuter de configurations de ligne de production flexibles.
Conclusion
Il n'existe pas de mousse universellement « meilleure » — seulement la meilleure mousse pour une application donnée. L'EPS domine sur le coût et l'isolation thermique. L'EPP l'emporte sur la durabilité, la performance multi-impacts et la recyclabilité. L'ETPU est en tête sur l'élasticité, le retour d'énergie et la résistance chimique. Votre choix doit être guidé par les exigences de l'application, l'économie du cycle de vie et l'environnement réglementaire de votre marché cible.
Pour des conseils sur l'équipement de traitement nécessaire à chacun de ces matériaux, explorez le catalogue complet de machines de ChinaEps ou consultez nos solutions de ligne de production clé en main. Si vous souhaitez une comparaison détaillée adaptée à votre produit spécifique, notre équipe d'ingénierie est disponible pour consultation via la page de contact.
Questions fréquentes
La même machine peut-elle produire à la fois de l'EPS et de l'EPP ?
Dans la plupart des cas, non. L'EPP nécessite une pression de vapeur nettement plus élevée (3–6 bar contre 0,5–1,0 bar pour l'EPS), des techniques de remplissage différentes (moulage par remplissage par fissuration) et des systèmes de serrage plus robustes. Certaines mouleuses de formes modernes peuvent être configurées pour traiter les deux matériaux moyennant des modifications, mais des lignes dédiées sont recommandées pour une qualité et un débit optimaux. Consultez ChinaEps pour des configurations de ligne à double matériau.
L'ETPU vaut-il son coût plus élevé pour les applications d'emballage ?
Pour l'emballage à usage unique ou à réutilisation limitée, l'ETPU n'est généralement pas justifié économiquement. Ses avantages — élasticité, retour d'énergie et résistance chimique — sont les plus précieux pour des produits à longue durée de service ou à exigences mécaniques élevées. Pour l'emballage réutilisable devant survivre à des centaines de cycles d'expédition, l'ETPU peut justifier son surcoût par rapport à l'EPP, mais une analyse détaillée du coût de cycle de vie est indispensable.
Quelle mousse offre la meilleure résistance au feu ?
Aucune de ces mousses n'est intrinsèquement ignifuge. L'EPS est disponible avec des additifs ignifugeants (EPS-FR) qui atteignent les classements de réaction au feu B ou E selon la norme EN 13501. L'EPP peut également être formulé avec des ignifugeants. L'ETPU présente une meilleure stabilité thermique intrinsèque que l'EPS mais nécessite tout de même des formulations ignifugeantes pour les applications critiques en matière de feu. La performance au feu dépend fortement de la formulation spécifique, de la densité et du contexte d'application.
Quelle est la quantité minimale de commande pour démarrer une ligne de production EPS ou EPP ?
ChinaEps fournit des lignes de production complètes, des configurations de démarrage à petite échelle aux lignes industrielles à haute capacité. Il n'y a pas de quantité minimale de commande à discuter pour les matières premières — cela relève de votre relation avec votre fournisseur de billes. Pour la machinerie, une ligne de moulage de blocs EPS de base peut être configurée à partir de 80 000–150 000 $ selon les besoins de capacité. Consultez notre catalogue produits pour des spécifications détaillées.
Densité de la mousse EPP : quelle est la plage typique ?
La densité de la mousse EPP va généralement de 20 à 120 kg/m³, l'une des plus larges plages de densité utilisables de toutes les mousses en billes moulées. L'EPP basse densité, autour de 20–45 kg/m³, est utilisé pour l'emballage léger et les calages retournables, l'EPP densité moyenne de 45–80 kg/m³ convient aux noyaux de pare-chocs automobiles et aux composants de siège, et l'EPP haute densité au-delà de 80 kg/m³ est spécifié pour les pièces structurelles et porteuses. La densité étant fixée pendant la pré-expansion, celle de l'EPP est directement ajustable en contrôlant la pression de vapeur et le temps de séjour — une flexibilité que l'EPS ne peut égaler. Consultez notre guide de la densité de la mousse EPP pour le tableau complet densité par application, et notre guide du procédé de fabrication de l'EPP pour savoir comment les objectifs de densité EPP sont réglés sur la ligne de production.
Comment la densité de la mousse influence-t-elle le choix entre EPS, EPP et ETPU ?
La densité est un facteur déterminant. Si votre application nécessite une densité très faible (inférieure à 20 kg/m³), l'EPS est généralement le seul choix pratique, car l'EPP et l'ETPU sont difficiles à expanser à des densités aussi basses tout en conservant leur intégrité structurelle. Pour les densités moyennes (20–60 kg/m³), l'EPS et l'EPP sont tous deux viables, et la décision se déplace vers les exigences mécaniques. Pour les applications à haute densité (au-delà de 60 kg/m³), l'EPP et l'ETPU offrent une performance nettement supérieure à l'EPS.
Existe-t-il des réglementations environnementales susceptibles de restreindre l'un de ces matériaux à court terme ?
L'emballage alimentaire à usage unique en EPS fait l'objet de restrictions dans certaines parties de l'Europe, plusieurs États américains et certains marchés asiatiques. Cependant, l'EPS destiné à la construction et aux applications industrielles n'est pas soumis à la même pression réglementaire. L'EPP présente le moins de risques réglementaires grâce à son excellente recyclabilité. L'ETPU est trop récent et trop de niche pour constituer actuellement une cible réglementaire. Les fabricants devraient surveiller les réglementations locales de leurs marchés d'exportation cibles et intégrer la flexibilité matérielle dans leur planification de production.
Sources et lectures complémentaires
- Norme ASTM C578 pour le polystyrène cellulaire rigide
- EUMEPS, association européenne de l'industrie de l'EPS
- EPRO Plastics Recycling Europe
Lectures complémentaires
- Le procédé de fabrication de l'EPP : 6 étapes et les 8 outils principaux de la production EPP — Lecture complémentaire dans le même cluster.
- EPP contre EPS : comment choisir le bon matériau — Lecture complémentaire dans le même cluster.
- EPE contre EPS : différences, feuilles et coût — Ajoute la quatrième mousse, le polyéthylène expansé souple, avec des comparaisons sur l'eau, la température, les solvants et le feu.
- Comparaison de mousse EPE contre EPP — Le face-à-face entre les deux mousses de polyoléfine le plus souvent confondues.