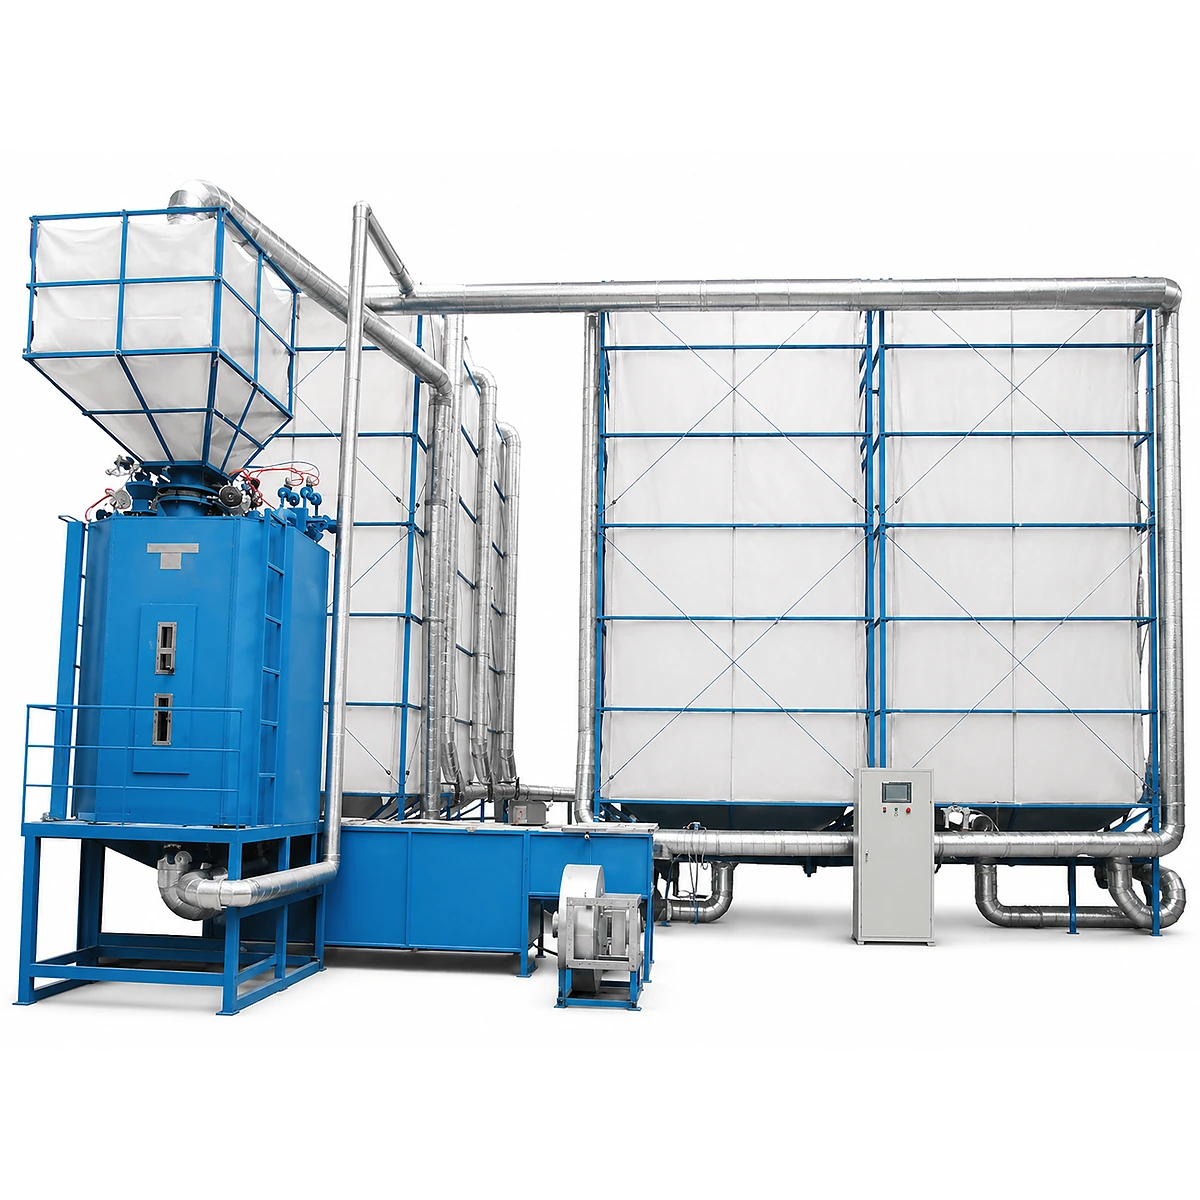

Resumo: Um pre-expansor de EPS contínuo opera com alimentação constante em vez de ciclos fixos. Os números publicados pelo setor indicam 30–50% mais produtividade e 10–15% mais eficiência de vapor do que uma unidade em lote. A regra prática comum —"passe para contínuo acima de 3.000 kg/dia"— é justamente a parte que vale a pena questionar: uma máquina em lote moderna com CLP, com capacidade nominal de 700–900 kg/h, produz 3.000 kg em cerca de 3,3–4,3 horas, então a tonelagem diária isolada quase nunca justifica a troca. O verdadeiro gatilho é o ciclo de trabalho sustentado em uma única densidade, não a tonelagem. Este guia traz o cálculo, a diferença de vapor em quilos em vez de porcentagens, e uma verificação de 5 pontos para aplicar a qualquer fornecedor —incluindo as perguntas que expõem uma cotação de máquina contínua que você não precisa.
1. O que "contínuo" realmente muda na máquina
Os dois tipos de máquina fazem o mesmo trabalho. Pérolas de EPS cru contendo pentano como agente expansor entram em contato com vapor saturado; o pentano vaporiza e cada pérola se expande de 40 a 80 vezes o seu volume original. A densidade-alvo é definida pela quantidade de energia de vapor que as pérolas absorvem e por quanto tempo. Tudo o que vem depois —densidade do bloco, qualidade de fusão, taxa de rejeição— é decidido aqui. O processo completo de fabricação de EPS cobre as etapas às quais qualquer uma das duas máquinas alimenta.
A diferença está no regime de alimentação:
- Lote (batch). Uma carga fixa de pérolas é pesada, expandida, descarregada, e a câmara é recarregada. A máquina aquece e esfria a cada ciclo. A densidade é verificada por lote, por isso as unidades em lote são cotadas com um valor de variação de densidade entre lotes.
- Contínuo. As pérolas entram e as pérolas expandidas saem ao mesmo tempo, com a câmara mantida em temperatura de operação estável. Não há reaquecimento a cada ciclo, e é daí que vem a vantagem de vapor.
Esse comportamento em regime estacionário é todo o argumento a favor do contínuo, e é também toda a sua limitação: uma máquina otimizada para manter um único equilíbrio térmico funciona melhor quando é solicitada a manter um único ponto de ajuste por um longo período.
2. A regra dos 3.000 kg/dia, e por que ela induz ao erro
O número repetido em todo o setor —e também no nosso próprio guia de processo— é que fábricas abaixo de 3.000 kg/dia se adequam ao lote, e as acima disso, ao contínuo. Pegue esse número e divida pela capacidade nominal das máquinas em lote atuais:
| Modelo em lote | Capacidade nominal | Horas para produzir 3.000 kg | Produção em um turno de 8 horas |
|---|---|---|---|
| PE-1200 | 500–700 kg/h | 4,3–6,0 h | 4.000–5.600 kg |
| PE-1400 | 700–900 kg/h | 3,3–4,3 h | 5.600–7.200 kg |
| PE-1600 | 1.000–1.300 kg/h | 2,3–3,0 h | 8.000–10.400 kg |
| PE-1800 | 1.400–1.700 kg/h | 1,8–2,1 h | 11.200–13.600 kg |
As capacidades são os valores nominais publicados da nossa própria linha em lote. As horas e a produção por turno são simples divisão e multiplicação na taxa nominal —excluem trocas de formato, limpeza, manutenção e paradas de manuseio de material, que numa fábrica real costumam consumir uma fração significativa do turno.
Até o modelo de entrada supera os 3.000 kg dentro de um único turno, com horas de sobra. O PE-1400, de gama intermediária, consegue isso antes do almoço. Uma fábrica operando dois turnos com um PE-1400 tem um teto nominal em torno de 11.200–14.400 kg/dia.
A regra prática não está tanto errada quanto obsoleta. Ela vem de uma comparação com máquinas em lote mais antigas, com amostragem manual de densidade e tempos longos de reaquecimento. Comparada a uma unidade em lote com CLP de malha fechada, 3.000 kg/dia não é um teto —são poucas horas de funcionamento. Se o argumento de um fornecedor para uma máquina contínua se baseia apenas na sua tonelagem diária, peça para ele mostrar essa mesma divisão.
3. O verdadeiro gatilho: ciclo de trabalho, não tonelagem
As máquinas contínuas justificam seu prêmio de preço pelas horas de funcionamento decorridas, porque a economia é por hora de regime estacionário, não por quilograma. Isso reformula a pergunta de "quanto eu produzo por dia" para duas perguntas mais difíceis:
- Quantas horas por dia a máquina vai realmente estar expandindo? Não quantas horas a fábrica fica aberta —quantas horas essa máquina específica tem pérolas passando por ela. Abaixo de aproximadamente dois turnos completos de expansão genuína, as perdas de reaquecimento que uma unidade contínua evita simplesmente não são grandes o suficiente para recuperar a diferença de capital.
- Entre quantos pontos de densidade esse tempo se divide? Uma fábrica produzindo caixas de peixe a 22 kg/m³ o dia todo é um problema de máquina diferente de uma que alterna entre enchimento de embalagem a 12 kg/m³ e placa de construção a 30 kg/m³.
Uma forma prática de aplicar esse teste aos seus próprios números: pegue a tonelagem real de pérolas expandidas do ano passado, divida pelos seus dias reais de operação, e divida novamente pela capacidade nominal do modelo em lote que você compraria em vez disso. Se o resultado for inferior a cerca de 12–16 horas de expansão por dia, o argumento a favor do contínuo repousa em algo além do rendimento —e você deve fazer o fornecedor apontar o que é esse algo.
O contra-argumento honesto: uma fábrica que realmente funciona 20 horas ou mais por dia em uma única densidade é exatamente onde o contínuo se encaixa, e nenhuma conta com máquina em lote muda isso. Operações de alto volume e produto único —grandes fábricas de placas isolantes, fábricas dedicadas de caixas de cadeia de frio— são o verdadeiro mercado dessas máquinas.
4. Vapor: o único número sólido a favor do contínuo
Pre-expansores em lote consomem aproximadamente 15–25 kg de vapor por metro cúbico de pérolas expandidas na densidade final do produto. As unidades contínuas rendem cerca de 10–15% melhor, porque manter uma temperatura de operação estável evita reaquecer a câmara a cada ciclo. Porcentagens são fáceis de citar e difíceis de aplicar na prática, então vamos convertê-las.
Considere uma fábrica expandindo 3.000 kg/dia a 15 kg/m³ —isso são 200 m³/dia:
| Item | Valor | Base de cálculo |
|---|---|---|
| Volume expandido | 200 m³/dia | 3.000 kg ÷ 15 kg/m³ |
| Demanda de vapor em lote | 3.000–5.000 kg/dia | 200 m³ × 15–25 kg/m³ |
| Demanda de vapor contínuo | aprox. 2.700–4.250 kg/dia | 10–15% abaixo do lote |
| Economia | 300–750 kg de vapor/dia | a diferença |
| Economia em 300 dias úteis | 90–225 toneladas de vapor/ano | economia diária × 300 |
Calculado a partir das faixas de consumo publicadas acima, com uma densidade de produto assumida de 15 kg/m³ e 300 dias úteis. Substitua pela sua própria densidade e calendário —ambos alteram o resultado de forma substancial.
Multiplique a tonelagem pelo seu próprio custo de vapor entregue para obter um valor em moeda; deliberadamente não publicamos um preço de vapor aqui, porque o combustível da caldeira, a eficiência e as tarifas de energia locais variam demais para que um único número seja útil. O que importa é o formato do resultado: a economia escala com as horas de funcionamento, que é a mesma variável da seção 3. Uma máquina que funciona quatro horas por dia economiza apenas uma fração do que a cifra anual sugere.
Há uma ressalva que engole boa parte dessa diferença: o pre-expansor não é onde vai a maior parte do seu vapor. A máquina de moldagem de blocos costuma ser o maior consumidor individual em uma linha de EPS, e em toda a fábrica apenas cerca de 25 a 35% da energia que se paga acaba no produto —taxas de perda coerentes com os dados de eficiência térmica publicados pelo Advanced Manufacturing Office do Departamento de Energia dos EUA para sistemas industriais de vapor. Antes de gastar a diferença entre um pre-expansor em lote e um contínuo em eficiência de vapor, vale checar quanto as perdas de distribuição e a eficiência da caldeira estão custando em toda a linha. Esse trabalho costuma sair mais barato por quilograma de vapor economizado.
5. O que cada tipo sacrifica
| Dimensão | Lote | Contínuo |
|---|---|---|
| Produtividade | 500–1.700 kg/h na faixa PE-1200 a PE-1800 | 30–50% superior ao lote (número do setor) |
| Vapor por m³ | 15–25 kg | 10–15% menor |
| Verificação de densidade | Por lote, cotada como variação entre lotes (±1,0 a ±0,3 kg/m³ conforme o modelo) | Estatística sobre um fluxo contínuo —pergunte como é medida e reportada |
| Troca de densidade | O PE-1400 alterna de 12 a 25 kg/m³ a partir de receitas salvas no IHM em menos de um minuto | Não publicado por nós —veja a observação abaixo |
| Melhor encaixe | Mix de produtos variado, pedidos fragmentados, um ou dois turnos | Ciclo de trabalho alto e sustentado em densidade estável |
Sobre essa linha de troca de formato, não vamos inventar um número. Não fabricamos pre-expansores contínuos e não temos dados medidos de troca de formato para eles. O que podemos dizer é qual pergunta fazer, porque é a que tem mais chance de receber uma resposta vaga: peça a qualquer fornecedor de máquina contínua o tempo documentado desde a produção estável na densidade A até a produção estável e dentro da especificação na densidade B, e a massa de pérolas fora de especificação geradas durante essa transição. Se ele não conseguir fornecer os dois números, você não consegue modelar seu próprio custo de troca de formato —e num mix de produtos variado, o refugo da troca de formato é exatamente para onde vai a economia de vapor.
A variação de densidade importa a jusante independentemente do tipo que você comprar. Pérolas que se desviam do alvo produzem blocos que falham em estabilidade dimensional ou fusão, e esses defeitos aparecem depois do corte, quando você já pagou pelo material e pelo vapor.
6. O manejo do pentano muda quando a máquina nunca para
A pré-expansão libera pentano, e essa é a parte da decisão contínuo-versus-lote que recebe menos atenção nas cotações de equipamento. O pentano é um hidrocarboneto inflamável; limites de exposição e dados de inflamabilidade estão publicados no NIOSH Pocket Guide to Chemical Hazards, e qualquer sala de pré-expansão precisa de ventilação e detecção de gás projetadas com base nesses números, e não na garantia verbal de um fornecedor.
A diferença relevante: uma máquina em lote libera pentano em pulsos ligados aos eventos de descarga, enquanto uma máquina contínua o libera de forma constante enquanto funciona. Um sistema de ventilação dimensionado para os picos de um lote não é automaticamente correto para uma máquina que funciona 20 horas por dia, e vice-versa. Se você está trocando de arquitetura em um prédio já existente, o cálculo de ventilação da sala precisa ser refeito —não herdado.
A jusante de qualquer uma das duas máquinas, as pérolas recém-expandidas ainda precisam de maturação em silos por 6 a 24 horas, com 12 horas como padrão comum do setor, enquanto o ar se difunde nas células e o pentano residual cai de cerca de 3% para menos de 1%. Uma produtividade maior de uma máquina contínua significa proporcionalmente mais volume de silo, não os mesmos silos trabalhando mais. Esse custo de capital pertence à comparação e costuma ficar de fora dela.
7. Onde a ChinaEps se posiciona
Nossa linha publicada de pre-expansores é em lote: do PE-1200 ao PE-1800, com certificação CE e ISO 9001, com o PE-1400 como o modelo de gama intermediária mais escolhido pelos clientes. Não publicamos um modelo contínuo.
Dizemos isso claramente em vez de esconder, porque a alternativa —escrever uma comparação que, por acaso, conclui a favor do equipamento que vendemos— não vale o tempo de ninguém. Se os seus números de ciclo de trabalho caírem em território de contínuo, compre uma máquina contínua de quem as fabrica. Nosso argumento é mais restrito e, acreditamos, mais útil: a maioria das fábricas que fazem essa pergunta não fez a divisão da seção 2, e quando fazem, a resposta é uma máquina em lote com melhor controle de densidade, e não uma arquitetura diferente.
A certificação de gestão da qualidade ISO 9001 e a marcação CE valem a pena ser confirmadas em qualquer pre-expansor de qualquer fornecedor —peça o número do certificado e o órgão emissor, e verifique-o, seja qual for a arquitetura escolhida.
8. Cinco perguntas para fazer a qualquer cotação de pre-expansor
- Qual é a capacidade nominal, e em qual densidade-alvo ela foi medida? Um valor de capacidade sem sua densidade não é comparável a nada. Expandir a 12 kg/m³ e a 30 kg/m³ são pontos de trabalho diferentes.
- Qual é a variação de densidade, e é entre lotes ou uma estatística de fluxo contínuo? Os dois não são intercambiáveis, e uma máquina contínua cotada com um valor no estilo de lote sugere que o número foi copiado, não medido.
- Qual é o tempo documentado de troca de densidade e a massa fora de especificação durante a transição? Seção 5. É aqui que um mix de produtos variado destrói silenciosamente a economia de uma unidade contínua.
- Qual pressão e vazão de vapor a máquina exige na entrada, e sua caldeira entrega isso no pico? Caldeiras subdimensionadas aparecem como densidade inconsistente, que depois é erroneamente diagnosticada como falha de máquina por meses.
- Qual volume de silo essa produtividade exige com 12 horas de maturação? Se a resposta for "os silos que você já tem", peça para mostrarem o cálculo.
Passar por essas cinco perguntas com dois fornecedores geralmente separa uma máquina bem especificada de um catálogo. Se você está numa etapa anterior e ainda dimensionando a fábrica inteira, nosso guia de implantação de fábrica de EPS e o guia de cálculo de ROI cobrem as decisões de equipamento relacionadas.
Perguntas Frequentes
O que é um pre-expansor de EPS contínuo?
É um pre-expansor que alimenta pérolas cruas e descarrega pérolas expandidas simultaneamente, mantendo a câmara de expansão em uma temperatura de operação estável em vez de aquecer e resfriar a cada ciclo. Os números publicados pelo setor indicam 30–50% mais produtividade e 10–15% menos consumo de vapor por metro cúbico do que uma máquina em lote.
A partir de qual volume de produção devo mudar de lote para contínuo?
Não a partir de um volume —a partir de um ciclo de trabalho. O limiar amplamente citado de 3.000 kg/dia induz ao erro, porque uma máquina em lote com capacidade nominal de 700–900 kg/h produz 3.000 kg em 3,3–4,3 horas. Use em vez disso as horas de expansão por dia: abaixo de cerca de 12–16 horas de funcionamento genuíno em densidade estável, o prêmio de preço do contínuo é difícil de recuperar.
Quanto vapor um pre-expansor contínuo realmente economiza?
Em torno de 10–15% do vapor do pre-expansor. Para uma fábrica expandindo 3.000 kg/dia a 15 kg/m³, isso equivale a cerca de 300–750 kg de vapor por dia, ou 90–225 toneladas em 300 dias úteis. Multiplique pelo seu próprio custo de vapor entregue. Observe que a máquina de moldagem de blocos, e não o pre-expansor, costuma ser o maior consumidor de vapor da linha.
Um pre-expansor contínuo consegue lidar com várias densidades?
Sim, ele pode operar com densidades diferentes, mas a pergunta relevante é quanto custa a transição. Peça ao fornecedor o tempo documentado até atingir produção estável e dentro da especificação na nova densidade, e a massa de pérolas fora de especificação geradas até chegar lá. Para comparação, nosso PE-1400 em lote alterna entre receitas salvas —de 12 a 25 kg/m³, por exemplo— em menos de um minuto.
A ChinaEps fabrica pre-expansores contínuos?
Não. Nossa linha publicada de pre-expansores é em lote: do PE-1200 ao PE-1800, com certificação CE e ISO 9001. Se o seu ciclo de trabalho realmente exigir uma máquina contínua, adquira-a de um fabricante que as produza.
Mudar para contínuo altera minhas necessidades de silo?
Sim. O tempo de maturação não diminui porque a máquina é mais rápida —as pérolas ainda precisam de 6 a 24 horas, comumente 12, para que o ar se difunda nas células e o pentano residual caia de cerca de 3% para menos de 1%. Uma produtividade maior, portanto, exige proporcionalmente mais volume de silo, e esse custo de capital faz parte da comparação.
Fale com um engenheiro de processo, não com um vendedor
Se você quiser que apliquemos o teste da seção 3 com sua própria tonelagem, seus dias de operação e seu mix de produtos, envie-nos esses três números e diremos para qual arquitetura o cálculo aponta —incluindo quando ele aponta para longe de nós. A página do nosso pre-expansor em lote PE-1400 traz a especificação completa do modelo de gama intermediária, e as variantes PE-1200, PE-1600 e PE-1800 estão listadas ali para comparação.