
O tempo de inatividade não planejado em uma máquina de moldagem de blocos EPS custa $2K–$5K por dia. Um cronograma de manutenção estruturado diário-semanal-mensal reduz as quebras em 60–70%, junto com diagnóstico para sistemas de vapor, hidráulico e vácuo.
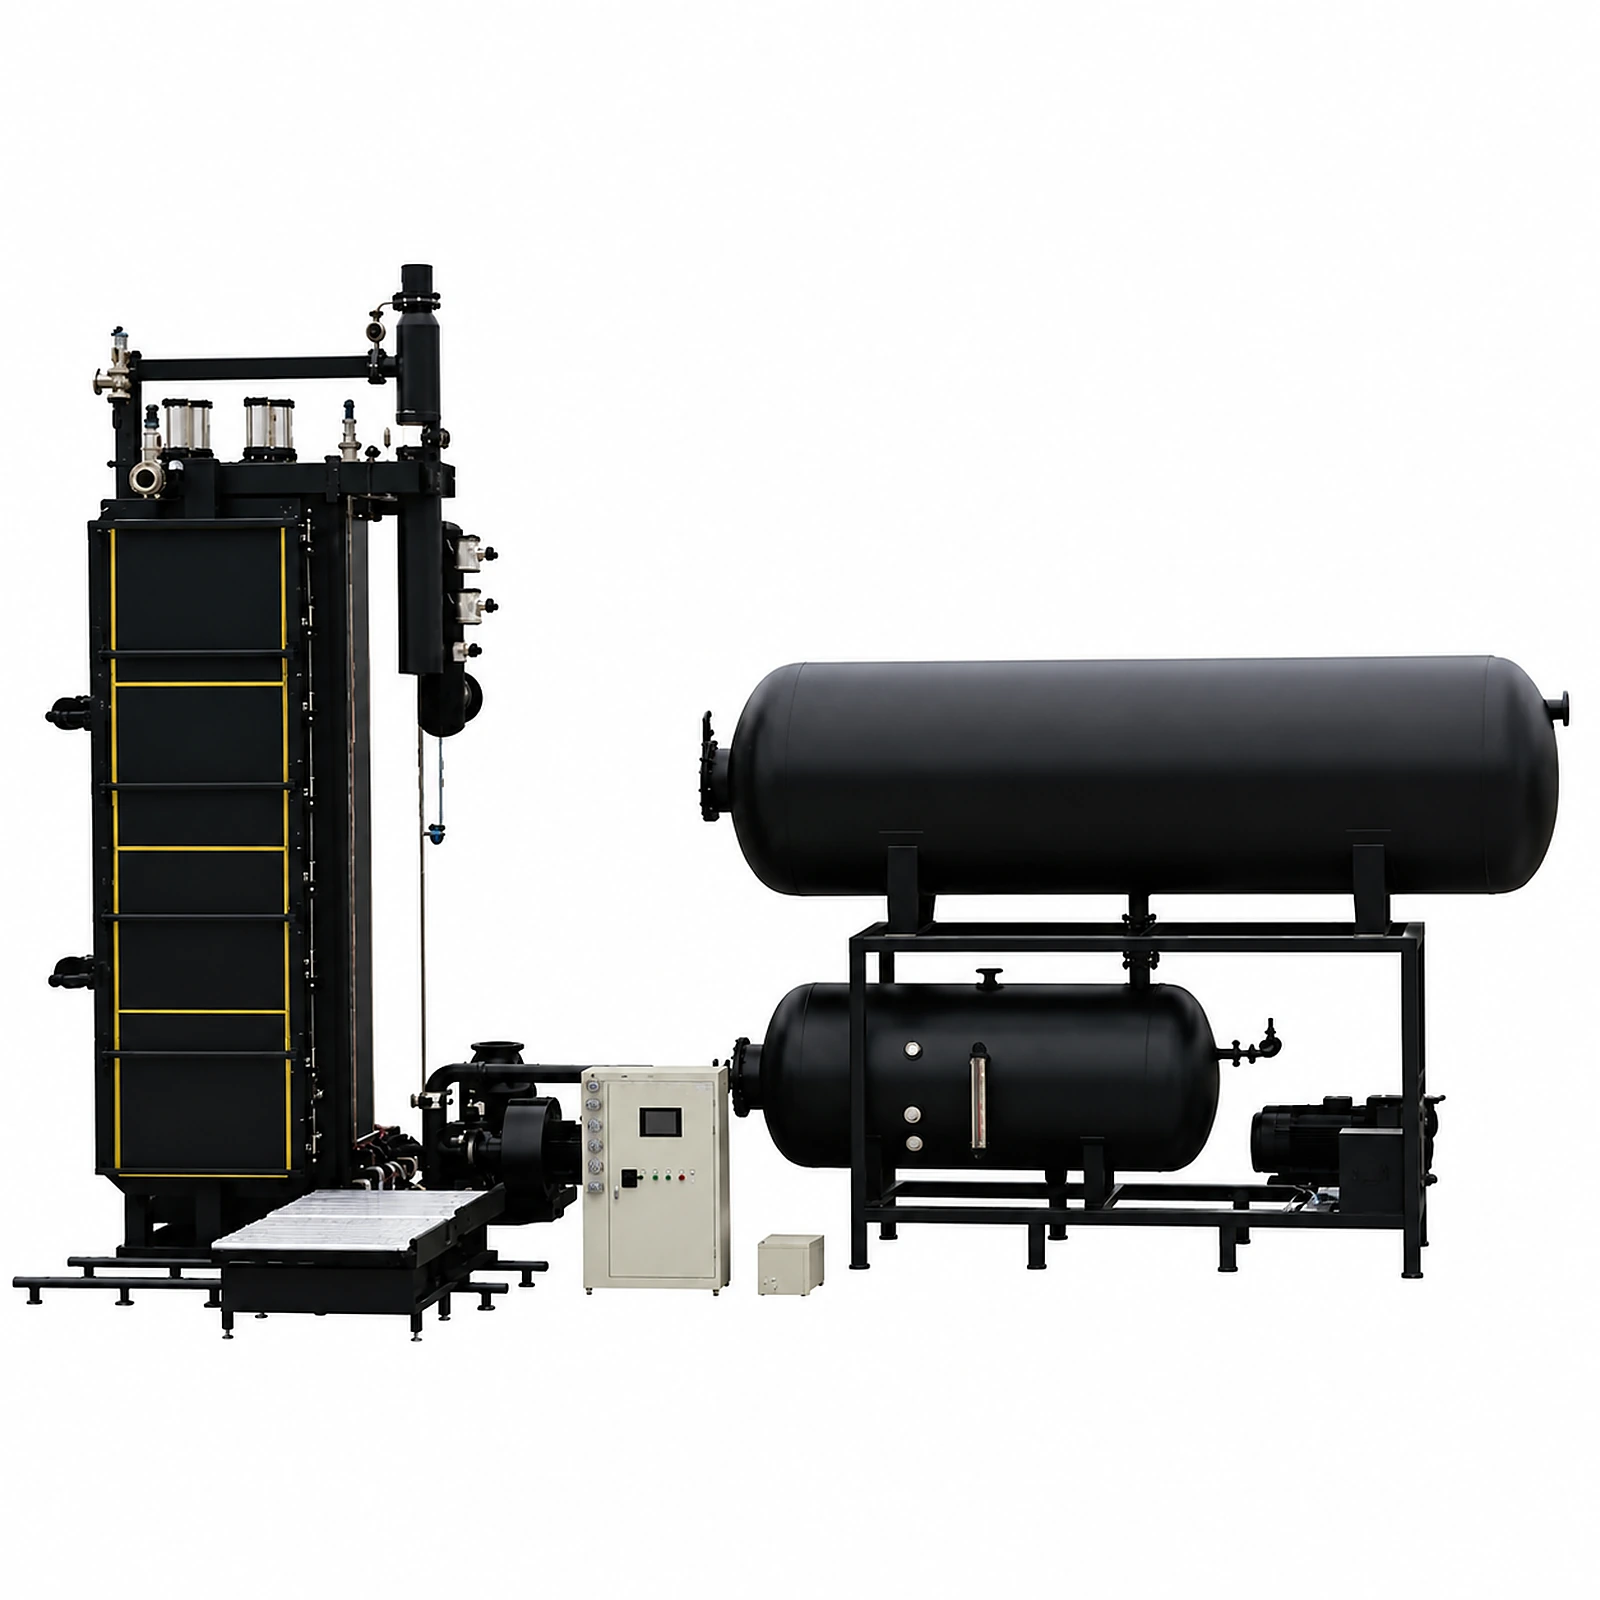
Uma máquina de moldagem de blocos EPS é o coração de qualquer instalação de produção de poliestireno expandido, responsável por fundir pérolas pré-expandidas em grandes blocos que posteriormente são cortados em chapas, painéis e formas personalizadas. Essas máquinas operam sob condições exigentes — pressões de vapor de 0,08-0,15 MPa, temperaturas superiores a 100°C, e contagens de ciclos chegando a mais de 100.000 por ano em plantas movimentadas. Sem um programa de manutenção estruturado, as moldadoras de blocos sofrem desgaste acelerado, qualidade de produto em declínio, e tempo de inatividade não planejado que pode custar $2K–$5K por dia em produção perdida. Uma rotina de manutenção disciplinada também mantém a linha alinhada com os requisitos de bloqueio/etiquetagem da OSHA (controle de energia perigosa) e proteção de máquinas sempre que técnicos realizam serviço em válvulas de vapor, moldes, ou sistemas hidráulicos.
Um programa de manutenção estruturado para máquinas de moldagem de blocos EPS inclui verificações diárias (15–20 min: purgadores de vapor, drenos, vedações), serviço semanal (1–2 h: hidráulica, lubrificação, vácuo), manutenção mensal com parada (4–6 h: superfícies de molde, limpeza de bicos, substituição de vedações), e uma revisão anual. Segundo benchmarks da indústria de processamento de plásticos, a manutenção preventiva reduz o tempo de inatividade não planejado em 60–70% e estende a vida útil da máquina em 5 a 8 anos além da referência.
Este guia fornece um framework completo de manutenção para máquinas de moldagem de blocos EPS, cobrindo procedimentos diários a anuais, cenários comuns de diagnóstico, gestão de peças de reposição, e protocolos de segurança. Seja operando uma BM-1200, uma BM-1200 (4 tamanhos), ou uma BM-1200 (4 tamanhos), essas práticas ajudarão a maximizar a vida útil da máquina, manter qualidade de produto consistente, e minimizar custos operacionais.
Manutenção Diária (15-20 Minutos)
A manutenção diária forma a base do seu programa de manutenção preventiva. Estas verificações rápidas devem ser feitas no início de cada turno e levam apenas 15-20 minutos para um operador experiente.
- Inspeção do purgador de vapor: Verifique se todos os purgadores de vapor estão funcionando corretamente checando as temperaturas de descarga. Um purgador funcionando corretamente deve descarregar condensado a 5-10°C abaixo da temperatura do vapor. Purgadores com falha desperdiçam 10-15% da energia de vapor e causam aquecimento desigual.
- Válvulas de dreno: Abra brevemente todas as válvulas de dreno de cavidade e jaqueta para eliminar o condensado acumulado. O condensado residual causa resfriamento localizado que leva a variações de densidade de 2-5 kg/m³ dentro do mesmo bloco.
- Verificação de pressão de ar: Verifique se o suprimento de ar comprimido está em 0,6-0,8 MPa. Baixa pressão de ar causa movimentos lentos do molde e ejeção incompleta, potencialmente danificando os blocos e aumentando o tempo de ciclo em 10-20 segundos.
- Inspeção visual de vedações: Verifique todas as vedações de fechamento do molde quanto a vazamentos de vapor. Mesmo pequenos vazamentos visíveis como fiapos de vapor representam perdas de energia de 3-8% e piorarão rapidamente se não forem tratados.
- Sistema de alimentação de material: Verifique se há bloqueios nas pistolas de enchimento. Pistolas de enchimento bloqueadas causam áreas não preenchidas (vazios) no bloco, criando taxas de refugo de 5-10%. Uma linha de reciclagem dedicada pode recuperar essa sucata e reduzir os custos de matéria-prima.
- Dispositivos de segurança: Teste os botões de parada de emergência e os intertravamentos de segurança. Nunca contorne sistemas de segurança para economizar tempo — o risco de lesão grave supera em muito qualquer benefício de produção.
Manutenção Semanal (1-2 Horas)
A manutenção semanal aborda itens de desgaste e verificações de sistema que não precisam de atenção diária mas não devem esperar até os intervalos de serviço mensais.
- Sistema hidráulico: Verifique o nível e a cor do óleo hidráulico. O óleo deve ser âmbar claro — óleo escuro ou leitoso indica contaminação. A pressão hidráulica deve ser de 12-16 MPa para o fechamento do molde. Complete com óleo hidráulico ISO VG 46 conforme necessário.
- Lubrificação: Lubrifique todas as guias lineares, barras de fixação, e juntas móveis usando graxa EP2 à base de lítio. A sub-lubrificação acelera o desgaste das barras de fixação, levando a desalinhamento do molde que causa variação de espessura de 1-3 mm por toda a face do bloco.
- Operação da válvula de vapor: Cicle manualmente todas as válvulas de vapor para verificar o curso completo de abertura/fechamento. Válvulas que não fecham completamente desperdiçam vapor continuamente, e o custo energético mensal adicional varia conforme o tamanho da válvula e a pressão de vapor — entre em contato com a ChinaEps se precisar de ajuda para quantificar o impacto na sua planta.
- Sistema de vácuo: Verifique o nível de óleo da bomba de vácuo, as conexões da linha de vácuo, e a pressão de vácuo (deve atingir -0,06 a -0,08 MPa em 10 segundos). Vácuo ruim estende o tempo de resfriamento em 20-40%, reduzindo significativamente a saída diária.
- Retorno de condensado: Verifique se o condensado está retornando ao tanque de alimentação da caldeira. Condensado perdido desperdiça tanto água quanto a energia térmica que ela contém, aumentando o consumo de combustível da caldeira em 8-12%.
- Backup do sistema de controle: Verifique se os programas do CLP e os parâmetros de receita estão com backup. Uma falha do sistema de controle sem backup pode exigir de 2 a 3 dias para reprogramar, causando perdas catastróficas de produção.
Manutenção Mensal (4-6 Horas)
A manutenção mensal exige que a máquina seja desligada e resfriada. Programe isso durante pausas de produção planejadas para minimizar o impacto do tempo de inatividade.
- Inspeção da superfície do molde: Inspecione todas as superfícies internas do molde quanto a acúmulo de incrustação, corrosão, ou dano. Depósitos de incrustação do lado do vapor tão finos quanto 0,5 mm reduzem a eficiência de transferência de calor em 10-15%, aumentando o consumo de vapor e o tempo de ciclo. Remova a incrustação usando desincrustantes químicos apropriados (soluções à base de ácido fosfórico a 5-10% de concentração) ou raspagem mecânica para depósitos pesados.
- Limpeza do bico de vapor: Remova e limpe todos os bicos de vapor (também chamados de respiros ou respiros de núcleo). Bicos bloqueados são a causa mais comum de fusão de pérolas fraca e densidade de bloco desigual. Um molde de bloco típico contém 2.000-5.000 bicos de vapor que devem deixar o vapor passar livremente. Substitua quaisquer bicos que estejam rachados, corroídos, ou que não possam ser limpos.
- Avaliação de substituição de vedações: Inspecione todas as vedações de fechamento do molde, vedações de junta de expansão, e vedações de porta. Vedações de silicone tipicamente duram de 6 a 12 meses em condições normais. Substitua vedações que mostrem quaisquer sinais de deformação permanente, rachadura, ou corte por vapor. Um conjunto completo de vedações para uma BM-1200 (4 tamanhos) custa muito menos que a energia desperdiçada por vedações vazando ao longo de vários meses — entre em contato com a ChinaEps para preços atuais do conjunto de vedações.
- Serviço do sistema hidráulico: Verifique as mangueiras hidráulicas quanto a rachaduras, inchaço, ou vazamento. Substitua imediatamente quaisquer mangueiras suspeitas — uma falha de mangueira hidráulica durante a operação pode espirrar óleo em alta pressão, criando tanto um risco de segurança quanto um incidente ambiental. Filtre o óleo hidráulico ou substitua-o se for detectada contaminação (contagem de partículas acima da classe de limpeza ISO 18/15).
- Conexões elétricas: Aperte todas as conexões de energia e verifique o isolamento dos cabos quanto a danos por calor, especialmente perto de linhas de vapor onde as temperaturas regularmente excedem 100°C. Conexões soltas causam arcos que podem danificar contatores e CLPs, e os custos de substituição variam por componente — entre em contato com a ChinaEps para preços atuais de peças de reposição.
- Calibração: Verifique manômetros de pressão, sensores de temperatura, e sensores de posição contra padrões de referência. Desvio de sensor de 5-10% é comum ao longo de 6-12 meses e afeta diretamente a qualidade e consistência do bloco.
Precisa de peças de reposição ou suporte técnico?
A ChinaEps estoca peças de alto desgaste (bicos de vapor, vedações, componentes hidráulicos) em armazéns parceiros em São Paulo e Lima para entrega em 5–10 dias. Também damos suporte a máquinas de terceiros. Solicite uma lista de peças ou consultoria de manutenção →
Manutenção Anual (1-2 Dias)
A manutenção anual é uma revisão abrangente que deve ser realizada durante uma parada planejada. Este é um investimento de 1-2 dias que estende a vida útil da máquina em anos e previne o declínio gradual de desempenho que ocorre quando a manutenção maior é adiada.
- Revisão completa do molde: Remova todos os bicos de vapor, limpe e inspecione todas as placas do molde, verifique a espessura da placa quanto a erosão (espessura mínima varia por modelo, tipicamente 6-8 mm para placas principais), e substitua todas as vedações. Reinstale os bicos com novas juntas.
- Reconstrução do cilindro hidráulico: Inspecione as hastes do cilindro hidráulico quanto a arranhões ou corrosão puntiforme, substitua todas as vedações do cilindro, e verifique a condição do furo do cilindro. Uma haste arranhada destruirá vedações novas em semanas, então qualquer dano visível requer substituição da haste ou recromagem (o preço depende do diâmetro e comprimento da haste — entre em contato com a ChinaEps para um orçamento).
- Revisão do sistema de vapor: Substitua todos os purgadores de vapor, verifique e substitua válvulas de vapor que mostrem erosão interna, inspecione toda a tubulação de vapor quanto a afinamento (teste de espessura por ultrassom é recomendado para tubos com mais de 5 anos), e remova incrustação de todo o sistema de distribuição de vapor.
- Revisão do sistema elétrico: Faça uma varredura térmica de todas as conexões elétricas sob carga para identificar pontos quentes. Substitua quaisquer contatores que mostrem dano por arco. Atualize o firmware do CLP se houver atualizações disponíveis do fabricante. Teste todos os circuitos de segurança e documente os resultados.
- Alinhamento mecânico: Verifique o paralelismo dos pratos do molde (deve estar dentro de 0,5 mm em toda a face do molde). Desalinhamento causa espessura de bloco desigual e desgaste acelerado de vedações. Realinhe usando calços conforme necessário. Verifique as porcas das barras de fixação quanto à tensão adequada usando uma chave de torque.
Problemas Comuns e Diagnóstico
Densidade de Bloco Desigual
A variação de densidade é o problema de qualidade mais frequentemente relatado, onde diferentes áreas do mesmo bloco têm diferenças de densidade excedendo 2-3 kg/m³. Causas comuns incluem:
- Bicos de vapor bloqueados: A causa mais comum. Mesmo 10-15% de bicos bloqueados podem criar pontos frios onde as pérolas não expandem ou fundem adequadamente. Solução: Limpe ou substitua os bicos afetados. Implemente inspeção mensal de bicos.
- Preenchimento insuficiente: Se o sistema de alimentação de material não distribuir as pérolas uniformemente, algumas áreas ficarão subpreenchidas. Verifique as posições das pistolas de enchimento e a pressão de ar (deve ser 0,3-0,5 MPa na pistola de enchimento). Adicione pontos de enchimento se a geometria do molde criar pontos cegos.
- Acúmulo de condensado: Condensado acumulado na cavidade do molde cria zonas frias localizadas. Verifique se as válvulas de dreno estão funcionando e posicionadas nos pontos mais baixos da cavidade. Instale drenos adicionais se necessário.
- Flutuação de pressão de fornecimento de vapor: Variações maiores que ±0,01 MPa durante a fase de vaporização causam expansão inconsistente das pérolas. Instale um regulador de pressão próximo à máquina e assegure que a caldeira consiga manter saída estável durante demanda de pico.
Fusão de Pérolas Fraca
Fusão fraca significa que as pérolas podem ser facilmente separadas em vez de romper através das paredes das pérolas. Isso reduz a resistência do bloco em 30-50% e cria problemas de corte. Causas incluem:
- Pressão ou tempo de vapor insuficientes: A fase de vaporização deve entregar energia suficiente para fusão e derretimento completo da superfície da pérola. Aumente o tempo de vapor em 5-10 segundos ou a pressão de vapor em 0,01-0,02 MPa incrementalmente até a fusão melhorar.
- Pérolas envelhecidas: Pérolas pré-expandidas que foram armazenadas por muito tempo (mais de 48 horas sem condições adequadas de silo) perdem pressão interna e não fundem adequadamente. Use pérolas dentro de 24 horas da pré-expansão quando possível.
- Baixa umidade das pérolas: Pérolas precisam de 2-4% de umidade superficial para penetração e fusão adequadas do vapor. Se sua planta está em clima seco (abaixo de 40% de umidade relativa), considere umidificar os silos de maturação.
Consumo Excessivo de Vapor
Se seu consumo de vapor por bloco aumentou mais de 15% em relação à referência, investigue estas possíveis causas:
- Vazamentos de vapor: Percorra todo o sistema de distribuição de vapor com a máquina pressurizada e marque todos os pontos de vazamento. Um vazamento de vapor de 3 mm de diâmetro a 0,1 MPa desperdiça aproximadamente 25 kg de vapor por hora — um custo que se acumula rapidamente ao longo de um dia completo de produção e varia com os preços locais de energia.
- Purgadores de vapor com falha: Um purgador de vapor emperrado aberto desperdiça 40-80 kg de vapor por hora. Teste todos os purgadores usando um detector ultrassônico ou medição de temperatura.
- Acúmulo de incrustação: Incrustação interna nas placas do molde age como isolante, exigindo mais vapor e tempos de ciclo mais longos para atingir a mesma fusão de pérolas. Remova a incrustação do molde na próxima oportunidade de manutenção.
- Falha do sistema de vácuo: Se o sistema de vácuo não estiver removendo vapor e umidade eficientemente durante a fase de resfriamento, parte da energia de vapor é desperdiçada reaquecendo condensado no próximo ciclo.
Resumo do Cronograma de Manutenção
| Frequência | Tarefa | Tempo Necessário | Ferramentas/Peças-Chave |
|---|---|---|---|
| Diária | Verificação de purgador de vapor, purga de dreno, pressão de ar, inspeção de vedações, verificação de pistola de enchimento, teste de segurança | 15-20 min | Pistola de temperatura, manômetro |
| Semanal | Óleo hidráulico, lubrificação, ciclo de válvulas, sistema de vácuo, retorno de condensado, backup de CLP | 1-2 horas | Pistola de graxa, óleo hidráulico, multímetro |
| Mensal | Limpeza de superfície do molde, serviço de bicos, avaliação de vedações, mangueiras hidráulicas, elétrica, calibração | 4-6 horas | Desincrustante, ferramentas de bico, kit de vedações, medidores de referência |
| Anual | Revisão completa de molde, reconstrução hidráulica, revisão de sistema de vapor, revisão elétrica, alinhamento | 1-2 dias | Kit de vedação completo, conjunto de bicos, vedações de cilindro, chave de torque, ferramentas de alinhamento |
Peças de Reposição para Manter em Estoque
O tempo de inatividade não planejado é mais frequentemente causado não pela falha em si, mas pelo tempo necessário para obter peças de reposição. Manter um inventário estratégico de peças de reposição reduz o tempo de inatividade em 60-80%. Aqui estão as peças de reposição críticas que toda operação de moldagem de blocos EPS deveria estocar:
- Bicos de vapor (respiros de núcleo): Mantenha 500-1.000 peças em estoque (10-20% do total instalado). Estas são a peça de reposição de maior consumo. Custo: sob consulta.
- Vedações de fechamento do molde: Pelo menos 2 conjuntos completos de vedações. Vedações de silicone degradam de forma imprevisível e devem ser substituídas imediatamente quando vazando. Custo: sob consulta, por conjunto, para máquinas de médio porte.
- Válvulas de vapor: 1-2 peças de cada tamanho usado em sua máquina. Uma válvula de vapor com falha interrompe a produção imediatamente. Custo: sob consulta, dependendo do tamanho.
- Vedações hidráulicas: Kits completos de vedação para todos os cilindros hidráulicos. Custo: sob consulta, por kit de cilindro.
- Purgadores de vapor: 2-3 purgadores completos prontos para troca. Custo: sob consulta.
- Conjuntos de pistola de enchimento: 2-4 conjuntos completos. Custo: sob consulta.
- Módulos de E/S de CLP: 1 de cada tipo usado no seu painel de controle. Um módulo de E/S com falha é uma causa comum de tempo de inatividade de um turno inteiro. Custo: sob consulta.
- Contatores e relés: 2-3 de cada tipo usado. Estes são componentes elétricos de alto desgaste em ambientes de vapor. Custo: sob consulta.
O investimento total para um inventário abrangente de peças de reposição para uma BM-1200 (4 tamanhos) varia por configuração — entre em contato com a ChinaEps para um orçamento detalhado. Este inventário tipicamente se paga com o primeiro evento de tempo de inatividade não planejado evitado.
Procedimentos de Segurança
Máquinas de moldagem de blocos EPS apresentam diversos perigos que exigem protocolos de segurança rigorosos. Vapor a 0,1 MPa e 120°C causa queimaduras graves instantâneas ao contato. Sistemas hidráulicos operam a 12-16 MPa, e um vazamento de furo de agulha pode penetrar a pele. Pratos de molde móveis pesando várias toneladas podem esmagar qualquer coisa em seu caminho.
- Bloqueio/Etiquetagem (LOTO): Sempre realize LOTO completo antes de qualquer trabalho de manutenção. Isso significa isolar fontes de energia de vapor, ar comprimido, hidráulica, e elétrica. Verifique estado de energia zero antes de entrar na área do molde. Cada trabalhador de manutenção deve aplicar seu próprio cadeado pessoal.
- Precauções do sistema de vapor: Nunca abra válvulas ou conexões de vapor até que o sistema tenha esfriado abaixo de 50°C. Use luvas resistentes ao calor (classificadas para 250°C) e proteção facial ao trabalhar perto de sistemas de vapor sob pressão.
- Segurança hidráulica: Nunca use sua mão para verificar vazamentos hidráulicos — use um pedaço de papelão. Óleo hidráulico a 16 MPa pode penetrar a pele e causar lesões graves. Alivie toda a pressão hidráulica antes de desconectar quaisquer mangueiras.
- Espaço confinado: Entrar na cavidade do molde para inspeção ou limpeza constitui entrada em espaço confinado. Siga os procedimentos de espaço confinado da sua instalação, incluindo teste de atmosfera, uma pessoa de apoio, e equipamento de resgate.
- Equipamento de proteção individual: O EPI necessário para manutenção de máquina de moldagem de blocos inclui botas de segurança, luvas resistentes ao calor, óculos de segurança, proteção auditiva (a ventilação de vapor pode exceder 100 dB), e capacete quando trabalhando abaixo do molde.
Garantia e Suporte da ChinaEps
Todas as máquinas de moldagem de blocos da ChinaEps — incluindo a BM-1200, a BM-1200 (4 tamanhos), e a BM-1200 (4 tamanhos) — vêm com uma garantia abrangente de 5 anos cobrindo todos os componentes principais, incluindo placas de molde, cilindros hidráulicos, sistemas de controle, e componentes de distribuição de vapor. Nossa garantia é apoiada por:
- Suporte técnico remoto 24 horas: Nossos engenheiros podem se conectar remotamente ao CLP da sua máquina (com sua permissão) para diagnosticar problemas e ajustar parâmetros em tempo real, resolvendo 70-80% dos problemas técnicos sem uma visita ao local.
- Fornecimento global de peças de reposição: Mantemos armazéns na China, Turquia, e Sudeste Asiático com inventários completos de peças de reposição. Peças padrão são enviadas dentro de 24-48 horas, com entrega para a maioria dos locais globais em 5-10 dias úteis.
- Comissionamento e treinamento no local: Toda compra de máquina inclui instalação no local, comissionamento, e treinamento de operadores por nossos engenheiros de campo. O treinamento cobre operação diária, manutenção básica, e procedimentos de diagnóstico.
- Contratos de manutenção preventiva: Para clientes que preferem manutenção terceirizada, oferecemos contratos de serviço anuais que incluem duas visitas de manutenção agendadas, preços prioritários de peças de reposição (desconto de 15-20%), e resposta de emergência garantida no local em 48 horas.
Perguntas Frequentes
Com que frequência uma máquina de moldagem de blocos EPS deve ser revisada?
Operadores devem realizar inspeção e limpeza básica a cada turno, com tarefas de manutenção semanal, mensal, e anual estruturadas agendadas com antecedência. O intervalo exato depende da intensidade de produção, qualidade do vapor, tratamento de água, e condição de peças de desgaste como vedações e válvulas.
Quais peças falham com mais frequência em uma máquina de moldagem de blocos?
Itens de alto desgaste geralmente incluem vedações de porta, válvulas de vapor, purgadores de vapor, componentes pneumáticos, vedações hidráulicas, e componentes de comutação elétrica. Manter esses itens em estoque reduz drasticamente o tempo de inatividade quando uma falha aparece durante a produção.
Qual é o maior erro de manutenção que os donos de fábricas cometem?
O erro mais comum é rodar a máquina até que uma falha force a parada em vez de seguir manutenção preventiva. Pequenos problemas como vazamentos de vapor, drenagem de condensado ruim, e vedações desgastadas frequentemente se tornam perdas de produção caras se forem ignorados.
A manutenção ruim pode afetar a qualidade do bloco de EPS?
Sim. Densidade inconsistente, fusão fraca, tempos de ciclo mais longos, blocos empenados, e consumo de energia crescente estão frequentemente ligados a problemas de manutenção como portas de vapor entupidas, vedações vazando, hidráulica instável, ou componentes de controle com defeito.
Precisa de suporte de manutenção ou peças de reposição para sua máquina de moldagem de blocos EPS? Seja operando equipamento da ChinaEps ou outra marca, nossa equipe técnica pode ajudar com diagnóstico, fornecimento de peças de reposição, e desenvolvimento de programa de manutenção. Entre em contato conosco hoje para assistência especializada — respondemos em 24 horas.
Leituras Relacionadas
- Máquina de Moldagem de Blocos EPS BM-1200 (4 tamanhos): Especificações, Capacidade e Preço 2026 ($80K–$110K) — Leitura estendida no mesmo cluster.
- ROI de Pérolas EPS de Ciclo Rápido: Ciclos 20-30% Mais Rápidos Realmente Compensam? — Leitura estendida no mesmo cluster.