Plan usine complet — mouleuse SM-1400 + moules + coût de 4,35 $/bloc détaillé. Marge brute de 38–49 % à 500 blocs/jour. Équipement, procédé et ROI à 6 mois pour entrer sur le marché de la construction.
Les coffrages isolants en béton (ICF, Insulated Concrete Forms) fabriqués en polystyrène expansé transforment discrètement la façon dont les bâtiments résidentiels et commerciaux sont construits en Amérique du Nord, en Europe et, de plus en plus, dans les marchés émergents d'Amérique du Sud, d'Asie du Sud-Est et d'Afrique. Les blocs ICF servent de coffrage permanent dans lequel le béton est coulé, créant des murs qui combinent la résistance structurelle du béton avec un isolant EPS continu — atteignant des propriétés de résistance thermique (valeur R) définies par la norme ASTM C578 de R-22 à R-44 selon la géométrie du bloc, contre R-13 à R-19 pour un mur standard à ossature bois avec isolation en cavité.
Pour les propriétaires d'usine et les investisseurs qui évaluent une nouvelle ligne de production, les blocs ICF en EPS représentent l'un des segments les plus attractifs de tout le paysage de la fabrication d'EPS. La demande augmente structurellement en raison du durcissement des codes énergétiques dans le monde entier, et le procédé de fabrication s'appuie sur une technologie de moulage de formes EPS déjà bien éprouvée. Ce guide couvre tout ce qu'il faut savoir — du contexte de marché et du choix des équipements au procédé de production étape par étape, à la conception des moules, à la planification d'usine et à l'analyse d'investissement — pour prendre une décision éclairée sur l'entrée dans ce marché.
Que sont les blocs ICF et pourquoi la demande mondiale explose-t-elle ?
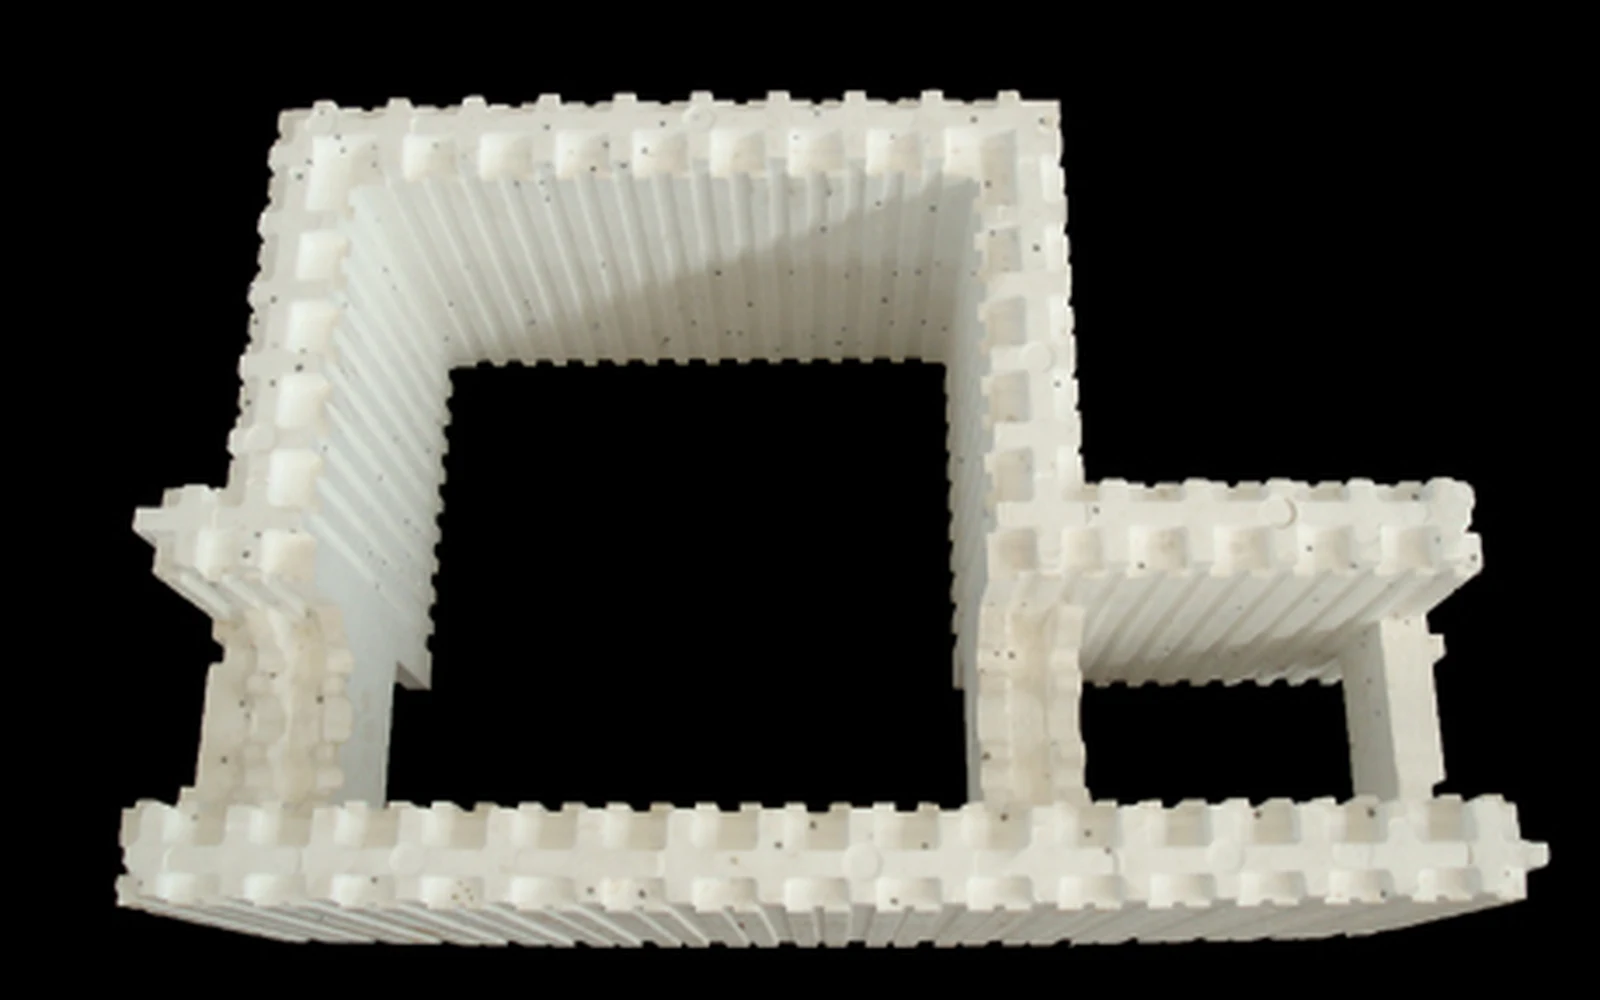
Un bloc ICF est un coffrage creux en EPS, généralement moulé en profil de panneau plat, de grille gaufrée ou de type poteau-poutre, qui s'emboîte avec les blocs adjacents pour construire des murs. Le béton est coulé dans les cavités creuses et armé de fers à béton, créant un système de mur composite. L'EPS reste en place de façon permanente, assurant l'isolation sur les faces intérieure et extérieure. Des attaches en plastique ou en acier noyées dans la mousse relient les deux panneaux d'EPS et créent l'âme structurelle qui maintient le béton.
Le format de bloc ICF le plus courant — le bloc de mur plat — produit un mur fini avec deux panneaux d'EPS continus de 65 à 76 mm de chaque côté d'un noyau de béton généralement épais de 150, 200 ou 250 mm. L'épaisseur totale du mur varie de 250 à 400 mm selon les exigences structurelles et d'isolation.
Moteurs de la croissance du marché
Le marché mondial de l'ICF était évalué à environ 1,4 milliard de dollars en 2023 et devrait atteindre 2,6 milliards de dollars d'ici 2030, soit un taux de croissance annuel composé (TCAC) d'environ 9,2 %. Plusieurs forces structurelles alimentent cette croissance :
- Durcissement des codes énergétiques : la directive européenne sur la performance énergétique des bâtiments (EPBD) et les normes IECC actualisées du Département de l'Énergie américain exigent que les murs atteignent R-20 ou plus dans la plupart des zones climatiques — un seuil que la construction ICF atteint facilement, alors que l'ossature bois conventionnelle nécessite des assemblages multicouches complexes.
- Obligations de bâtiments à zéro émission nette : plus de 40 pays ont adopté des objectifs de zéro émission nette pour les nouvelles constructions d'ici 2030–2040. L'ICF est l'un des rares systèmes muraux capables d'atteindre ces objectifs sans exiger de systèmes CVC actifs de capacité extraordinaire.
- Pénurie de main-d'œuvre dans la construction : la construction ICF réduit les besoins en main-d'œuvre qualifiée de 25 à 35 % par rapport à l'ossature conventionnelle, car le système de blocs est conçu pour une installation rapide et infaillible. Sur les marchés où la main-d'œuvre du bâtiment est rare ou coûteuse, cet avantage est déterminant pour les constructeurs.
- Résilience face aux catastrophes : les murs ICF ont démontré des classements de résistance au feu de 4 heures et une résistance à des vents de force ouragan allant jusqu'à 400 km/h. Dans les régions exposées aux ouragans, séismes ou feux de forêt, les assureurs et les codes du bâtiment incitent de plus en plus à — voire imposent — des systèmes muraux plus résilients.
- Performance acoustique : la combinaison masse-isolation des murs ICF atteint des indices d'affaiblissement acoustique (STC) de 50–55, contre 36–38 pour les murs standard à ossature bois, ce qui rend l'ICF très attractif pour la construction résidentielle multifamiliale en zone urbaine dense.
Ligne complète de production de blocs ICF en EPS : détail des équipements
Une ligne complète de production de blocs ICF comprend cinq étapes d'équipement, chacune remplissant une fonction distincte. Comprendre le rôle, les spécifications et les interdépendances de chaque étape est essentiel pour configurer une ligne de production adaptée à vos objectifs de capacité et à votre budget.
Étape 1 : pré-expanseur EPS
Le procédé de production démarre avec des billes d'EPS brutes — des granulés de résine de polystyrène contenant 5 à 7 % de pentane comme agent moussant, avec des diamètres de billes brutes allant typiquement de 0,3 à 1,6 mm. Le pré-expanseur soumet ces billes brutes à de la vapeur à 0,08–0,15 MPa, ce qui vaporise le pentane et fait gonfler le polystyrène de 40 à 80 fois son volume initial.
Pour la production de blocs ICF, les densités cibles sont typiquement de 18–25 kg/m³ — un peu plus élevées que l'EPS d'isolation standard (12–18 kg/m³), car les blocs ICF doivent résister à la pression hydrostatique du béton frais pendant la construction et aux contacts mécaniques répétés sur chantier. Le pré-expanseur PE-1400, avec son tambour de 1 400 mm, est un choix pratique pour les lignes ICF à volume moyen produisant 500 à 2 000 blocs ICF par jour, offrant un débit de 400 à 800 kg/h de billes expansées aux densités cibles.
La consommation de vapeur aux densités ICF (20–25 kg/m³) est en moyenne de 28 à 35 kg de vapeur par mètre cube de billes expansées produites. Un sécheur à lit fluidisé fixé au pré-expanseur élimine l'humidité de surface résiduelle avant que les billes n'entrent dans les silos de maturation.
Étape 2 : silos de maturation
Les billes d'EPS fraîchement expansées ne sont pas prêtes pour le moulage immédiatement. Les cellules à l'intérieur de chaque bille contiennent un mélange de vapeur de pentane et de condensat de vapeur d'eau. La maturation permet à l'air atmosphérique de se diffuser dans les cellules à travers les parois perméables des billes, remplaçant le condensat et normalisant la pression interne. Simultanément, le pentane résiduel s'échappe partiellement, réduisant le risque de surexpansion pendant le moulage.
Le temps de maturation pour la production ICF est typiquement de 12 à 24 heures à température ambiante (au-dessus de 15 °C). Les silos de maturation doivent contenir suffisamment de volume de billes expansées pour tamponner entre la sortie du pré-expanseur et la consommation de la mouleuse — au minimum 8 à 10 heures de production. Une ligne ICF standard utilise des silos cylindriques à grillage d'une capacité totale de 80 à 200 m³. Les billes sont transportées pneumatiquement des silos vers les pistolets de remplissage de la mouleuse à l'aide de soufflantes et de conduites de transport de 200 à 300 mm de diamètre avec des coudes doux.
Étape 3 : machine de moulage de formes EPS
La mouleuse de formes est l'unité de production centrale des blocs ICF. Contrairement aux mouleuses de blocs, qui produisent de grandes dalles rectangulaires destinées à être découpées ensuite, les mouleuses de formes produisent des blocs ICF finis directement dans une cavité de moule sur mesure — le bloc sort de la machine prêt à l'emploi, avec la géométrie, les poches pour attaches et les profils d'emboîtement déjà formés.
Le cycle de moulage des blocs ICF comprend quatre phases : remplissage pneumatique de la cavité du moule avec des billes maturées, injection de vapeur et fusion (pression de vapeur de 0,08–0,12 MPa, temps de cycle de 60 à 120 secondes selon la géométrie et la densité du bloc), refroidissement par eau assisté par vide (30 à 60 secondes) et éjection mécanique. Le temps de cycle total par moule est typiquement de 90 à 180 secondes pour les blocs ICF de mur plat standard.
ChinaEps propose trois tailles de mouleuse de formes adaptées à la production ICF :
- SM-1200 (petite) : plateau de 1 000 × 800 mm — adaptée aux moules ICF à cavité unique jusqu'à 1 000 mm de long. Idéale pour les start-ups ou les lignes produisant des profils ICF spéciaux plus petits.
- SM-1200 : plateau de 1 200 × 1 000 mm — le choix le plus répandu pour la production ICF standard. Accueille des moules à 2 cavités pour des blocs de 600 mm ou des moules à cavité unique pour des blocs de mur plat de 1 200 mm.
- SM-1200 (grande) : plateau de 1 400 × 1 200 mm — recommandée pour les opérations à haut volume ou la production de formats ICF surdimensionnés (1 200 mm × 400 mm ou plus). La SM-1400 permet une production à 2 cavités de blocs ICF standard, doublant efficacement le rendement par cycle.
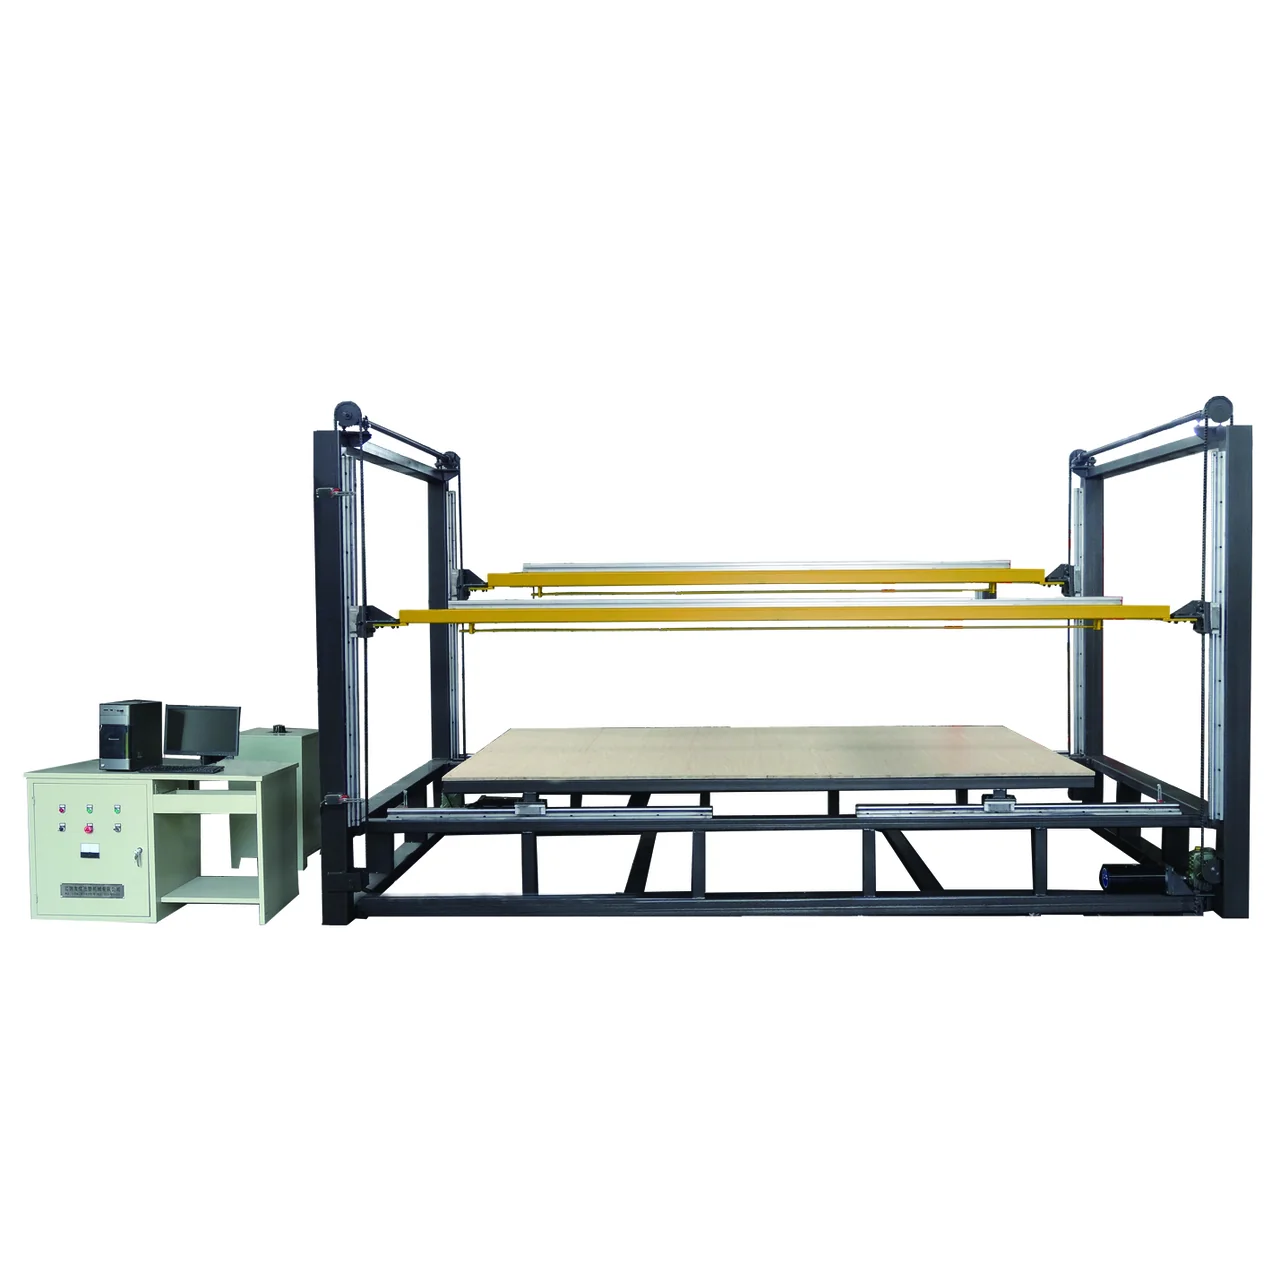
Étape 4 : machine de découpe (optionnelle pour l'ICF)
Bien que les blocs ICF moulés par formes soient dimensionnellement complets dès leur sortie du moule, certains fabricants utilisent une machine de découpe CM-4000 comme poste secondaire de finition, pour retirer les bavures de moulage, obtenir des tolérances dimensionnelles plus strictes sur les surfaces d'emboîtement ou personnaliser la hauteur des blocs selon les exigences spécifiques du marché. La découpe au fil chaud atteint des tolérances de ±0,5 mm sur les faces coupées, garantissant un ajustement serré bloc à bloc pendant la construction.
Pour les fabricants qui souhaitent fournir plusieurs hauteurs de bloc ICF à partir d'un même moule, un poste de découpe apporte de la flexibilité — le moule de base produit le bloc de hauteur maximale, et la découpe le ramène à des variantes plus courtes sans nécessiter de moules supplémentaires.
Étape 5 : inspection qualité et gerbage
Le contrôle qualité des blocs ICF couvre quatre paramètres : précision dimensionnelle (longueur, largeur, hauteur à ±2 mm près), vérification de densité (cible ±1,5 kg/m³), inspection visuelle des vides, défauts de surface ou zones sous-fusionnées, et résistance à la compression (minimum 100 kPa à 10 % de déformation pour un EPS de grade ICF à 20 kg/m³). Les blocs approuvés sont empilés sur des palettes, typiquement 20 à 40 blocs par palette selon leur taille, filmés sous housse rétractable, puis déplacés vers le stockage de produits finis ou l'expédition directe.
Récapitulatif des équipements de la ligne de production ICF
| Étape | Équipement | Spécification clé | Rôle |
|---|---|---|---|
| 1 | Pré-expanseur (PE-1400) | Débit de 400–800 kg/h | Expanser les billes d'EPS brutes jusqu'à la densité cible |
| 2 | Silos de maturation | Capacité totale de 80–200 m³ | Stabiliser les billes 12–24 h avant le moulage |
| 3 | Mouleuse de formes (SM-1200 / SM-1400) | Cycle de 90–180 s | Fusionner les billes à la vapeur en blocs ICF finis |
| 4 | Machine de découpe (CM-4000) | Tolérance de ±0,5 mm | Optionnel : finition, retrait de bavures, personnalisation de hauteur |
| 5 | Poste CQ + gerbage | Dimensionnel + densité + visuel | Vérifier la qualité du bloc avant expédition |
Procédé de fabrication des blocs ICF étape par étape
Comprendre le procédé de fabrication complet — y compris les paramètres spécifiques à chaque étape — est essentiel pour exploiter efficacement une ligne de production et obtenir une qualité de bloc constante.
Étape 1 : réception et stockage de la matière première
Les billes d'EPS brutes sont livrées en sacs papier de 25 kg ou en conteneurs vrac (typiquement des big-bags de 1 000 kg ou des camions-citernes pneumatiques pour les opérations à haut volume). Les billes brutes doivent être stockées dans un entrepôt sec et bien ventilé, à plus de 5 °C, pour éviter l'absorption d'humidité, qui peut provoquer des défauts de surface pendant la pré-expansion. La température de stockage optimale est de 15–25 °C. Les billes ont une durée de conservation de 6 à 12 mois à compter de la date de fabrication — la teneur en pentane diminue avec le temps, réduisant le taux d'expansion atteignable.
Étape 2 : pré-expansion
Les billes brutes sont introduites dans le tambour du pré-expanseur et soumises à de la vapeur à 0,08–0,12 MPa pendant 60 à 150 secondes par lot. La densité cible des billes expansées pour la production ICF est de 18–22 kg/m³. L'opérateur contrôle la densité en échantillonnant périodiquement des billes expansées et en mesurant par la méthode du déplacement (peser un volume connu). Le temps et la température de vapeur sont ajustés pour atteindre la densité cible à ±1 kg/m³ près.
Les billes fraîchement expansées se déversent sur un sécheur à lit fluidisé où de l'air chaud à 40–50 °C élimine l'humidité de surface en 10 à 15 minutes. La teneur en humidité des billes séchées doit être inférieure à 3 % avant leur entrée dans les silos de maturation.
Étape 3 : maturation (12 à 24 heures)
Les billes expansées séchées sont transportées pneumatiquement vers les silos de maturation. La pression de remplissage du silo ne doit pas dépasser 0,05 MPa afin d'éviter l'abrasion bille contre bille, qui génère des particules fines (« fines »). Ces fines s'accumulent dans les coins du moule pendant le remplissage et créent des défauts de surface et des points faibles dans les blocs finis. La durée de maturation pour des billes de densité ICF (18–22 kg/m³) est typiquement de 14 à 18 heures à des températures ambiantes supérieures à 20 °C, ou jusqu'à 24 heures dans les climats froids.
Pendant la maturation, les billes augmentent légèrement de diamètre à mesure que l'air se diffuse — le volume des billes maturées est typiquement de 5 à 10 % supérieur à celui des billes fraîchement expansées. Cette augmentation volumétrique doit être prise en compte dans les calculs de dimensionnement des silos.
Étape 4 : moulage de formes (fusion vapeur dans le moule ICF)
Les billes maturées sont transportées des silos vers les pistolets de remplissage de la mouleuse de formes. Le moule ICF est fermé (force de serrage : 100–300 kN selon la taille du moule) et les billes sont injectées pneumatiquement dans la cavité sous des pressions de remplissage de 0,05–0,08 MPa. Un remplissage correct est essentiel — un sous-remplissage entraîne des vides ; un surremplissage provoque une densité excessive et une géométrie de bloc déformée.
Les phases vapeur du cycle de moulage se déroulent comme suit :
- Vapeur croisée (aller) : vapeur à 0,08–0,10 MPa d'un côté, 8 à 15 secondes. Chauffe le lit de billes et amorce la fusion entre billes.
- Vapeur croisée (retour) : vapeur du côté opposé, 8 à 15 secondes. Assure un chauffage uniforme sur toute l'épaisseur du bloc.
- Vapeur autoclave : vapeur simultanée des deux côtés à 0,09–0,12 MPa, 15 à 30 secondes. Achève la fusion et atteint la température de surface cible de 110–118 °C.
La durée totale de la phase vapeur pour des blocs ICF de mur plat standard (250 mm de large) est de 35 à 65 secondes. La qualité de la fusion est vérifiée par le « test de la bille » — un échantillon d'EPS correctement fusionné se rompt à travers les limites des billes plutôt qu'à leur surface lorsqu'on le déchire.
Étape 5 : refroidissement
Après la phase vapeur, de l'eau de refroidissement est pulvérisée sur les surfaces externes du moule tandis qu'un vide est appliqué à l'intérieur de la cavité du moule (pression de vide : 0,06–0,08 MPa). Le refroidissement sous vide extrait la chaleur de l'intérieur du bloc d'EPS, réduisant la pression de vapeur interne et évitant l'expansion post-moulage. Le temps de refroidissement pour les blocs ICF est typiquement de 40 à 80 secondes. Le bloc est prêt à être éjecté lorsque la température de sa surface descend sous 50 °C.
Étape 6 : démoulage et inspection
Le moule s'ouvre et les broches d'éjection poussent le bloc hors du moule. Le bloc est immédiatement vérifié pour s'assurer de son intégrité — des coins manquants, des surfaces sous-fusionnées ou des vides visibles disqualifient le bloc du premier choix. Les blocs de second choix (défauts esthétiques mineurs uniquement, sans compromission structurelle) peuvent être vendus à prix réduit ou recyclés. L'EPS recyclé issu des blocs rejetés est granulé et peut être réincorporé à la matière première neuve jusqu'à hauteur de 5 à 10 % du mélange, sans impact significatif sur la qualité.
Étape 7 : stabilisation post-moulage, découpe (optionnelle) et gerbage
Les blocs fraîchement produits doivent reposer au moins 30 à 60 minutes avant d'être gerbés ou emballés — ils sont légèrement chauds et dimensionnellement plus mous immédiatement après le démoulage. Les blocs destinés aux marchés standard sont palettisés (20 à 40 par palette), filmés sous housse rétractable, étiquetés, puis déplacés vers le stockage de produits finis. Les blocs nécessitant une découpe sont traités par le poste de découpe CM-4000 avant la palettisation.
Conception du moule ICF : la clé de la qualité du produit
Le moule EPS pour ICF est sans doute le déterminant le plus important, à lui seul, de la qualité du bloc, de la vitesse de production et de la polyvalence du produit. Contrairement aux grades de matière première ou aux réglages de machine — que l'on peut ajuster en cours d'exploitation —, le moule fixe la géométrie fondamentale et les caractéristiques de performance du bloc que l'on peut produire.
Profils courants de bloc ICF
Trois systèmes de mur ICF principaux concentrent l'essentiel de la demande mondiale de blocs ICF :
- Système de mur plat : le format ICF le plus répandu dans le monde. Les deux panneaux d'EPS sont plats et d'épaisseur uniforme (typiquement 65–76 mm chacun), reliés par des attaches en plastique ou en acier régulièrement espacées. Le noyau de béton a une épaisseur constante — 150, 200 ou 250 mm. Ce noyau de béton uniforme simplifie l'ingénierie structurelle et permet des pratiques de construction murale standard. Dimensions de bloc typiques : 1 200 × 300 × 250 mm (L × H × l), pour un poids de 1,8 à 2,2 kg par bloc.
- Système à grille gaufrée : les panneaux d'EPS présentent des zones épaisses et fines en alternance, créant un mur de béton selon un motif de grille gaufrée de colonnes de béton verticales et horizontales. Utilise 20 à 30 % de béton en moins que les systèmes de mur plat à performance structurelle équivalente. Géométrie de moule plus complexe et coût de moule plus élevé, mais économie de matière significative à haut volume.
- Système poteau-poutre : crée des éléments de béton verticaux (poteau) et horizontaux (poutre) discrets au sein d'un mur par ailleurs rempli d'EPS. Maximise la valeur d'isolation (la meilleure valeur R par épaisseur de mur), mais avec une capacité structurelle par unité de surface inférieure au mur plat. Populaire dans la construction résidentielle en climat froid.
Dimensions standard des blocs ICF
Les dimensions de bloc ICF les plus courantes dans le monde sont :
| Dimension | Amérique du Nord | Europe | Marchés émergents |
|---|---|---|---|
| Longueur du bloc | 1 219 mm (48 po) | 1 200 mm | 1 000–1 200 mm |
| Hauteur du bloc | 305 mm (12 po) | 250–300 mm | 250–300 mm |
| Largeur totale du mur | 254–356 mm (10–14 po) | 250–350 mm | 250–300 mm |
| Épaisseur du panneau EPS (chaque côté) | 65–76 mm | 60–80 mm | 50–70 mm |
| Épaisseur du noyau de béton | 152 mm (6 po) | 150–200 mm | 150–200 mm |
Matériaux et construction du moule
Les moules ICF pour mouleuses de formes sont généralement construits en alliage d'aluminium (6061-T6 ou équivalent). L'aluminium offre la combinaison idéale de conductivité thermique (importante pour un chauffage uniforme à la vapeur et un refroidissement rapide), d'usinabilité (les géométries complexes des poches pour attaches peuvent être usinées à ±0,1 mm près) et de poids (un moule ICF pour la SM-1200 pèse 80 à 150 kg, ce qui reste gérable pour l'installation et les changements de moule).
La durée de vie des moules ICF en aluminium est typiquement de 500 000 à 1 000 000 de cycles de production avec un entretien adéquat — à 500 cycles par jour, cela représente 3 à 5 ans de vie productive avant remplacement ou remise en état du moule.
Les principaux paramètres de conception du moule qui influent directement sur la qualité du bloc et la vitesse de production sont :
- Distribution des évents de vapeur : les évents de vapeur (typiquement de 5–8 mm de diamètre, espacés de 60–100 mm) doivent assurer un accès uniforme de la vapeur à toutes les zones de la cavité du moule. Une mauvaise distribution de la vapeur provoque des variations de densité et des défauts de fusion.
- Positions des pistolets de remplissage : les moules ICF nécessitent 4 à 8 positions de pistolet de remplissage selon le volume et la géométrie de la cavité. Le positionnement des pistolets doit garantir un remplissage complet en billes, sans zones mortes.
- Disposition des broches d'éjection : les blocs ICF ont des panneaux de face minces susceptibles de se déchirer pendant l'éjection. Les broches d'éjection doivent être réparties pour appliquer une force d'éjection uniforme sans créer de concentrations de contraintes localisées.
- Géométrie d'emboîtement : les profils d'emboîtement mâle/femelle sur le dessus et le dessous du bloc doivent être usinés à des tolérances strictes (±0,3 mm) pour un ajustement bloc à bloc constant sur le chantier.
Implantation et planification d'usine pour la production ICF
Une implantation d'usine bien planifiée minimise les distances de manutention des matériaux, garantit une infrastructure vapeur et électrique sûre, et permet une expansion future de la capacité sans reconstruction coûteuse. Les paramètres de planification suivants se basent sur des lignes de production ICF standard.
Besoins minimaux en surface au sol
- Petite usine (1 mouleuse, 300–600 blocs/jour) : 800–1 000 m² au total — incluant la zone de production (400 m²), la zone des silos de maturation (200 m²) et le stockage de produits finis (200 m²).
- Usine moyenne (2 mouleuses, 600–1 500 blocs/jour) : 1 200–1 800 m² au total.
- Grande usine (3+ mouleuses, 1 500+ blocs/jour) : 2 500–4 000 m².
La hauteur sous plafond est une exigence critique mais souvent négligée. Les silos de maturation mesurent 4 à 6 mètres de haut ; les bâtiments de production doivent avoir une hauteur libre d'au moins 6 mètres, 8 mètres étant préférables pour permettre l'installation des silos et le passage des conduites de transport en hauteur sans conflit.
Besoins en utilités
| Utilité | Spécification (ligne à 1 mouleuse) | Remarques |
|---|---|---|
| Chaudière à vapeur | Capacité de 500–800 kg/h, pression de service de 0,4–0,8 MPa | Combustible gaz, fioul ou biomasse ; prévoir un système de retour de condensats |
| Air comprimé | 2–4 m³/min à 0,6–0,8 MPa | Pour le serrage du moule, le transport des billes et les commandes pneumatiques |
| Eau de process | Circulation de 5–10 m³/h (avec tour de refroidissement) | Circuit fermé préférable ; appoint d'eau de 0,5–1 m³/jour |
| Électricité | Puissance installée de 80–150 kVA | Triphasé, 380V/50Hz (ou équivalent local) ; variateur de fréquence recommandé pour les soufflantes de transport |
| Ventilation | 15–20 renouvellements d'air par heure dans la zone de production | Nécessaire pour maintenir l'accumulation de pentane sous la LIE (limite inférieure d'explosivité) |
Besoins en personnel
Une exploitation ICF standard à une ligne, fonctionnant en deux équipes (16 heures/jour), nécessite :
- Opérateurs de production : 2 par équipe × 2 équipes = 4 au total. Missions : surveiller le pré-expanseur, gérer le remplissage des silos, conduire la mouleuse, effectuer le CQ visuel.
- Manutention/chariot élévateur : 1 par équipe × 2 équipes = 2 au total.
- Technicien de maintenance : 1 (poste de jour uniquement), d'astreinte pour l'équipe du soir.
- Superviseur/CQ : 1 par équipe = 2 au total, ou 1 superviseur gérant les deux équipes avec chevauchement.
- Total : 8 à 10 employés pour une exploitation à une ligne produisant 500 à 800 blocs/équipe.
Passer à deux mouleuses ne nécessite pas de doubler l'effectif — la mutualisation du fonctionnement du pré-expanseur, de la supervision et de la manutention fait qu'une ligne à deux machines n'a généralement besoin que de 12 à 15 employés au total.
Analyse d'investissement : coûts, ROI et potentiel de marché
La décision d'investissement pour une ligne de production de blocs ICF dépend du coût des équipements, de la capacité de production, des prix de vente locaux et des coûts de matière première. Voici un cadre réaliste basé sur des données de lignes de production mises en service en 2024–2025.
Investissement en équipements
| Configuration | Production journalière | Investissement en équipements (USD) | Remarques |
|---|---|---|---|
| Ligne d'entrée (SM-1000, 1 équipe) | 200–400 blocs/jour | Devis sur demande | PE-1400 + SM-1000 + silos + 1 jeu de moule + périphériques |
| Ligne standard (SM-1200, 2 équipes) | 800–1 200 blocs/jour | Devis sur demande | PE-1400 + SM-1200 + silos + 2 jeux de moule + CM-4000 + périphériques |
| Ligne à haut volume (SM-1400, 2 équipes) | 1 500–2 500 blocs/jour | Devis sur demande | PE-1400 + SM-1400 + silos + moules à 2 cavités + CM-4000 + périphériques |
Le coût des équipements représente typiquement 60 à 70 % de l'investissement total du projet. Les coûts additionnels comprennent le génie civil et le bâtiment (en cas de construction neuve, le coût au mètre carré varie selon les tarifs locaux de construction), la chaudière à vapeur (tarifée selon la capacité et le type de combustible) et l'installation électrique (tarifée selon les exigences du site), plus le fonds de roulement pour 60 à 90 jours de stock de matière première. Contactez notre équipe pour un détail des coûts propre à votre projet.
Matière première et coûts de production
Les prix des billes d'EPS brutes varient selon la région et les conditions de marché, mais se situent typiquement entre 1 200 et 1 600 $ la tonne métrique (moyenne mondiale 2024, CFR grands ports). La consommation de matière pour des blocs ICF à densité de 20 kg/m³ est d'environ 20 kg d'EPS par mètre cube de volume de bloc fini. Un bloc ICF de mur plat standard de 1 200 × 300 × 250 mm a un volume net d'EPS d'environ 0,045 m³ (déduction faite du noyau de béton et du volume des attaches), ce qui signifie que le coût de matière première par bloc varie avec le prix actuel des billes d'EPS — contactez-nous pour une estimation actualisée du coût matière par bloc.
Les matières premières (billes d'EPS) représentent typiquement 55 à 65 % du coût total de production, l'énergie (vapeur + électricité : 15–20 %), la main-d'œuvre (10–15 %) et les frais généraux (10–15 %) complétant le reste.
Projections de revenus et de ROI
Les prix de vente des blocs ICF varient considérablement selon le marché et le canal de distribution :
- Vente directe usine-entrepreneurs : le prix au bloc (mur plat standard, format 1 200 mm) varie selon le marché — contactez-nous pour les tarifs actuels.
- Distribution via négociants en matériaux de construction : le prix de détail au bloc est supérieur au prix départ usine ; contactez-nous pour une estimation propre à votre marché.
- Export (conteneurisé) : le prix FOB au bloc dépend du marché de destination — contactez-nous pour un devis jusqu'à votre port.
Pour une ligne standard produisant 1 000 blocs par jour à un prix usine de 4,50 $/bloc, fonctionnant 25 jours de production par mois :
- Chiffre d'affaires mensuel : 1 000 × 25 × 4,50 $ = 112 500 $
- Coût mensuel de matière première : environ 55–65 % du coût de production, suivant les prix actuels des billes d'EPS
- Coût mensuel d'énergie : environ 15–20 % du coût de production
- Coût mensuel de main-d'œuvre : environ 10–15 % du coût de production (varie fortement selon le pays)
- Profit brut mensuel : le solde après coûts de matière, d'énergie et de main-d'œuvre — contactez-nous pour une projection adaptée à votre marché
Avec ces paramètres, un investissement total de projet de 320 000 $ (équipements + génie civil + fonds de roulement) atteint le retour sur investissement en environ 12 à 18 mois. Les marchés à forte croissance de la demande ICF et à concurrence locale limitée peuvent soutenir des prix de vente plus élevés et des périodes de retour plus courtes. Les marchés où des producteurs ICF sont déjà bien établis exigeront une tarification plus agressive lors de l'entrée sur le marché.
Principaux facteurs de risque
Les investisseurs doivent modéliser la sensibilité à trois variables clés : les fluctuations du prix de la matière première EPS (une hausse de 20 % du prix des billes comprime la marge brute d'environ 8 à 10 points de pourcentage), la profondeur de la demande du marché local (l'ICF est un produit de spécialité qui nécessite un développement de marché auprès des constructeurs et des architectes, et non une commodité à distribution instantanée) et la concurrence des systèmes muraux alternatifs (blocs de béton cellulaire autoclavé, béton préfabriqué et maçonnerie conventionnelle rivalisent avec l'ICF en termes de coût sur de nombreux marchés).
Combien coûtent les blocs ICF ? Décomposition des prix pour les fabricants
Le coût de production d'un bloc ICF va de 3,50 $ à 7,00 $ par bloc selon la taille, la densité et le volume de production. Le poste de coût le plus important est la matière première EPS (55–65 % du total), suivi de l'énergie (15–20 %), de la main-d'œuvre (10–15 %) et de l'amortissement du moule (5–8 %). Voici une décomposition détaillée basée sur un bloc ICF standard de 1200 × 300 × 250 mm à une densité de 20 kg/m³ :
| Poste de coût | Par bloc | % du total |
|---|---|---|
| Billes d'EPS brutes (1,8 kg × 1,40 $/kg) | 2,52 $ | 58 % |
| Énergie vapeur | 0,65 $ | 15 % |
| Électricité | 0,22 $ | 5 % |
| Main-d'œuvre (2 opérateurs) | 0,52 $ | 12 % |
| Amortissement du moule | 0,25 $ | 6 % |
| Emballage et frais généraux | 0,19 $ | 4 % |
| Coût de production total | 4,35 $ | 100 % |
À un prix de vente de gros de 6,00–8,50 $ par bloc (variable selon la région), cela donne une marge brute de 38–49 %. Les blocs plus grands et les profils de mur plus épais atteignent des prix plus élevés mais consomment proportionnellement plus de matière. Le volume de production est le levier clé — une usine produisant 1 000+ blocs par jour obtient des coûts unitaires inférieurs de 15–20 % grâce aux prix de la résine en gros volume, à une moindre perte d'énergie et à une meilleure utilisation de la main-d'œuvre.
À titre de comparaison, les blocs ICF importés en Amérique du Nord se vendent habituellement au détail entre 8 $ et 14 $ par bloc, ce qui signifie que la fabrication locale avec des équipements chinois offre un avantage de coût significatif. Demandez un devis pour une ligne complète de production ICF et nous vous fournirons un modèle de coûts personnalisé pour votre marché cible.
Lectures complémentaires
- Recyclage EPS : équipements, procédé et opportunité commerciale — Ajoutez une ligne de recyclage à votre production ICF pour traiter les chutes et réduire les coûts de matière première de 8 à 15 %.
- Comment monter une usine EPS : guide complet de planification — Guide complet de planification d'usine couvrant l'implantation, les utilités et l'investissement pour toutes les lignes de produits EPS.
- Comment calculer le ROI d'une machine EPS — Utilisez notre cadre de ROI pour modéliser le dossier financier de votre investissement en production ICF.
- Optimisation du coût de l'énergie vapeur dans la production EPS — Le moulage de formes ICF consomme beaucoup de vapeur ; découvrez comment réduire les coûts de 30 %.
Questions fréquentes
Quel est l'investissement minimum pour démarrer une ligne de production de blocs ICF ?
Une ligne d'entrée de gamme fonctionnelle pour la production ICF — comprenant un pré-expanseur PE-1400, une mouleuse de formes SM-1000, des silos de maturation, un jeu complet de moule ICF et l'équipement périphérique requis — peut être configurée avec un coût d'équipement représentant typiquement 60 à 70 % de l'investissement total du projet. Ajoutez le génie civil, l'installation des utilités et le fonds de roulement pour une exploitation à petite échelle produisant 200 à 400 blocs ICF par jour. Contactez notre équipe d'ingénierie pour un devis détaillé adapté à votre objectif de production et aux conditions de votre site.
En quoi la production de blocs ICF diffère-t-elle du moulage de formes EPS standard ?
Les blocs ICF exigent une densité d'EPS un peu plus élevée (18–25 kg/m³ contre 12–18 kg/m³ pour l'EPS d'isolation standard), ce qui implique une exposition à la vapeur plus longue et une consommation d'énergie par bloc légèrement supérieure. La conception du moule est nettement plus complexe que celle des moules d'emballage simples, car elle intègre la géométrie d'emboîtement et les profils de poche pour attaches qui définissent la performance constructive du bloc. En dehors de ces différences, l'équipement et le procédé de base — pré-expansion, maturation, moulage de formes, CQ — sont identiques aux autres applications de moulage de formes EPS.
La même mouleuse de formes peut-elle produire à la fois des blocs ICF et d'autres produits EPS ?
Oui. Les mouleuses de formes EPS sont conçues pour l'interchangeabilité des moules. Une SM-1200 ou une SM-1200 (grande) peut fonctionner avec des moules ICF, des moules de caisses à poisson, des moules d'emballage et d'autres moules de profil en changeant simplement de jeu de moule — un changement qui prend typiquement 30 à 60 minutes. Cette flexibilité est très précieuse pour les fabricants qui souhaitent servir plusieurs marchés, en utilisant les moules ICF pendant le pic de la saison de construction et en passant aux moules d'emballage pour combler la capacité en période creuse.
Quels codes du bâtiment et certifications les blocs ICF doivent-ils respecter ?
Les exigences varient selon le marché. Aux États-Unis, les produits ICF sont évalués selon les critères d'acceptation ICC-ES AC91 et doivent généralement démontrer leur conformité avec les normes ASTM E119 (résistance au feu), ASTM E72 (structurel) et ASTM C578 (propriétés du matériau EPS). En Europe, le marquage CE selon la norme EN 13163 (produits d'isolation thermique EPS) est l'exigence de base, avec souvent des agréments techniques nationaux supplémentaires (ATE) requis pour les applications structurelles. Dans les marchés émergents, les codes du bâtiment locaux varient largement — beaucoup acceptent les produits conformes aux normes américaines ou européennes comme gage de qualité. Impliquez tôt les autorités locales du bâtiment et les organismes de certification dans le processus d'entrée sur le marché.
Combien de temps faut-il pour monter une ligne de production ICF, de la commande à la première production ?
De la commande d'équipement confirmée à la première production, il faut typiquement 90 à 150 jours, répartis ainsi : délai de fabrication de l'équipement (45 à 75 jours pour les configurations standard), transport international (15 à 30 jours selon la destination), installation et mise en service (10 à 20 jours), formation des opérateurs et optimisation du procédé (5 à 10 jours). Le génie civil et l'installation des utilités se déroulent en parallèle et doivent être substantiellement achevés avant l'arrivée de l'équipement. ChinaEps fournit en standard une supervision complète de l'installation et une formation des opérateurs, et notre équipe d'ingénierie peut engager des discussions préliminaires de planification du site immédiatement après la demande de renseignements afin de minimiser le délai global.