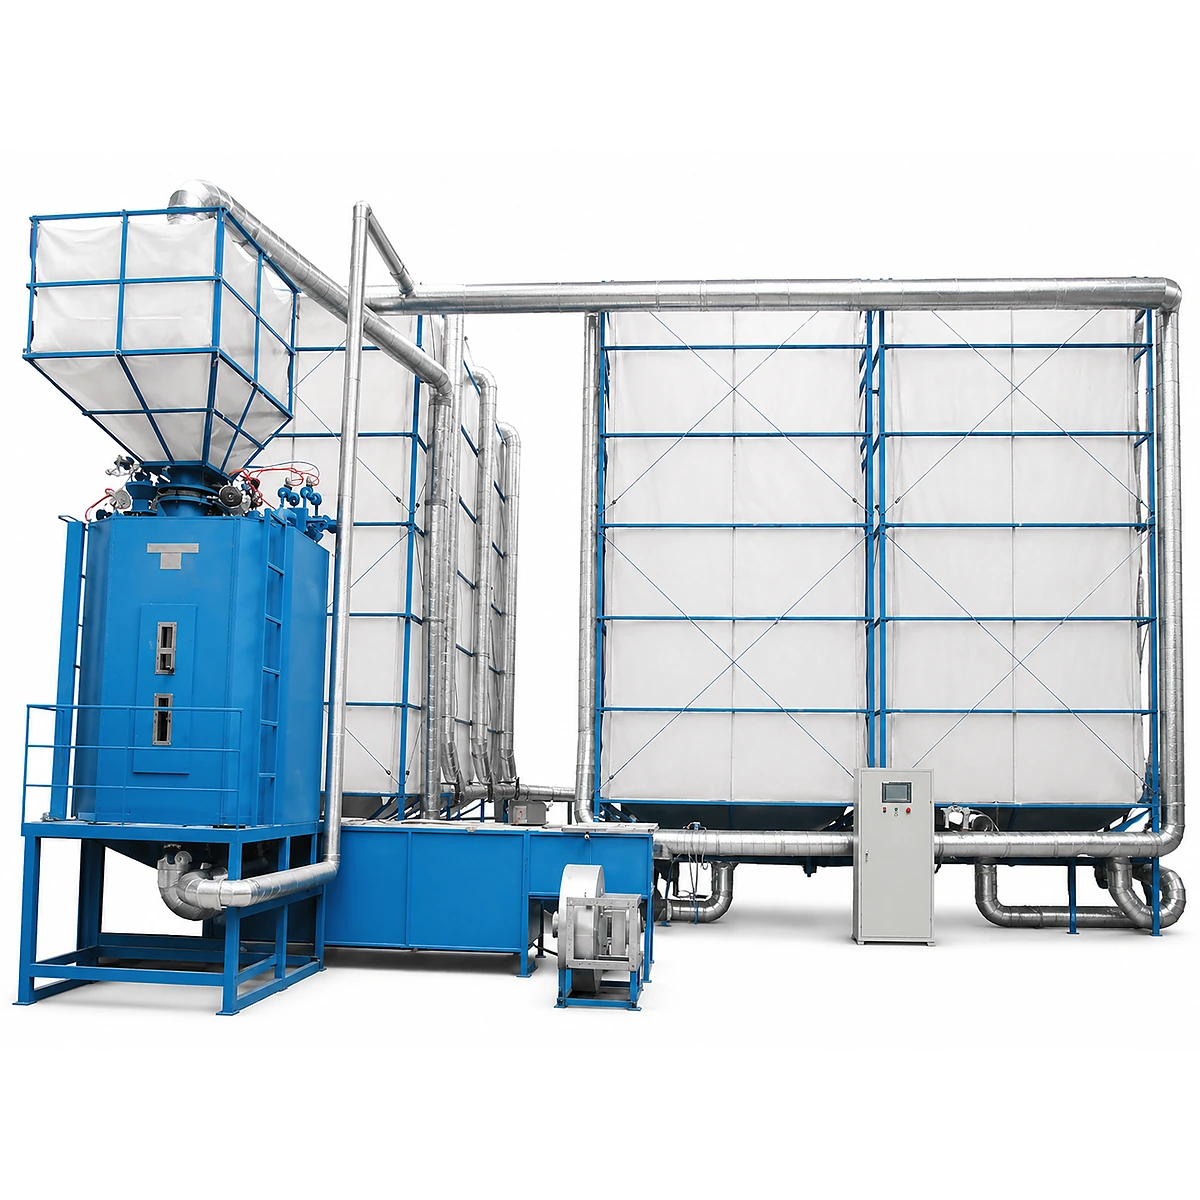

Resumen: Un pre-expansor EPS continuo trabaja con alimentación constante en lugar de ciclos fijos. Las cifras publicadas por el sector lo sitúan un 30–50% por encima en rendimiento y un 10–15% mejor en eficiencia de vapor frente a una unidad por lotes. La regla habitual —"pase a continuo por encima de 3.000 kg/día"— es justo la parte que conviene cuestionar: una máquina por lotes moderna con PLC, con capacidad nominal de 700–900 kg/h, produce 3.000 kg en unas 3,3–4,3 horas, así que el tonelaje diario por sí solo casi nunca justifica el cambio. El detonante real es un ciclo de trabajo sostenido a una sola densidad, no el tonelaje. Esta guía ofrece el cálculo, la diferencia de vapor en kilos en lugar de porcentajes, y una verificación de 5 puntos para aplicar a cualquier proveedor —incluidas las preguntas que dejan al descubierto una oferta de máquina continua que usted no necesita.
1. Qué cambia realmente "continuo" en la máquina
Los dos tipos de máquina hacen el mismo trabajo. Las perlas de EPS crudo que contienen pentano como agente espumante entran en contacto con vapor saturado; el pentano se vaporiza y cada perla se expande entre 40 y 80 veces su volumen original. La densidad objetivo se fija según la cantidad de energía de vapor que absorben las perlas y durante cuánto tiempo. Todo lo que viene después —densidad del bloque, calidad de fusión, tasa de rechazo— se decide aquí. El proceso completo de fabricación de EPS cubre las etapas a las que alimenta cualquiera de las dos máquinas.
La diferencia está en el régimen de alimentación:
- Por lotes. Se pesa una carga fija de perlas, se expande, se descarga y se vuelve a cargar la cámara. La máquina se calienta y se enfría en torno a cada ciclo. La densidad se verifica lote a lote, por eso las unidades por lotes se cotizan con una cifra de variación de densidad entre lotes.
- Continuo. Las perlas entran y las perlas expandidas salen al mismo tiempo, con la cámara mantenida a una temperatura de trabajo estable. No hay recalentamiento por ciclo, y de ahí viene la ventaja en vapor.
Ese comportamiento de estado estacionario es todo el argumento a favor de la máquina continua, y también toda su limitación: una máquina optimizada para mantener un único equilibrio térmico rinde mejor cuando se le pide sostener un solo punto de ajuste durante mucho tiempo.
2. La regla de los 3.000 kg/día, y por qué induce a error
La cifra que se repite en todo el sector —y también en nuestra propia guía de proceso— es que las plantas por debajo de 3.000 kg/día se adaptan bien a lotes y las que están por encima, a continuo. Tome ese número y divídalo entre la capacidad nominal de las máquinas por lotes actuales:
| Modelo por lotes | Capacidad nominal | Horas para producir 3.000 kg | Producción en un turno de 8 horas |
|---|---|---|---|
| PE-1200 | 500–700 kg/h | 4,3–6,0 h | 4.000–5.600 kg |
| PE-1400 | 700–900 kg/h | 3,3–4,3 h | 5.600–7.200 kg |
| PE-1600 | 1.000–1.300 kg/h | 2,3–3,0 h | 8.000–10.400 kg |
| PE-1800 | 1.400–1.700 kg/h | 1,8–2,1 h | 11.200–13.600 kg |
Las capacidades son las cifras publicadas de nuestra propia gama por lotes. Las horas y la producción por turno son una simple división y multiplicación a la tasa nominal —excluyen cambios de formato, limpieza, mantenimiento y paradas por manejo de material, que en una planta real suelen consumir una fracción considerable del turno.
Incluso el modelo de entrada supera los 3.000 kg dentro de un solo turno, con horas de sobra. El PE-1400, de gama media, lo consigue antes del mediodía. Una planta que trabaja dos turnos con un PE-1400 tiene un techo nominal en torno a 11.200–14.400 kg/día.
La regla general no está tanto equivocada como obsoleta. Data de una comparación frente a máquinas por lotes más antiguas, con muestreo manual de densidad y tiempos de recalentamiento largos. Frente a una unidad por lotes con PLC de lazo cerrado, 3.000 kg/día no es un techo —son unas pocas horas de funcionamiento. Si el argumento de un proveedor a favor de una máquina continua se apoya solo en su tonelaje diario, pídale que le muestre esa misma división.
3. El detonante real: el ciclo de trabajo, no el tonelaje
Las máquinas continuas justifican su sobreprecio por las horas de funcionamiento transcurridas, porque el ahorro es por hora de estado estacionario, no por kilogramo. Eso reformula la pregunta de "cuánto produzco al día" a dos preguntas más difíciles:
- ¿Cuántas horas al día va a estar la máquina realmente expandiendo? No cuántas horas está abierta la fábrica, sino cuántas horas concretas tiene esta máquina perlas circulando por ella. Por debajo de aproximadamente dos turnos completos de expansión real, las pérdidas de recalentamiento que evita una unidad continua sencillamente no son lo bastante grandes como para recuperar la diferencia de capital.
- ¿Entre cuántos puntos de densidad se reparte ese tiempo? Una planta que produce cajas de pescado a 22 kg/m³ todo el día plantea un problema de máquina distinto al de una que alterna entre relleno de embalaje a 12 kg/m³ y placa de construcción a 30 kg/m³.
Una forma práctica de aplicar la prueba a sus propios números: tome el tonelaje real de perlas expandidas del año pasado, divídalo entre sus días de operación reales, y divida de nuevo entre la capacidad nominal del modelo por lotes que compraría en su lugar. Si el resultado está por debajo de unas 12–16 horas de expansión al día, el argumento a favor de la máquina continua se apoya en algo distinto del rendimiento —y debería hacer que el proveedor precise qué es ese algo.
El contraargumento honesto: una planta que realmente funciona 20 horas o más al día a una sola densidad es exactamente donde la máquina continua tiene sentido, y ningún cálculo con máquinas por lotes cambia eso. Las operaciones de alto volumen y un solo producto —grandes plantas de paneles aislantes, fábricas dedicadas de cajas para cadena de frío— son el mercado real de estas máquinas.
4. Vapor: la única cifra sólida a favor de la máquina continua
Los pre-expansores por lotes consumen aproximadamente 15–25 kg de vapor por metro cúbico de perlas expandidas a la densidad final del producto. Las unidades continuas rinden entre un 10 y un 15% mejor, porque mantener una temperatura de trabajo estable evita recalentar la cámara en cada ciclo. Los porcentajes son fáciles de citar y difíciles de aplicar, así que conviértalos.
Tome una planta que expande 3.000 kg/día a 15 kg/m³ —eso son 200 m³/día:
| Concepto | Cifra | Base de cálculo |
|---|---|---|
| Volumen expandido | 200 m³/día | 3.000 kg ÷ 15 kg/m³ |
| Demanda de vapor por lotes | 3.000–5.000 kg/día | 200 m³ × 15–25 kg/m³ |
| Demanda de vapor continuo | aprox. 2.700–4.250 kg/día | 10–15% por debajo del lote |
| Ahorro | 300–750 kg de vapor/día | la diferencia |
| Ahorro en 300 días laborables | 90–225 toneladas de vapor/año | ahorro diario × 300 |
Derivado de los rangos de consumo publicados arriba, con una densidad de producto asumida de 15 kg/m³ y 300 días laborables. Sustituya su propia densidad y calendario —ambos alteran el resultado de forma considerable.
Multiplique el tonelaje por su propio coste de vapor entregado para obtener una cifra en su moneda; deliberadamente no publicamos aquí un precio del vapor, porque el combustible de la caldera, la eficiencia y las tarifas energéticas locales varían demasiado como para que un único número sea útil. Lo que importa es la forma del resultado: el ahorro escala con las horas de funcionamiento, que es la misma variable de la sección 3. Una máquina que funciona cuatro horas al día ahorra solo una fracción de lo que sugiere la cifra anual.
Hay una salvedad que se traga buena parte de esta diferencia: el pre-expansor no es donde se va la mayor parte de su vapor. La máquina de moldeo de bloques suele ser el mayor consumidor individual en una línea de EPS, y en toda la planta solo entre un 25 y un 35% de la energía que se paga acaba en el producto —proporciones de pérdida coherentes con los datos de eficiencia térmica publicados por el Advanced Manufacturing Office del Departamento de Energía de EE. UU. para sistemas industriales de vapor. Antes de gastar la diferencia entre un pre-expansor por lotes y uno continuo en eficiencia de vapor, conviene comprobar cuánto le están costando las pérdidas de distribución y la eficiencia de la caldera en el conjunto de la línea. Ese trabajo suele salir más barato por kilogramo de vapor ahorrado.
5. Qué sacrifica cada tipo
| Dimensión | Por lotes | Continuo |
|---|---|---|
| Rendimiento | 500–1.700 kg/h en el rango PE-1200 a PE-1800 | 30–50% superior al de lotes (cifra del sector) |
| Vapor por m³ | 15–25 kg | 10–15% menos |
| Verificación de densidad | Por lote, cotizada como variación entre lotes (±1,0 a ±0,3 kg/m³ según modelo) | Estadística sobre un flujo continuo —pregunte cómo se mide y se reporta |
| Cambio de densidad | El PE-1400 cambia de 12 a 25 kg/m³ desde recetas guardadas en el HMI en menos de un minuto | No lo publicamos nosotros —vea la nota más abajo |
| Mejor ajuste | Mezcla de productos variada, pedidos fragmentados, uno o dos turnos | Ciclo de trabajo alto y sostenido a una densidad estable |
Sobre esa fila de cambio de formato, no vamos a inventarnos una cifra. No fabricamos pre-expansores continuos y no tenemos datos medidos de cambio de formato para ellos. Lo que sí podemos decirle es qué pregunta hacer, porque es la que con más probabilidad recibirá una respuesta vaga: pida a cualquier proveedor de máquina continua el tiempo documentado desde una producción estable a la densidad A hasta una producción estable y dentro de especificación a la densidad B, y la masa de perlas fuera de especificación generadas durante esa transición. Si no puede darle ambas cifras, no podrá modelar su propio coste de cambio de formato —y en una mezcla de productos variada, el desperdicio de cambio de formato es exactamente donde se va el ahorro de vapor.
La variación de densidad importa aguas abajo sea cual sea el tipo que compre. Las perlas que se desvían del objetivo producen bloques que fallan en estabilidad dimensional o en fusión, y esos defectos aparecen después del corte, cuando ya ha pagado por el material y por el vapor.
6. El manejo del pentano cambia cuando la máquina no se detiene nunca
La pre-expansión libera pentano, y esta es la parte de la decisión continuo-frente-a-lotes a la que menos atención se presta en las ofertas de equipo. El pentano es un hidrocarburo inflamable; los límites de exposición y los datos de inflamabilidad están publicados en la NIOSH Pocket Guide to Chemical Hazards, y cualquier sala de pre-expansión necesita ventilación y detección de gas diseñadas conforme a esas cifras y no según la garantía verbal de un proveedor.
La diferencia relevante: una máquina por lotes libera pentano en pulsos ligados a los eventos de descarga, mientras que una máquina continua lo libera de forma constante durante todo el tiempo que funciona. Un sistema de ventilación dimensionado para los picos de una máquina por lotes no es automáticamente correcto para una máquina que funciona 20 horas al día, y viceversa. Si está cambiando de arquitectura en un edificio ya existente, el cálculo de ventilación de la sala hay que rehacerlo, no heredarlo.
Aguas abajo de cualquiera de las dos máquinas, las perlas recién expandidas siguen necesitando maduración en silos durante 6 a 24 horas, con 12 horas como estándar habitual del sector, mientras el aire se difunde en las celdas y el pentano residual baja de aproximadamente el 3% a menos del 1%. Un mayor rendimiento de una máquina continua implica proporcionalmente más volumen de silo, no los mismos silos trabajando más duro. Ese coste de capital pertenece a la comparación y suele quedarse fuera de ella.
7. Dónde se sitúa ChinaEps
Nuestra gama publicada de pre-expansores es por lotes: del PE-1200 al PE-1800, con certificación CE e ISO 9001, con el PE-1400 como modelo de gama media que eligen la mayoría de los clientes. No publicamos un modelo continuo.
Lo decimos con claridad en lugar de esconderlo, porque la alternativa —escribir una comparación que, casualmente, concluye a favor del equipo que vendemos— no le vale el tiempo a nadie. Si sus números de ciclo de trabajo caen en territorio de máquina continua, compre una máquina continua a alguien que las fabrique. Nuestro argumento es más limitado y, creemos, más útil: la mayoría de las plantas que se hacen esta pregunta no han hecho la división de la sección 2, y cuando la hacen, la respuesta es una máquina por lotes con mejor control de densidad, no una arquitectura distinta.
La certificación de gestión de calidad ISO 9001 y el marcado CE merecen confirmarse en cualquier pre-expansor de cualquier proveedor —pida el número de certificado y el organismo emisor, y verifíquelo, sea cual sea la arquitectura que elija.
8. Cinco preguntas para plantear ante cualquier oferta de pre-expansor
- ¿Cuál es la capacidad nominal, y a qué densidad objetivo se midió? Una cifra de capacidad sin su densidad no es comparable a nada. Expandir a 12 kg/m³ y a 30 kg/m³ son puntos de trabajo distintos.
- ¿Cuál es la variación de densidad, y es entre lotes o una estadística sobre flujo continuo? Las dos cosas no son intercambiables, y una máquina continua cotizada con una cifra de estilo por lotes sugiere que el número se copió en lugar de medirse.
- ¿Cuál es el tiempo documentado de cambio de densidad y la masa fuera de especificación durante la transición? Sección 5. Aquí es donde una mezcla de productos variada destruye silenciosamente la economía de una unidad continua.
- ¿Qué presión y caudal de vapor requiere la máquina en la entrada, y su caldera los entrega en el pico? Las calderas infradimensionadas se manifiestan como densidad inconsistente, que luego se diagnostica erróneamente como fallo de máquina durante meses.
- ¿Qué volumen de silo requiere este rendimiento con 12 horas de maduración? Si la respuesta es "los silos que ya tiene", pídales que le muestren el cálculo.
Repasar estas cinco preguntas con dos proveedores suele separar una máquina bien especificada de un folleto comercial. Si está en una etapa anterior y todavía dimensionando toda la planta, nuestra guía de puesta en marcha de una fábrica de EPS y la guía de cálculo de ROI cubren las decisiones de equipo relacionadas.
Preguntas Frecuentes
¿Qué es un pre-expansor EPS continuo?
Es un pre-expansor que introduce perlas crudas y descarga perlas expandidas al mismo tiempo, manteniendo la cámara de expansión a una temperatura de trabajo estable en lugar de calentar y enfriar en torno a cada ciclo. Las cifras publicadas por el sector lo sitúan un 30–50% por encima en rendimiento y un 10–15% por debajo en consumo de vapor por metro cúbico frente a una máquina por lotes.
¿A partir de qué volumen de producción debería pasar de lotes a continuo?
No a partir de un volumen, sino de un ciclo de trabajo. El umbral de 3.000 kg/día tan citado induce a error, porque una máquina por lotes con capacidad nominal de 700–900 kg/h produce 3.000 kg en 3,3–4,3 horas. Use en su lugar las horas de expansión al día: por debajo de unas 12–16 horas de funcionamiento real a una densidad estable, el sobreprecio de la máquina continua es difícil de recuperar.
¿Cuánto vapor ahorra realmente un pre-expansor continuo?
En torno al 10–15% del vapor del pre-expansor. Para una planta que expande 3.000 kg/día a 15 kg/m³, eso equivale aproximadamente a 300–750 kg de vapor al día, o 90–225 toneladas en 300 días laborables. Multiplíquelo por su propio coste de vapor entregado. Tenga en cuenta que la máquina de moldeo de bloques, no el pre-expansor, suele ser el mayor consumidor de vapor de la línea.
¿Puede un pre-expansor continuo manejar varias densidades?
Puede trabajar con densidades distintas, pero la pregunta relevante es qué cuesta la transición. Pida al proveedor el tiempo documentado hasta alcanzar producción estable dentro de especificación a la nueva densidad y la masa de perlas fuera de especificación generadas hasta llegar ahí. Como referencia, nuestro PE-1400 por lotes cambia entre recetas guardadas —de 12 a 25 kg/m³, por ejemplo— en menos de un minuto.
¿Fabrica ChinaEps pre-expansores continuos?
No. Nuestra gama publicada de pre-expansores es por lotes: del PE-1200 al PE-1800, con certificación CE e ISO 9001. Si su ciclo de trabajo exige realmente una máquina continua, adquiérala de un fabricante que las produzca.
¿Pasar a continuo cambia mis necesidades de silo?
Sí. El tiempo de maduración no se reduce porque la máquina sea más rápida —las perlas siguen necesitando de 6 a 24 horas, comúnmente 12, para que el aire se difunda en las celdas y el pentano residual baje de aproximadamente el 3% a menos del 1%. Un mayor rendimiento, por tanto, necesita proporcionalmente más volumen de silo, y ese coste de capital forma parte de la comparación.
Hable con un ingeniero de proceso, no con un vendedor
Si quiere que apliquemos la prueba de la sección 3 con su propio tonelaje, sus días de operación y su mezcla de productos, envíenos esos tres datos y le diremos hacia qué arquitectura apunta el cálculo —incluido cuándo apunta lejos de nosotros. La página de nuestro pre-expansor por lotes PE-1400 incluye la especificación completa del modelo de gama media, y allí figuran también las variantes PE-1200, PE-1600 y PE-1800 para comparar.