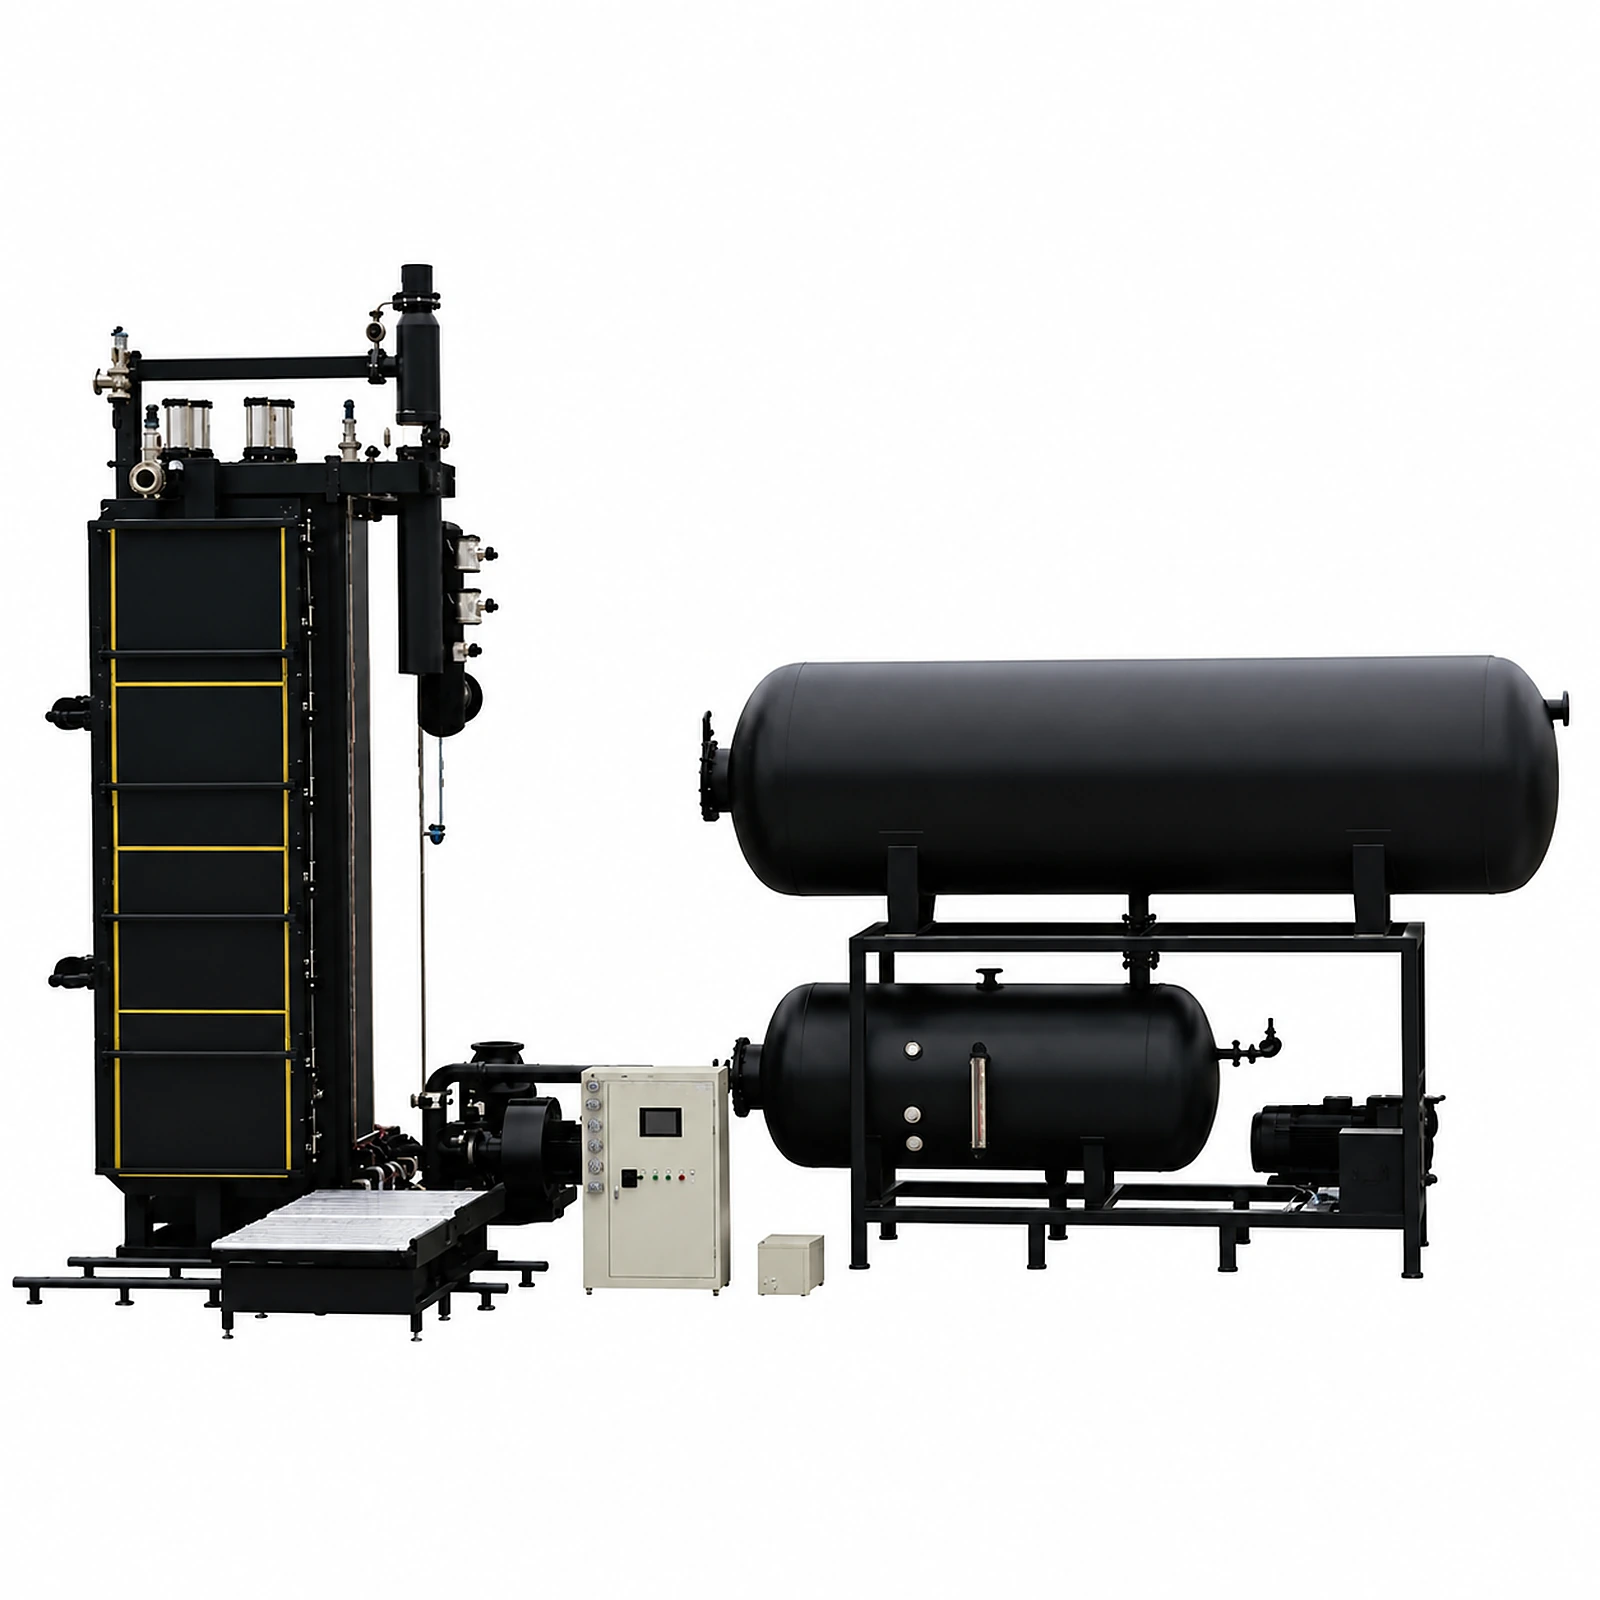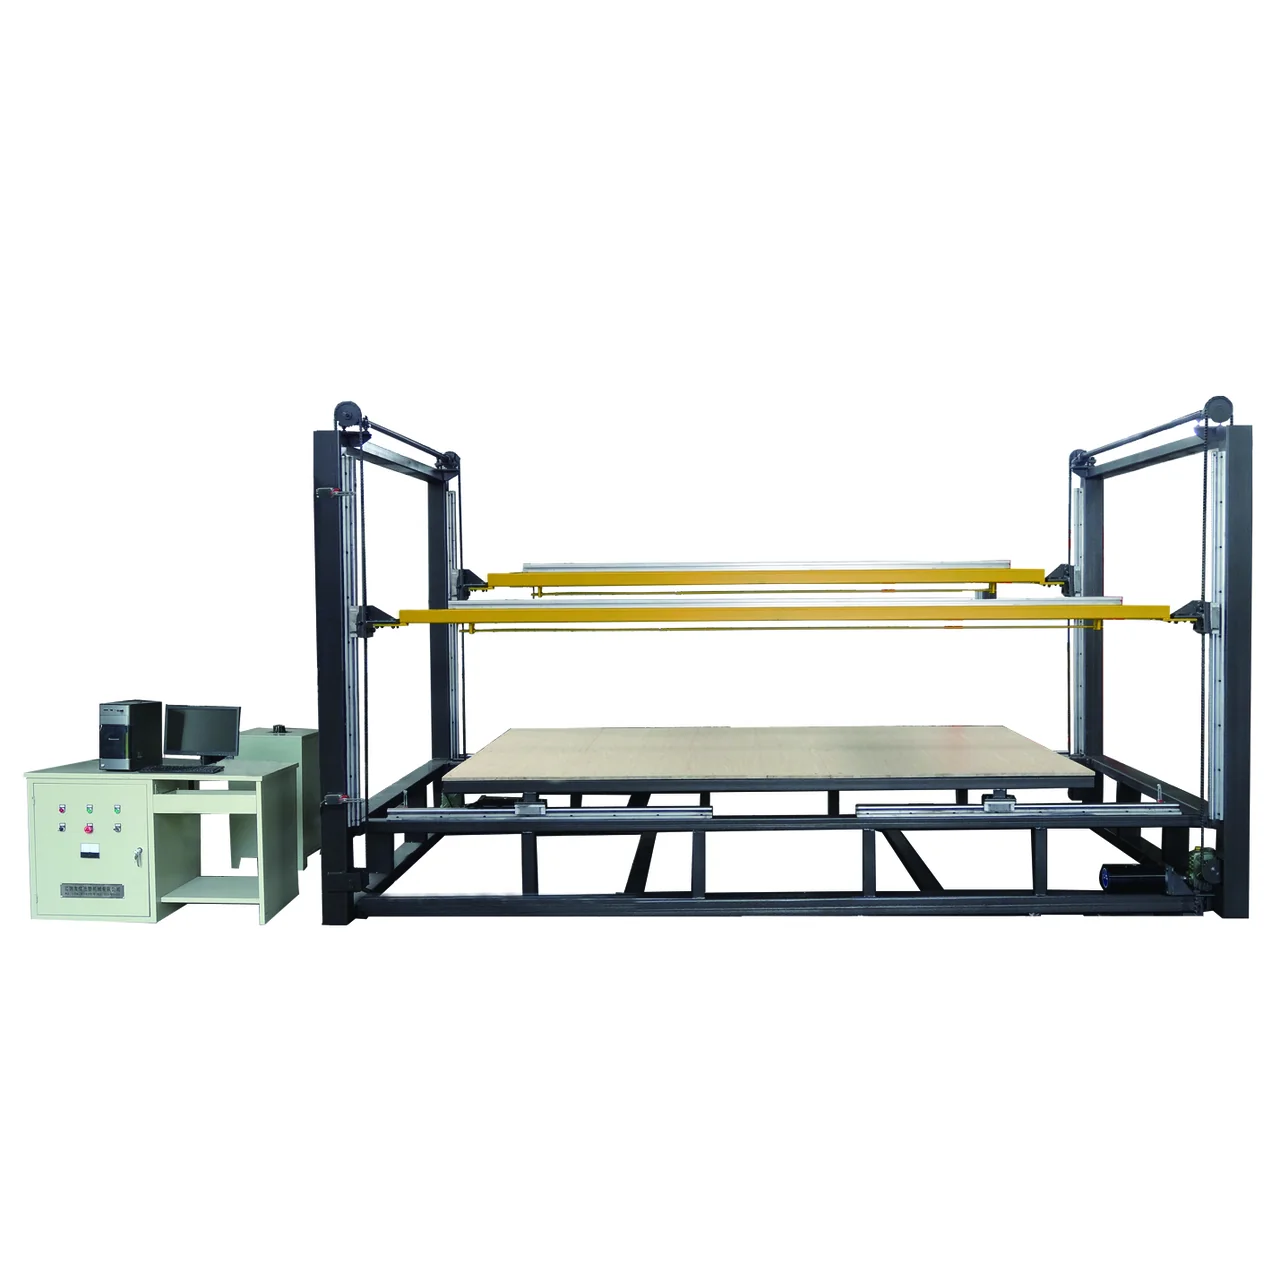

Un bloque EPS es un lingote rectangular de gran tamaño de poliestireno expandido, producido fusionando perlas preexpandidas con vapor saturado dentro de un molde y cortado después en producto terminado en una línea de hilo caliente. Es un producto intermedio, no un producto final. La geometría del bloque va desde 1.200 × 600 × 300 mm en una moldeadora horizontal compacta hasta 6.000 mm de largo en una moldeadora vertical, con densidades de aproximadamente 4–45 kg/m³. Esos dos datos — tamaño y densidad — deciden casi todo lo que ese bloque puede llegar a venderse como.
Una nota de alcance antes de nada, porque ahorra consultas que no llevan a ningún sitio: ChinaEps fabrica las máquinas que moldean y cortan bloques de EPS. No vendemos bloques terminados. Si necesita un bloque entregado en obra, su proveedor es un transformador local de EPS. Si su plan es convertirse en ese transformador, esta página cubre lo que la mayoría de cotizaciones de maquinaria se saltan: qué es realmente lo que va a fabricar y qué propiedades quedan fijadas por la elección de máquina desde el primer día.
1. Qué es físicamente un bloque EPS
El poliestireno expandible llega como una perla de resina que contiene un 5–7% de pentano en peso. Esa perla se expande con vapor en un preexpansor hasta alcanzar la densidad aparente objetivo, y después se mantiene en un silo de maduración durante 8–24 horas para que el aire difunda hacia el interior de las celdas y el pentano residual baje al 2–3%. Solo entonces se sopla dentro de un molde de bloque y se fusiona.
La fusión es el paso que convierte a un bloque en bloque. El vapor saturado a baja presión reblandece la superficie de las perlas hasta que se sueldan entre sí; las paredes de la cavidad definen la geometría. El resultado es un lingote de celda cerrada que suele ser un 95–98% aire en volumen. Todo lo que viene después — placa aislante, paredes de cajas de pescado, encofrados ICF, relleno de geoespuma — es ese mismo lingote con material eliminado de él.
De aquí se derivan tres consecuencias, y son la razón por la que la especificación del bloque importa más de lo que el comprador espera:
- No se puede añadir material después. Toda dimensión final tiene que caber dentro del bloque que ha moldeado. El tamaño del bloque es un techo duro para el tamaño del producto.
- La densidad se fija en el preexpansor, no en la moldeadora. La moldeadora fusiona la densidad aparente que se le haya alimentado. Un bloque que sale demasiado ligero no se corrige con más tiempo de vapor.
- El bloque no es estable al desmoldar. Una contracción posdesmoldeo del 0,3–0,5% es normal y esperable. Cortar antes de que se asiente produce placas que salen de tolerancia ya en el palet.
2. Tamaños estándar de bloque EPS
No existe un único tamaño de bloque estándar a nivel mundial. La geometría del bloque la fija la cavidad del molde, y el tamaño de la cavidad es una decisión de máquina. La tabla siguiente recoge las geometrías reales que producen las tres configuraciones de moldeadora de bloques que fabricamos, que cubren la mayor parte de lo que mueve el mercado de exportación.
| Configuración | Tamaño de bloque (L × An × Al) | Volumen de bloque | Rango de densidad | Uso típico |
|---|---|---|---|---|
| BM-1200 horizontal | 1.200 × 600 × 300 mm | 0,216 m³ | 8–30 kg/m³ | Stock de bloque para embalaje, transformadores de tirada corta |
| BM-1400 horizontal | 1.400 × 800 × 400 mm (inserto de cavidad hasta 600 mm de alto) | 0,448 m³ | 10–35 kg/m³ | Fábricas de placa e ICF de capacidad media |
| SPB-LZ vertical | 600–1.200 An × 1.200 Prof × 2.000–6.000 alto | hasta 8,64 m³ | 4–35 kg/m³ | Placa aislante larga, panel de pared, geoespuma |
Dos notas prácticas para leer una especificación de tamaño:
Los bloques largos son una decisión de rendimiento, no de prestigio. Un bloque de 6.000 mm no es simplemente "mejor". Genera menos recortes de extremo por metro cúbico y encaja en tiradas de placa larga, pero exige la longitud de nave, la grúa o el transportador para mover unos 170 kg de espuma a 20 kg/m³, y una línea de corte dimensionada para esa longitud. Nuestra línea de corte multihilo admite bloques de 2.000–6.000 mm de largo, 1.000–1.260 mm de ancho y 500–1.260 mm de alto — compruebe ese rango contra la moldeadora antes de firmar por cualquiera de las dos máquinas.
El molde, no el bastidor de la máquina, fija el tamaño. Los insertos de cavidad cambian la geometría del bloque sin cambiar la máquina. En la BM-1400, el cambio de inserto que lleva el bloque de 400 mm a 600 mm de alto es un trabajo de 4–6 horas. Si prevé atender dos mercados con formatos de bloque distintos, presupueste la segunda cavidad en el momento del pedido original, no dos años después.
3. Densidad del bloque EPS y qué le aporta
La densidad es el dato único que determina qué vale un bloque y en qué puede venderse legalmente. Se mide como densidad aparente según ISO 845, y de ella depende la resistencia a compresión, que se ensaya según ASTM D1621.
| Densidad | Presión de vapor de moldeo | Producto final típico |
|---|---|---|
| Menos de 15 kg/m³ | 0,06–0,08 MPa | Espuma de envío de un solo uso, relleno de huecos |
| 15–25 kg/m³ | 0,08–0,10 MPa | Placa de aislamiento SATE y cubierta, núcleo de panel sándwich |
| Más de 25 kg/m³ | 0,10–0,15 MPa | Encofrados ICF, relleno de geoespuma, embalaje resistente y estructural |
Hay dos cosas que los compradores suelen entender mal aquí.
La variación de densidad importa más que la cifra nominal. Una línea que mantiene ±0,8 kg/m³ de bloque a bloque cumple una especificación de aislamiento; una que oscila ±3 kg/m³ la incumple con la misma media. Para producción de placa, mantenga ±1 kg/m³ o la contracción se saldrá de especificación. Pida al proveedor de máquinas el dato de variación, no el rango.
Los grados ignífugos y de grafito cambian el requisito de máquina, no solo el precio de la perla. Los grados FR necesitan una presión de vapor un 5–10% más alta para la misma densidad objetivo y al menos 12 horas de maduración en vez de 6. En el corte, la espuma FR y de grafito densa necesita hilo más grueso y más potencia de calentamiento — nuestra línea premium trabaja con hilo de nicromo de 0,4–0,7 mm a 32 kW justo por esta razón, y cubre 12–45 kg/m³. Una línea de corte especificada para EPS blanco de 20 kg/m³ combará sus hilos con placa FR de 40 kg/m³. Consulte la guía de grados ignífugos antes de comprometerse con un contrato de perla.
4. Las normas que rigen los bloques EPS
Un bloque en sí mismo rara vez se certifica. Lo que se certifica es el producto cortado de él, contra la especificación de su mercado de destino. Tres normas importan para la mayoría de exportadores:
- ASTM C578 — la especificación norteamericana para aislamiento térmico rígido de poliestireno celular. Define clases de densidad y resistencia a compresión, y los límites de estabilidad dimensional que su bloque debe cumplir tras el curado.
- EN 13163 — la norma de producto europea para aislamiento térmico EPS fabricado en fábrica. Designaciones europeas como EPS 100 / 150 / 200 se refieren al esfuerzo de compresión al 10% de deformación en kPa, no a la densidad. Esto confunde a compradores que asumen que EPS 100 nombra una densidad. EN 13163 también fija la tolerancia dimensional con la que trabajan la mayoría de fábricas de placa, en ±2 mm.
- ASTM D6817/D6817M — la especificación para geoespuma de poliestireno celular rígido, que cubre tipos, propiedades físicas y dimensiones para relleno de ingeniería civil. La geoespuma es la única aplicación donde lo que se envía es el propio bloque, no un producto cortado.
La versión práctica: decida la norma de destino antes de comprar el molde. Una cavidad dimensionada para un mercado que trabaja con anchos de placa de 600 mm es la cavidad equivocada para uno que trabaja en láminas de 4 pies, y el molde no es la parte barata de cambiar.
5. Del bloque al producto: la aritmética del rendimiento
La economía del bloque se decide en la línea de corte, y las cifras son lo bastante sencillas como para calcularlas antes de comprometerse con una máquina. Las restricciones siguientes son los límites reales de nuestra línea multihilo.
| Restricción de corte | Valor | Qué limita |
|---|---|---|
| Tolerancia de espesor | ±0,3 mm | Si las placas pasan el control de ±2 mm de EN 13163 con margen |
| Corte horizontal mínimo | 10 mm | Placa más delgada que se puede rebanar de un bloque |
| Corte vertical / transversal mínimo | 200 mm / 300 mm | Pieza más pequeña que se puede seccionar sin una moldeadora de piezas |
| Velocidad de corte | 1–1,5 m/min a 30 kg/m³ | Rendimiento de línea; la espuma más densa corta más lento |
| Diámetro de hilo | 0,4–0,7 mm | Pérdida de material por corte; hilo más grueso para alta densidad |
| Recuperación de recorte | 95–98% | Cuánto recorte vuelve al proceso en vez de a residuo |
Ejemplo resuelto. Tome un bloque de 6.000 × 1.200 × 1.200 mm a 20 kg/m³, cortado en placa de aislamiento de 50 mm:
- Volumen de bloque: 6,0 × 1,2 × 1,2 = 8,64 m³. Masa de bloque: 8,64 × 20 = 173 kg — dimensione el equipo de manejo para eso, no para un bloque de embalaje de 3 kg.
- Placas a lo largo de la dimensión de 1.200 mm a 50 mm: 1.200 ÷ 50 = 24 rebanadas antes del corte de hilo. Con hilo de 0,7 mm, 23 cortes eliminan unos 16 mm en total, así que la última rebanada sale corta — en la práctica se planifican 23 placas completas y un recorte.
- Pasada de corte en un bloque de 6.000 mm a 1–1,5 m/min: 4–6 minutos, más el ajuste de hilos. Reposicionar 60 hilos es un trabajo automatizado de 2–4 minutos en nuestra línea premium y mucho más largo de forma manual en un bastidor básico — ahí es donde se nota realmente la diferencia de rendimiento entre una línea de corte barata y una cara.
- Planificación de material: aplique un factor de merma de corte de 1,05 sobre el volumen de bloque al dimensionar la capacidad del silo y la compra de perla, y devuelva el recorte a un circuito de reciclaje para mantener la cifra de recuperación del 95–98%.
Si su producto necesita una forma en vez de una rebanada — caja de pescado, forro de casco, inserto contorneado — el moldeo de bloques es la vía equivocada por completo. Eso es una decisión de moldeo de piezas, y cortar un bloque para conseguirlo desperdicia más material del que ahorra.
6. Por qué los bloques reposan antes de cortarse
Un bloque recién desmoldado está caliente, húmedo y todavía en movimiento. Una contracción posdesmoldeo del 0,3–0,5% es normal; el límite de calidad aceptado es 0,5% en cualquier dimensión. Las perlas de alta expansión a 50–80× contraen más que las perlas estándar de 40–50× y necesitan más tiempo para asentarse.
Cortar demasiado pronto es uno de los errores más baratos de cometer y uno de los más caros de descubrir, porque las placas salen de la línea dentro de tolerancia y salen de tolerancia en el almacén. Vale la pena nombrar dos modos de fallo relacionados, ya que ambos son visibles en el bloque antes de serlo en el producto:
- Humedad retenida. Una maduración de perla corta o un drenaje de molde bloqueado deja vapor condensado en el bloque. En climas húmedos, extienda la maduración a 12–24 horas en lugar de las 6–12 que tolera un clima seco.
- Pentano retenido. Las perlas moldeadas con un 5% o más de pentano residual producen bloques que desgasifican durante el almacenamiento. Esto es un riesgo de incendio y explosión en un almacén cerrado, no una molestia de calidad. Madurar hasta el 2–3% antes de moldear es el control.
La guía de control de calidad de EPS cubre el conjunto completo de defectos y los ensayos que detectan cada uno.
7. Comprar bloques frente a producirlos
La mayoría de quienes buscan bloques EPS quieren comprar unos pocos, y la respuesta para ellos es corta: contacte con un transformador de EPS regional, especifique densidad y dimensión contra ASTM C578 o EN 13163, y pida la declaración de estabilidad dimensional. Los bloques son voluminosos y baratos por kilo, así que el flete domina el precio de entrega y un proveedor local casi siempre gana.
Producirlos es una pregunta distinta, y el umbral honesto es el volumen. El moldeo de bloques solo tiene sentido cuando consume suficiente espuma como para que el flete de los bloques terminados supere el coste de operar su propia línea — que es por lo que los compradores de equipo que vemos suelen ser transformadores que ya compran bloques y han visto crecer esa factura de flete. Si esa es su situación, la secuencia es entender el proceso, después dimensionar la línea contra su mezcla de producto real, y después planificar la fábrica. La guía de aprovisionamiento en China cubre la verificación de proveedores.
Preguntas Frecuentes
¿Cuál es el tamaño estándar de un bloque EPS?
No existe un estándar universal. El tamaño del bloque lo fija la cavidad del molde. Las configuraciones de exportación habituales van desde 1.200 × 600 × 300 mm en moldeadoras horizontales compactas hasta 1.400 × 800 × 400 mm en máquinas de capacidad media, y hasta 6.000 mm de largo en moldeadoras verticales. Las convenciones regionales difieren porque siguen los tamaños de placa terminada que vende cada mercado.
¿Cuánto pesa un bloque EPS?
Multiplique el volumen por la densidad. Un bloque de 1.200 × 600 × 300 mm (0,216 m³) a 15 kg/m³ pesa unos 3,2 kg. Un bloque de 6.000 × 1.200 × 1.200 mm (8,64 m³) a 20 kg/m³ pesa unos 173 kg. El rango entre formatos de bloque habituales cubre aproximadamente dos órdenes de magnitud, por lo que el equipo de manejo debe especificarse contra el bloque, no contra "espuma" en general.
¿Qué densidad debe tener un bloque EPS?
Depende por completo del producto final. Menos de 15 kg/m³ para embalaje de un solo uso, 15–25 kg/m³ para placa de aislamiento y núcleos de panel, más de 25 kg/m³ para ICF, geoespuma y embalaje estructural. Especifique contra la norma de destino en lugar de contra una cifra de densidad aislada, porque ASTM C578 y EN 13163 clasifican por prestación mecánica, no por masa.
¿Por qué los bloques EPS necesitan madurar antes de cortarse?
Un bloque desmoldado contrae un 0,3–0,5% al enfriarse y secarse, y el límite de calidad aceptado es 0,5% en cualquier dimensión. Cortar antes de que se estabilice produce placa que mide correctamente en la línea y sale de tolerancia después. La humedad residual y el pentano residual también necesitan tiempo para abandonar el bloque — lo del pentano es una cuestión de seguridad de almacenamiento, no solo de calidad.
¿Vende ChinaEps bloques EPS?
No. Fabricamos el equipo que los produce — preexpansores, moldeadoras de bloques horizontales y verticales, líneas de corte multihilo y sistemas de reciclaje — y suministramos materia prima EPS y EPP. Si necesita bloques terminados, cómprelos a un transformador de su región; el flete hace inviable económicamente el suministro de bloques a larga distancia. Si su plan es producir bloques, podemos dimensionar la línea contra su mezcla de producto objetivo.
¿Cuál es la diferencia entre un bloque EPS y una placa EPS?
La placa se corta del bloque. Un bloque es el intermedio moldeado; las placas, láminas, encofrados ICF y piezas de embalaje son lo que una línea de hilo caliente fabrica a partir de él. Por eso la tolerancia de placa es una especificación de la línea de corte y no del moldeo — una línea de corte de ±0,3 mm da un margen cómodo frente a la tolerancia dimensional de ±2 mm con la que suelen trabajar las fábricas de placa.
Lecturas relacionadas
- Cómo se fabrica la espuma EPS: el proceso de seis etapas
- Máquina de moldeo de bloques EPS: especificaciones, capacidad y precio
- Guía de máquina de corte EPS: hilo caliente frente a CNC
- Guía de grados de materia prima EPS
- Defectos de producción EPS: causas y soluciones
- Guía de producción de bloques EPS ICF